Japanese
 English
 Russian
 Turkish
 Spanish
 French
 German

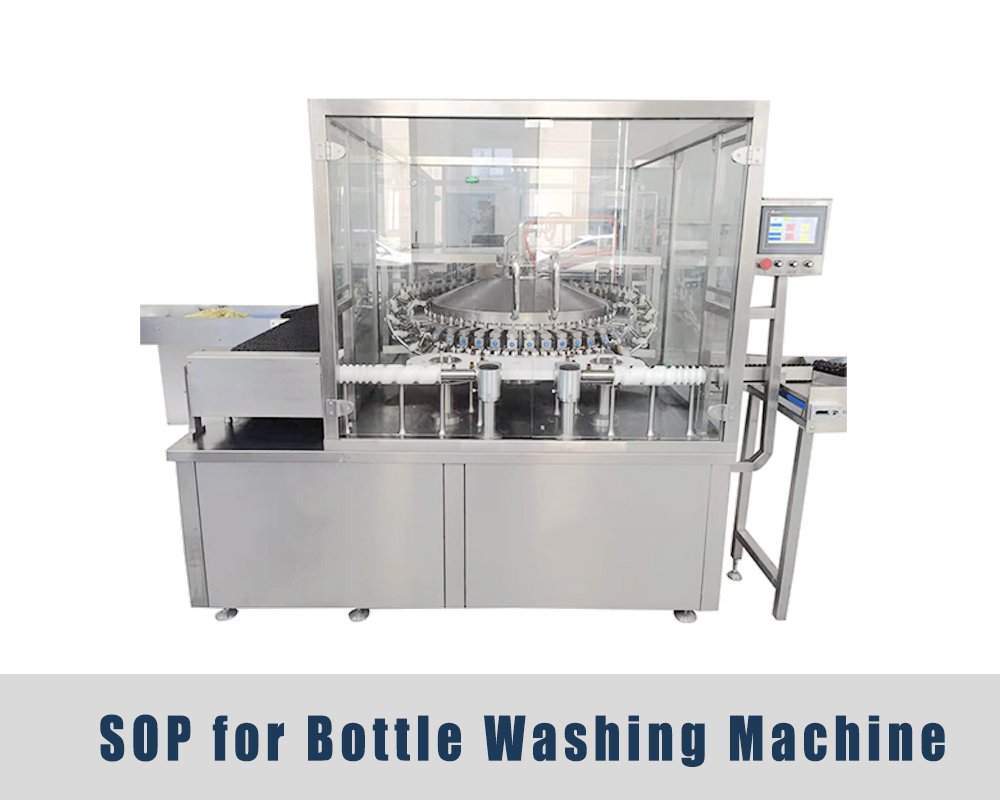
ボトル洗浄機の標準操作手順。.
1.0 目的:
充填工程の前にガラス瓶およびプラスチック瓶を洗浄するために使用される瓶洗浄機の操作手順を定める。.
2.0 範囲:
本手順書は、一次包装の準備のために生産部門で使用されるボトル洗浄機の操作手順について規定するものである。.
3.0 責任:
機械オペレーターおよび生産担当
4.0 説明責任:
制作責任者。.
5.0 手順:
5.1 洗浄エリアおよび機械本体を点検してください。作業を開始する前に、本体に「CLEANED」と記載されたステータスタグが貼られていることを確認してください。.
5.2 設備使用記録に記入する。操作者の氏名、勤務シフト、日付、および稼働開始時刻を記入する。.
5.3 「CLEANED」のタグを外し、「UNDER PROCESS」のタグに交換する。.
5.4 IPQAから「線路クリアランス」フォームを受け取ってください。このフォームに署名と日付が記入されるまで、作業を開始することはできません。.
5.5 安全上の注意事項:
5.5.1 本機は熱湯および高圧の圧縮空気を使用します。手や顔が噴射範囲に入らないよう、常に注意してください。.
5.5.2 サイドパネルが開いている状態や、インターロックがバイパスされている状態で、洗浄機を絶対に作動させないでください。スプレーノズルに接触すると、火傷を負う恐れがあります。.
5.5.3 洗濯機が作動中は、いかなる理由があっても洗浄トンネル内に入らないでください。まず、洗濯サイクルを停止し、電源を切ってください。.
5.5.4 回転するボトルホルダーには触れないでください。これらのクランプは、移送中に指を挟んだり、閉じ込めたりする恐れがあります。.
5.5.5 清掃や修理作業を行う前には、必ず水と空気の供給を遮断してください。エアラインのエア抜きを行い、残留圧力を除去してください。.
5.5.6 圧力逃がし弁を勝手にいじらないでください。これらの調整は、訓練を受けた技術者のみが実施してください。.
5.5.7 外枠とタッチスクリーンを、柔らかい湿らせた布で拭いてください。強力な溶剤を使用すると、ディスプレイにひびが入る恐れがあります。.
5.5.8 作業中は、完全な個人用保護具(PPE)を着用すること。これには、白衣、防水手袋、安全ゴーグル、つま先が覆われた靴が含まれる。.
5.5.9 毎週、以下の安全システム監査を実施すること:
5.5.9.1 メインアイソレーターをオフにした際に、本装置へのすべての電源が遮断されることを確認してください。.
5.5.9.2 前面パネルの非常停止ボタンが、1サイクル以内に機械を停止させることを確認する。.
5.5.9.3 各アクセスパネルのドアインターロックを試験する。いずれかのパネルを開くと、すべての動作が停止しなければならない。.
5.5.9.4 監査の結果を「安全システムログ」に記録し、署名を行う。.
5.6 機械の組み立て:
5.6.1 供給コンベヤおよびボトルローダー:
5.6.1.1 供給コンベアは、開梱ステーションから汚れたボトルを洗浄機の入口まで搬送します。運転開始前には、ベルトにひび割れ、ガラスの破片、または緩んだ部品がないことを確認してください。.
5.6.1.2 空のボトルを、口が上を向くようにコンベアに乗せてください。これにより、洗浄サイクルが始まる前に、異物がボトルの奥深くまで落ち込むのを防ぐことができます。.
5.6.1.3 ローダーアームが各ボトルを拾い上げ、保持クランプにセットします。クランプのグリップが、お使いのボトルの首のサイズに合っていることを確認してください。.
5.6.1.4 各ボトルが傾いたり落下したりすることなくクランプに入るよう、ローダーのタイミングを調整する。ローダーの速度が遅すぎるとクランプが空のままになり、速すぎるとボトル同士がぶつかってしまう。.
5.6.1.5 破損したり欠けたりしたボトルは、手作業でコンベアから取り除いてください。破損したガラスが洗浄トンネルに流入しないようにしてください。.
5.6.2 洗浄トンネルおよびスプレーシステム:
5.6.2.1 洗浄トンネルはいくつかの段階に分かれています。各段階では、ほこりを除去し、残留物を洗い流し、ボトルの表面を殺菌するために、それぞれ異なるスプレー処理が行われます。.
5.6.2.2 洗浄を開始する前に、各スプレーノズルに詰まりがないか確認してください。ノズルが詰まっていると、洗浄中にボトルの一部が洗浄されないままになります。.
5.6.2.3 ボトルクランプは、ボトルを各スプレーステーションを通過させるように回転させます。ボトルの口は下向きになっているため、水や異物が内部に溜まることなく、外へ流れ出ます。.
5.6.2.4 洗浄工程において、内部ランスが各ボトルの首部に確実に挿入されていることを確認する。このランスは、ボトルの内部を上から下へと洗浄する。.
5.6.2.5 トンネルの底にある排水管を点検してください。排水管が詰まると、トンネル内に水が溢れ、サイクルが停止します。.
5.6.3 給水およびポンプの設定:
5.6.3.1 本装置は、3つの水源から水を供給します。これらは、第1次すすぎ用の原水、本洗浄用の精製水、および最終すすぎ用の注射用水です。.
5.6.3.2 起動前に、各水タンクの水位を確認してください。水位が低いと、ポンプ内に空気が混入し、シールが損傷する原因となります。.
5.6.3.3 インレットバルブを次の順序で開きます。まず原水、次に精製水、そしてWFIの順です。各ラインの圧力計の数値が安定するまで待ちます。.
5.6.3.4 バッチ記録に従って、各ラインの噴霧圧力を設定する。標準的な範囲は、外部噴霧の場合は1.5~2.5 kg/cm²、内部ランス用の場合は2.5~3.5 kg/cm²である。.
5.6.3.5 WFIラインの温度が80°C以上を維持されていることを確認してください。これより低い温度では、殺菌仕様を満たしません。.
5.6.4 送風機および乾燥部:
5.6.4.1 乾燥工程では、ろ過済みの圧縮空気を使用して、ボトルから残留水分を除去します。濡れたボトルは充填ラインへ移送することはできません。.
5.6.4.2 エアラインのHEPAフィルターにほこりが詰まっていないか確認してください。圧力損失の測定値が設定値を超えている場合は、フィルターを交換してください。.
5.6.4.3 乾燥用ジェットの空気圧を設定する(標準:2.0~3.0 kg/cm²)。圧力が高ければ乾燥は早くなるが、軽いボトルが倒れる恐れがある。.
5.6.4.4 乾燥ランスがボトルの首部に挿入され、下向きに空気を吹き付ける。その力によって、内壁や底面から水滴が除去される。.
5.6.4.5 排気ファンが作動していることを確認する。湿った空気はトンネルから排出されなければならない。そうしないと、清潔なボトルに結露が生じる。.
5.7 洗濯コースの設定:
5.7.1 完全な洗浄サイクルは、予備すすぎ、本洗浄、精製水によるすすぎ、およびWFIによる最終すすぎの4つの段階から構成される。各段階には、それぞれ所定の滞留時間と圧力が設定されている。.
5.7.2 制御画面で、各工程のサイクルタイムを入力してください。入力する値は、充填対象製品の承認済みレシピと一致している必要があります。.
5.7.3 予備洗浄には、室温の原水を使用する。その目的は、付着しているほこりや包装材の繊維を洗い流すことである。.
5.7.4 主洗浄には、40~50°Cの精製水を使用する。この工程では、ガラス製造工程で残った微量の不純物や残留物を除去する。.
5.7.5 主洗浄の後、精製水によるすすぎが行われます。これにより、洗浄工程から持ち越された不純物を、新しい精製水で洗い流します。.
5.7.6 WFIの最終すすぎは、80~90°Cで行われる。この工程により、ボトルが殺菌され、注射用製剤のエンドトキシン限度値が満たされる。.
5.7.7 1本あたりの総サイクル時間は90秒から180秒の間である。サイクル時間が短すぎると、キャリーオーバーのリスクが生じる。サイクル時間が長すぎると、追加の利点がないにもかかわらず、ラインの稼働が遅くなる。.
5.7.8 シフト開始時に、各段階の圧力、温度、および保持時間を記録する。運転中は2時間ごとにこの確認を繰り返す。.
5.8 洗濯の開始:
5.8.1 キースイッチを使用してメインパネルに通電します。HMIが起動し、ホーム画面が表示されます。.
5.8.2 HMI上の製品リストからボトルサイズを選択してください。機械は、適切な圧力、時間、クランプ位置が設定された対応するレシピを読み込みます。.
5.8.3 画面に表示される各レシピの値を、署名済みのバッチ記録と照合する。いずれかの値が仕様範囲外である場合、そのロットの製造を開始することはできない。.
5.8.4 最初のボトルをセットする前に、給水ラインのエア抜きを行ってください。ボトルを入れずに2分間、空運転を行ってください。これにより、前回のバッチで残っていた古い水が洗い流されます。.
5.8.5 「サイクル開始」ボタンを押します。コンベヤが作動し、ボトルが1本ずつトンネルに入っていきます。.
5.8.6 乾燥機から出てくる最初の10本のボトルを観察する。それぞれのボトルを照明の下で点検し、水滴、筋、または繊維がないか確認する。.
5.8.7 目視検査で不合格となったボトルは、不良品トレイに入れてください。不合格となったボトルは、再度洗浄を行わずに生産ラインに戻してはなりません。.
5.8.8 HMI上の出力カウンターは、乾燥機を通過するボトル1本ごとに更新されます。このカウント数を、バッチの目標値と照らし合わせて確認してください。.
5.9 処理中のチェック:
5.9.1 排出コンベアから30分ごとにサンプルボトルを1本取り出してください。ボトルの表面に皮膚が触れないよう、清潔なトングを使用してください。.
5.9.2 試料瓶を明るい光にかざす。瓶の中に水跡、残留物、または目に見える粒子がないか確認する。.
5.9.3 1時間につき1本のボトルについて、スワブ検査を実施する。スワブを微生物検査室に送付し、バイオバーデン分析を行う。.
5.9.4 WFIラインの温度を15分ごとに確認してください。測定値が80°Cを下回った場合は、ラインの使用を停止し、ユーティリティチームに連絡してください。.
5.9.5 サイドパネルにあるスプレー圧力計を監視してください。圧力が急激に低下した場合は、フィルターの目詰まりまたはポンプのシール部の摩耗が考えられます。.
5.9.6 処理中のすべての結果をバッチ記録に記録すること。測定値が許容範囲外の場合は、品質保証(QA)による審査の対象となるよう、その旨を明記しなければならない。.
5.10 コントロールパネルの操作:
5.10.1 壁にある主ブレーカーをオンにし、続いて制御盤の遮断器をオンにします。.
5.10.2 HMIのメイン画面には、「ホーム」、「レシピ」、「サイクル」、「トレンド」、「レポート」の5つのタブが表示されます。各タブには、特定のタスクを行うための操作ボタン一式が用意されています。.
5.10.3 [ホーム] タブには、機械のリアルタイムの状態が表示されます。ポンプの状態、タンクの液面レベル、および現在のサイクルステップが表示されます。.
5.10.4 「レシピ」タブでは、洗浄レシピを読み込んだり、編集したり、保存したりすることができます。保存済みのレシピを編集できるのは、管理者権限を持つユーザーのみです。.
5.10.5 「サイクル」タブでは、実行を制御します。このタブには、「開始」、「停止」、「一時停止」、「リセット」のボタンに加え、各ステージごとの手動オーバーライド機能が備わっています。.
5.10.6 [トレンド] タブには、過去1時間の圧力および温度のリアルタイムグラフが表示されます。このビューを使用して、プロセス値のドリフトを確認してください。.
5.10.7 [レポート] タブでは、シフトの概要が印刷されます。このレポートには、洗浄されたボトルの総数、不良品、ダウンタイムの発生件数、および平均サイクル時間が記載されています。.
5.10.8 セットアップ試験や噴霧試験には、手動モードを使用してください。手動モードでは、フルサイクルを実行することなく、1つのポンプまたは1つのステーションを個別に作動させることができます。.
5.10.9 アラームは、HMI上部の赤いバナーに表示されます。各アラームには故障コードが割り当てられています。アラームを解除する前に、機械の取扱説明書でそのコードを確認してください。.
5.10.10 勤務終了時には、HMIからログアウトしてください。次のオペレーターは、何らかの操作を行う前に、自身の認証情報を使用してログインする必要があります。.
5.11 拒否の処理:
5.11.1 排出部での目視検査に不合格となったボトルは、すべて不良品トレイに送られる。.
5.11.2 また、この機械にはコンベア上に自動排除ゲートが装備されています。洗浄工程中に特定のボトルについてセンサーが低圧を検知すると、このゲートが作動します。.
5.11.3 不合格となったボトルを2つのグループに分類する:
5.11.3.1 2回目の洗浄サイクルを経て再処理が可能なボトル。.
5.11.3.2 欠け、ひび割れ、または深い汚れがあるボトルは廃棄しなければならない。.
5.11.4 使用済みの瓶は、専用のガラス廃棄用容器に入れてください。割れたガラスは一般ごみと混ぜないでください。.
5.11.5 不合格率が高い場合は、工程上の問題があることを示唆しています。不合格品がバッチ記録に記載された限度値を超えた場合は、ラインを停止してください。.
5.11.6 各シフト終了時に不良数を報告すること。各グループごとの不良率および主な原因も併せて記載すること。.
5.12 シャットダウン手順:
5.12.1 HMIの「サイクル終了」ボタンを押します。機械は、停止する前に、トンネル内に残っているボトルをすべて洗浄し終えます。.
5.12.2 給水バルブを逆の順序で閉じてください。まずWFI、次に精製水、その次に原水の順です。これにより、配管間の逆流を防ぐことができます。.
5.12.3 各水タンクを底部の排水口から排水してください。タンク内に残った水は、一晩で微生物の繁殖を招く恐れがあります。.
5.12.4 エアラインの空気を抜き、ブリードバルブを通じて蓄積された圧力を解放してください。.
5.12.5 配電盤および壁面ブレーカーで主電源を遮断してください。.
5.12.6 機械に「清掃要」のタグを取り付ける。.
5.12.7 定められた洗浄SOPに従って、ボトル洗浄機を洗浄する。.
5.13 記録:
5.13.1 機器使用記録。.
5.13.2 ロット生産記録。.
5.13.3 処理中のチェックログ。.
5.13.4 安全システムログ。.
5.13.5 不合格および手直し記録。.
5.13.6 清掃記録。.
6.0 略語:
6.1 標準操作手順: 標準操作手順。.
6.2 IPQA: 工程内品質保証。.
6.3 QA: 品質保証。.
6.4 個人用保護具: 個人用保護具。.
6.5 HEPA: 高効率微粒子空気フィルター。.
6.6 WFI: 注射用水。.
6.7 HMI: ヒューマンマシンインターフェース。.