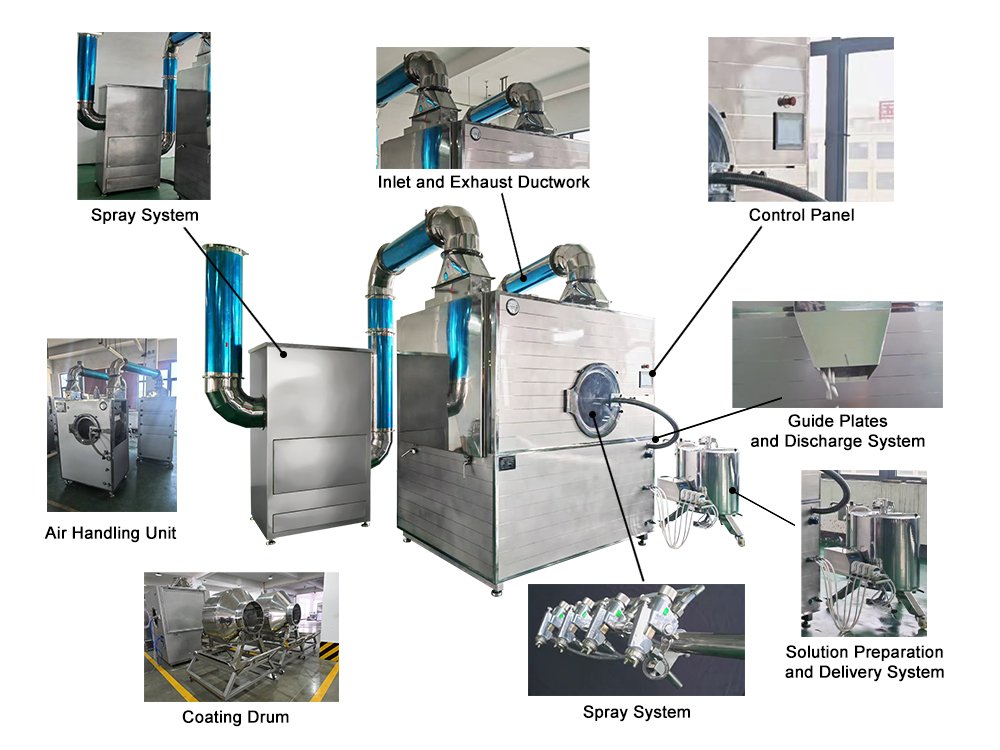
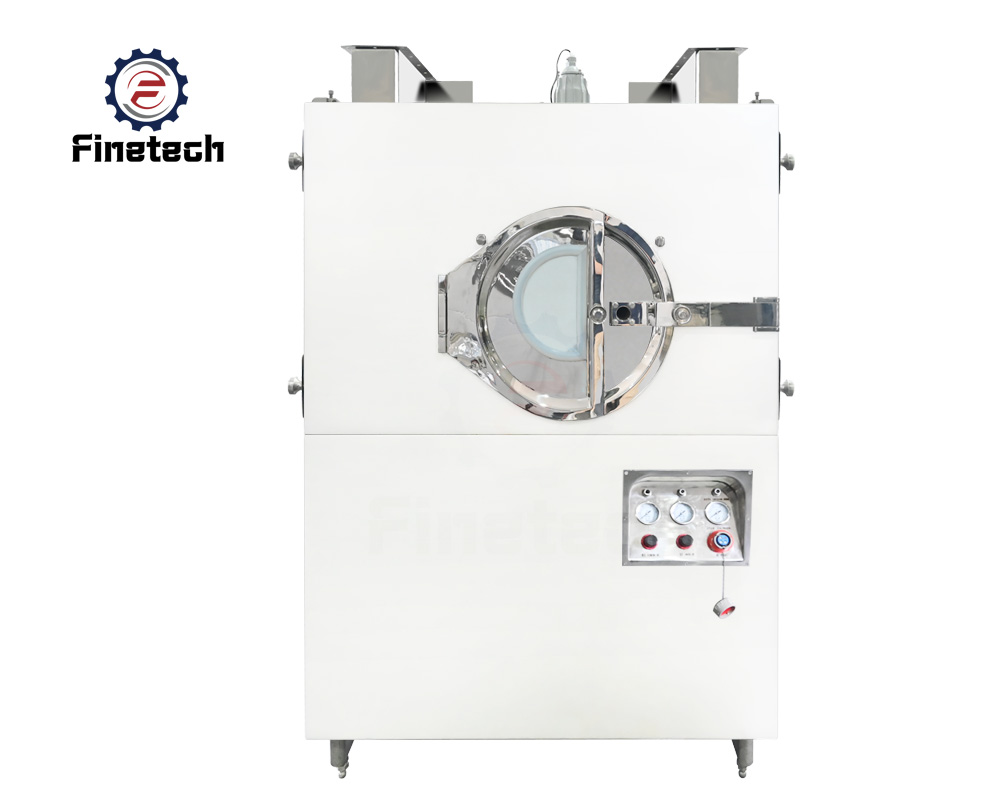
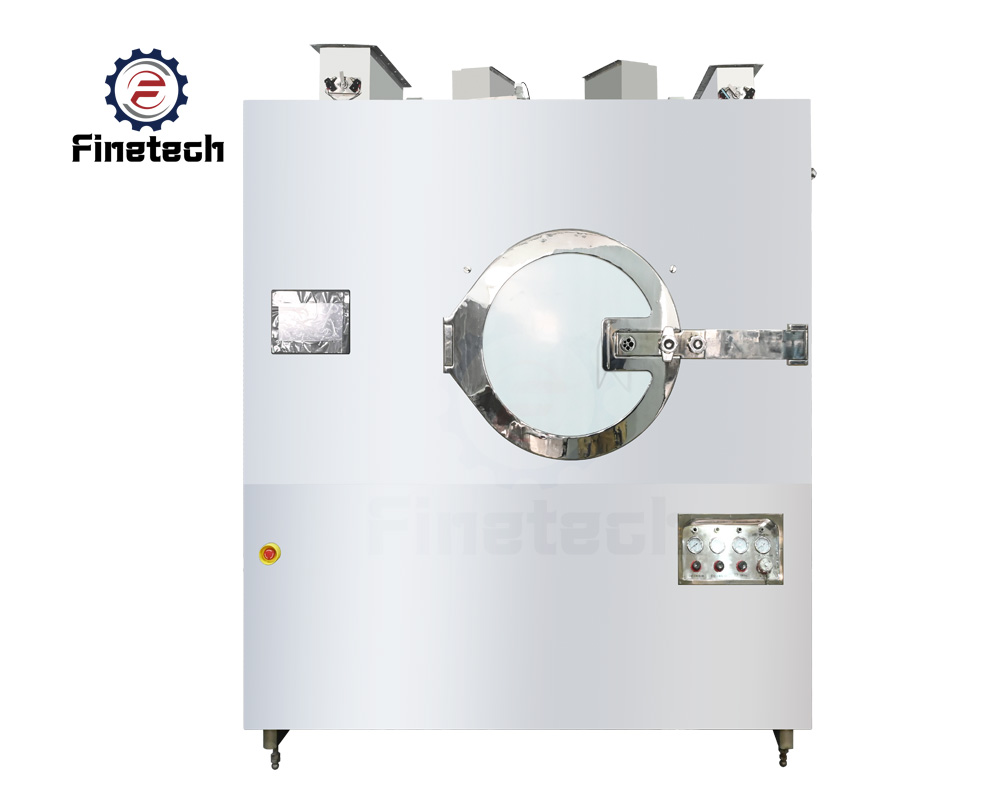
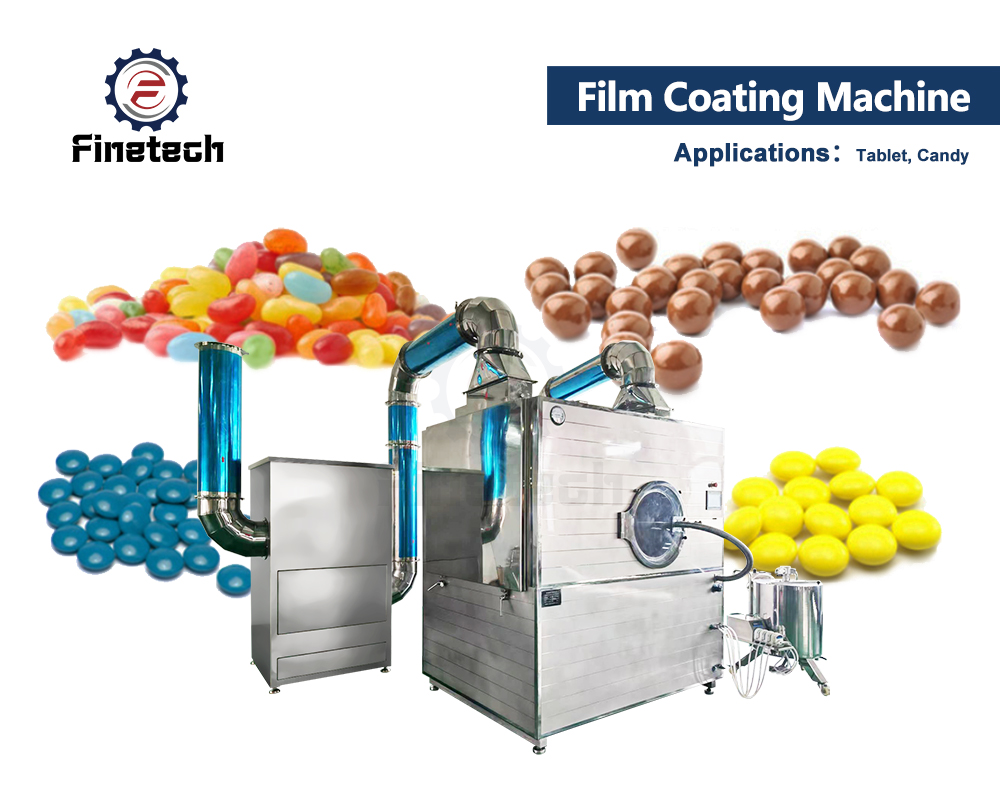
錠剤コーティング機部品名
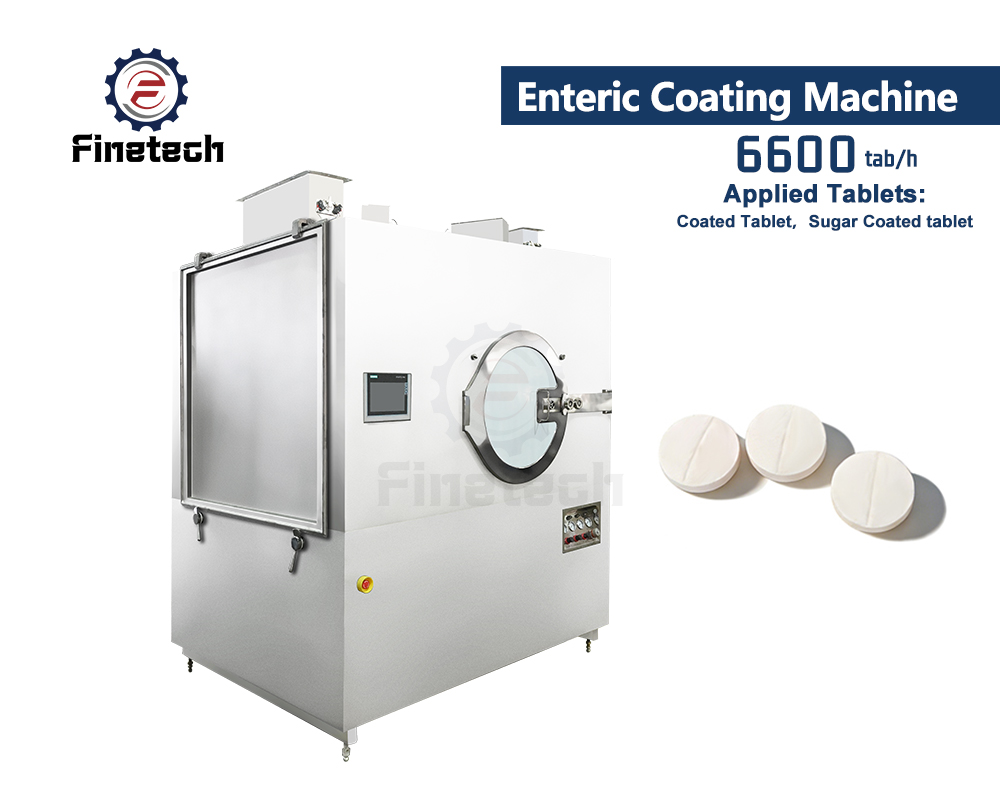
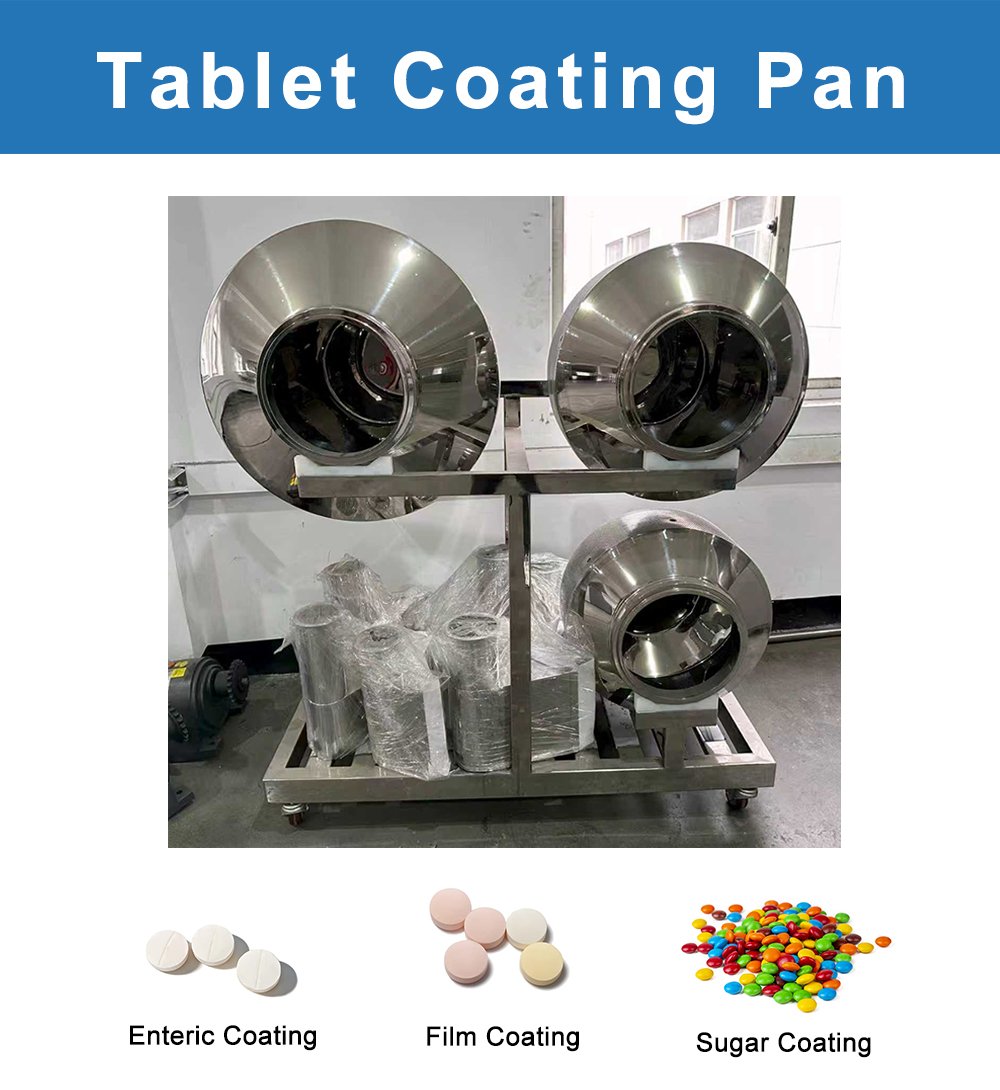
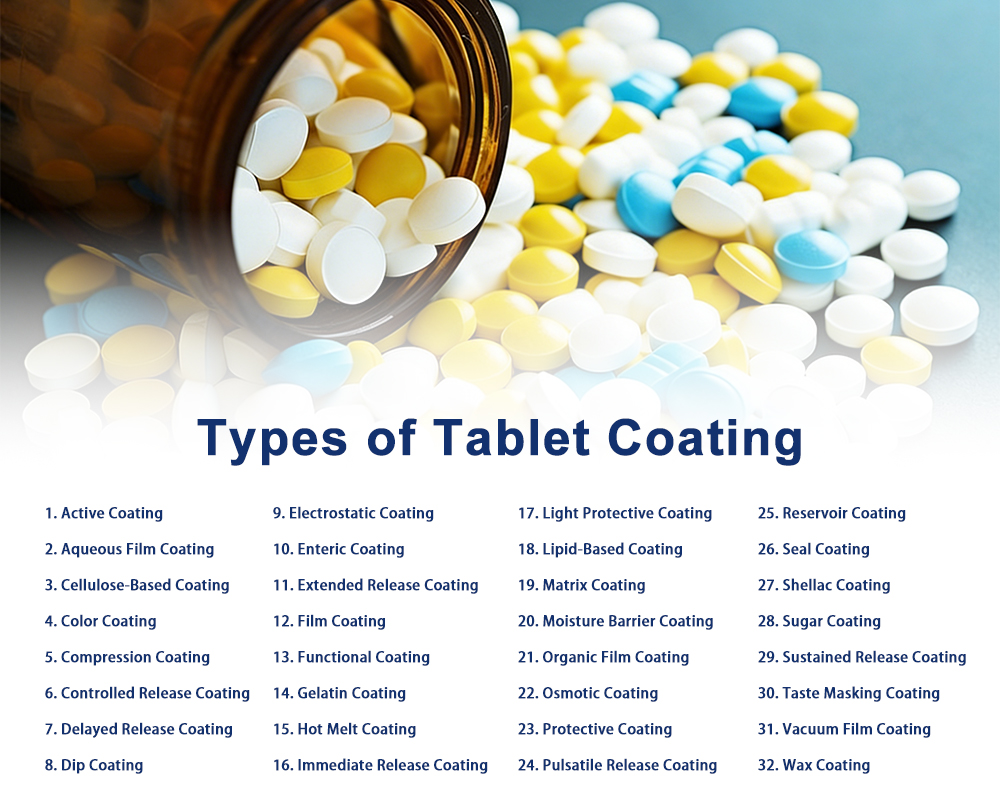
錠剤コーティング機は、完成した錠剤の表面に材料の薄い層を塗布します。フィルムコーティング、糖衣コーティング、腸溶コーティング。これらすべてをこの機械が処理します。しかし、錠剤コーティング機の各部品の名称を知っておくことは重要です。
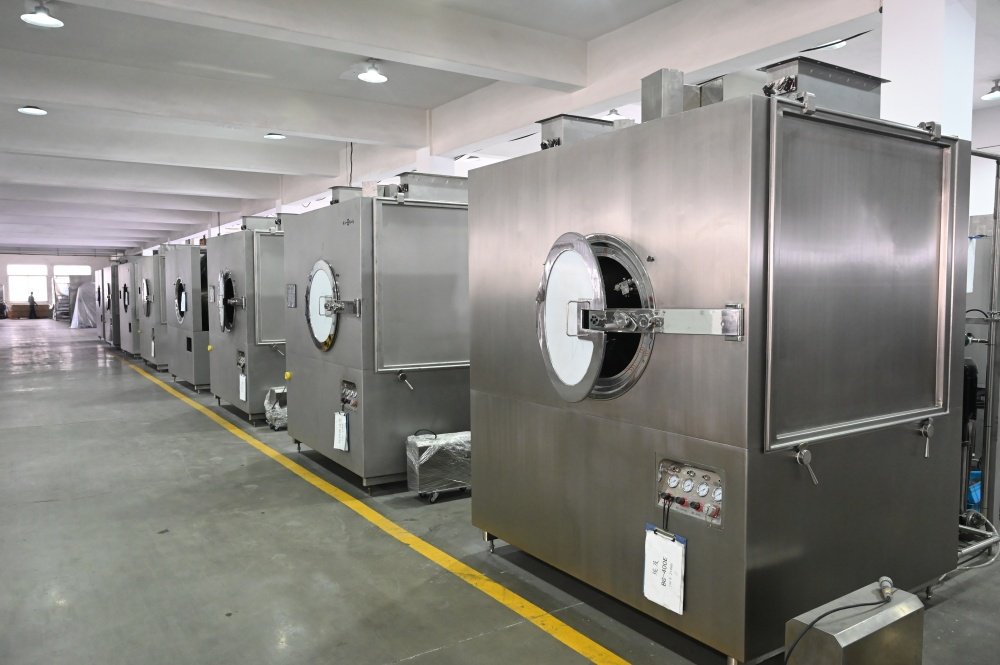
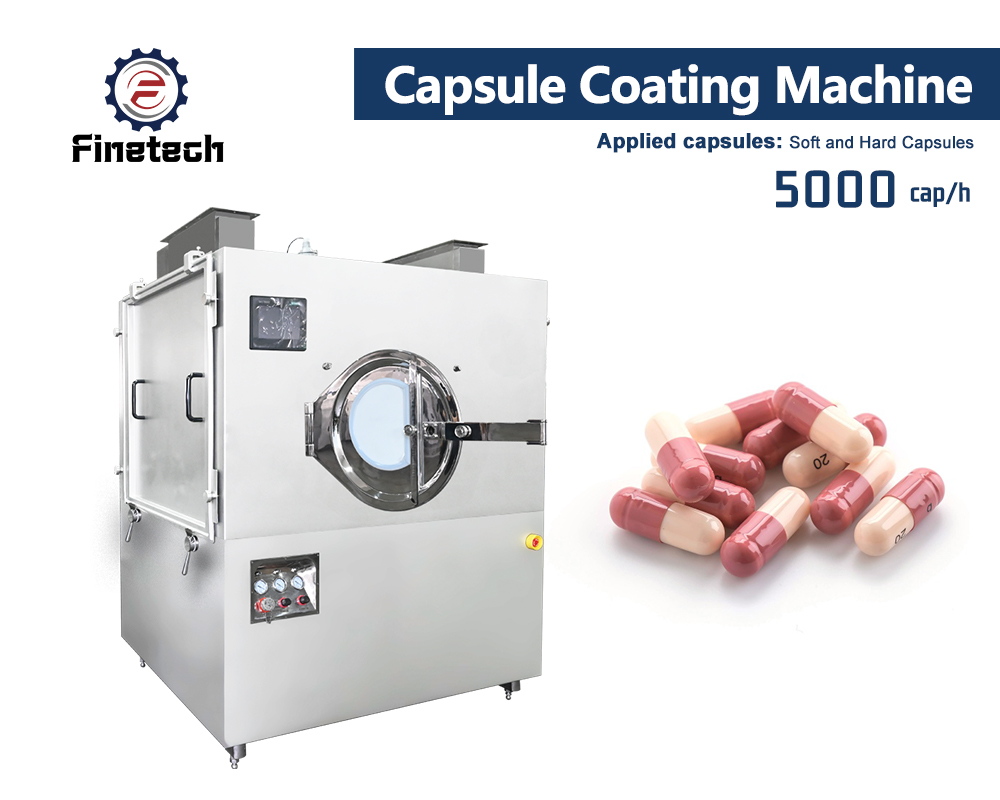
Finetechの錠剤コーティング機を使用すれば、均一にコーティングされた錠剤やカプセルを製造できます。当社の製品ラインナップは、制御されたパン回転、噴霧、乾燥を組み合わせることで、フィルムコーティングおよび糖衣コーティングに対応しています。外観の向上、苦味のマスキング、湿気からの保護、あるいは特定の薬物放出プロファイルの実現など、コーティングの目的に応じて、バッチサイズや製剤に最適な装置をお選びいただけます。.

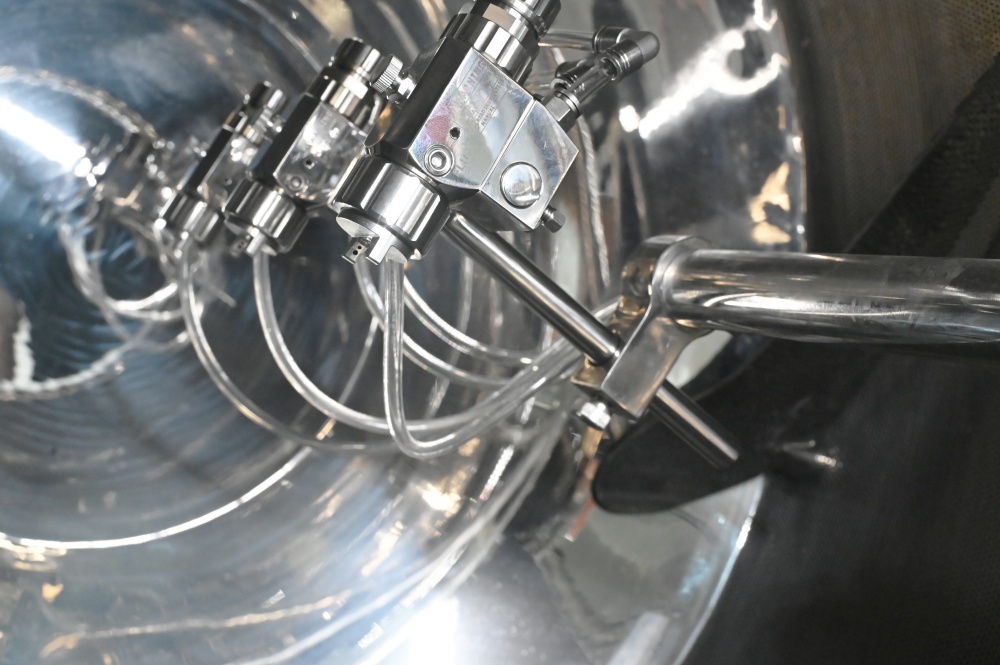
保護フィルムや着色フィルムを塗布する場合、オペレーターは未コーティングの錠剤をパンに投入します。ドラムが回転して錠剤を撹拌する一方で、温風によって錠剤は所定の工程温度まで加熱されます。スプレーガンが、回転する錠剤層にコーティング液を吹き付けます。フィルムが形成されるにつれて、気流によって水分が除去されます。最終乾燥および必要な冷却工程を経た後、コーティングされた錠剤は排出され、検査と包装へと送られます。.
まずは最小および最大のバッチから検討してください。BG-80のメーカー定格積載容量は80リットルです。より大容量の機種としては、150リットルのBG-150Dや260リットルのBG-260があります。 錠剤の使用可能なバッチ重量範囲を確認した上で、コーティング液の乾燥能力を比較してください。液体の調製、錠剤の投入、稼働状況の監視、および装置の洗浄は、依然としてオペレーターが行います。.
コーティング液を均一に塗布することで、各ロットの外観の一貫性が向上します。ファインテックの回転パン式システムは、スプレー塗布と熱風乾燥を組み合わせたもので、メーカーは表面の被覆状態や色に影響を与える条件を細かく制御することができます。.
BG-80のプログラム可能な制御機能により、工程が確立されれば、コーティング作業の自動化が可能になります。これにより、オペレーターは、稼働中にすべての調整を直接行うのではなく、バッチの確認や不具合への対応に集中することができます。.
フィルムコーティングと砂糖コーティングは、それぞれ異なる製品のニーズに対応しています。BG-260は両方の方法をサポートしており、メーカーは1台の機械で複数の仕上げ方法を評価することができます。ただし、各レシピごとに独自の操作設定と洗浄手順が必要です。.
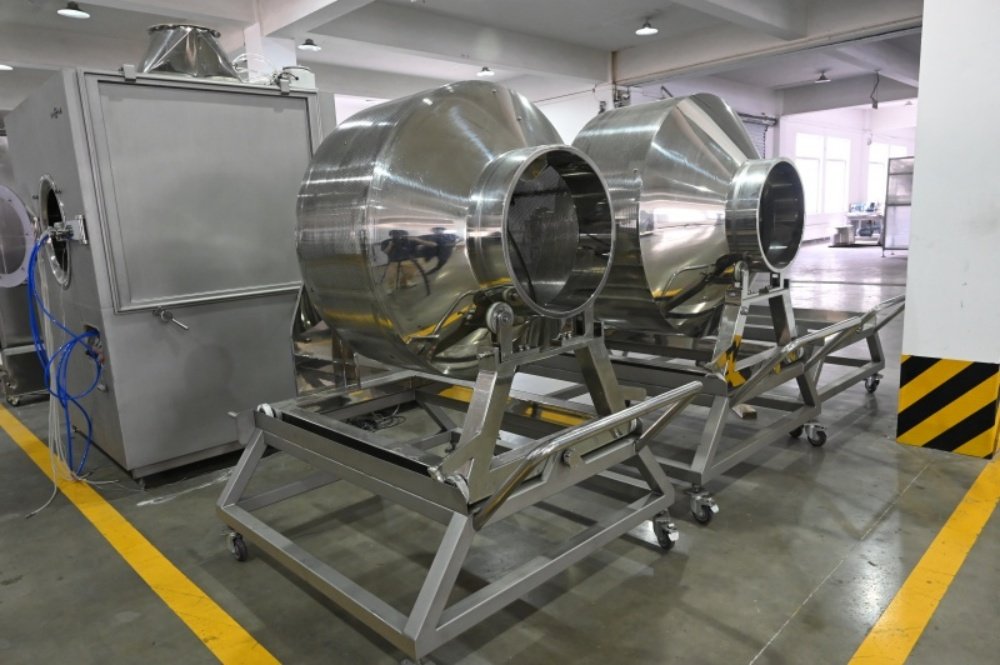
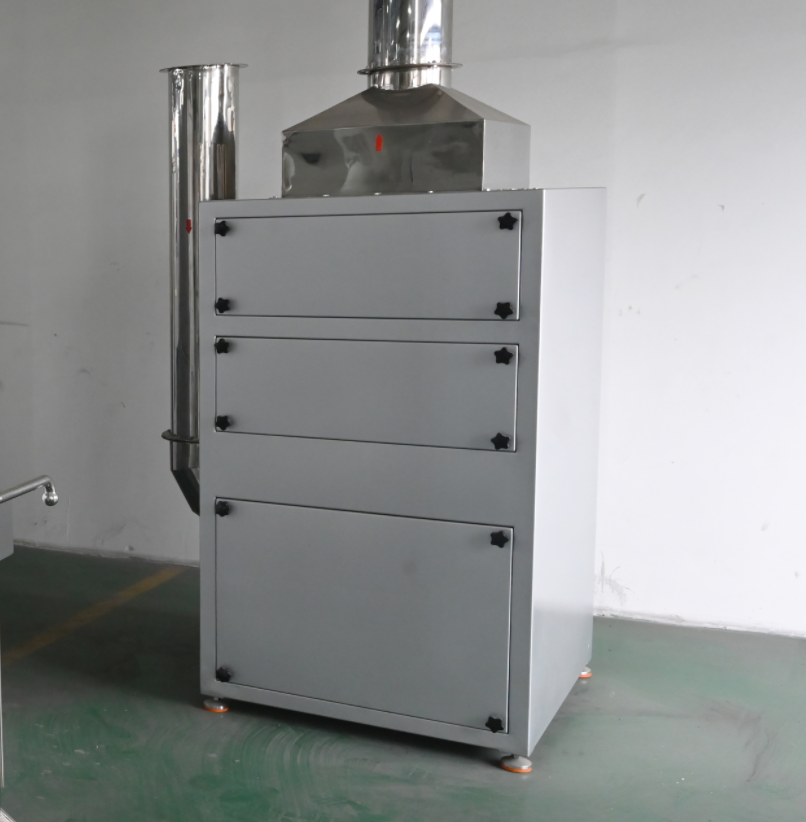
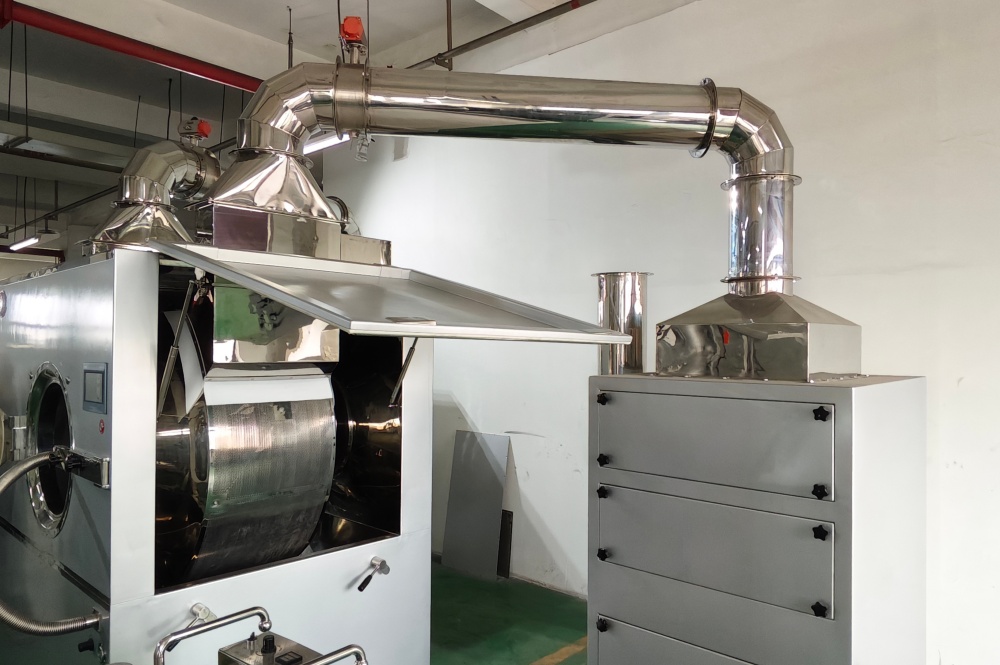
塗装設備を設置するには、ドラム、空調キャビネット、および製品搬送のためのスペースが必要です。ファインテックの ラインデザインチーム この工程を、錠剤の圧縮および包装と併せて計画することができ、清掃やフィルター交換のためのアクセスも考慮に入れることができます。.
コーティングチームは、製品の仕様に合わせてパンをカスタマイズし、合意された設計に基づいて機械を組み立てることができます。その後、現場での試運転において、機械的な動作、制御システム、および合意された性能を確認した上で、お客様のチームに設備を引き渡します。.


製品の優先順位が異なるコーティング用途


錠剤の搬送、液体の塗布、および乾燥は、互いに連携して行われる必要があります。これらの機能により、オペレーターはコーティング工程を管理することができ、その機能内容は機種ごとに異なります。.

Finetech社は、コーティングパンに316Lステンレス鋼を採用しています。この耐食性に優れた接触面により、日常的な洗浄が可能となっています。スプレーアセンブリやその他の接触部品の材質については、見積書にて別途ご確認ください。.

BG-80は、1~19 rpmのパン速度に対応しています。回転速度を調整することで、錠剤がスプレーゾーン内を転がる様子が変わり、錠剤の強度や、均一な被覆に必要な動きに合わせて設定を行うことができます。.

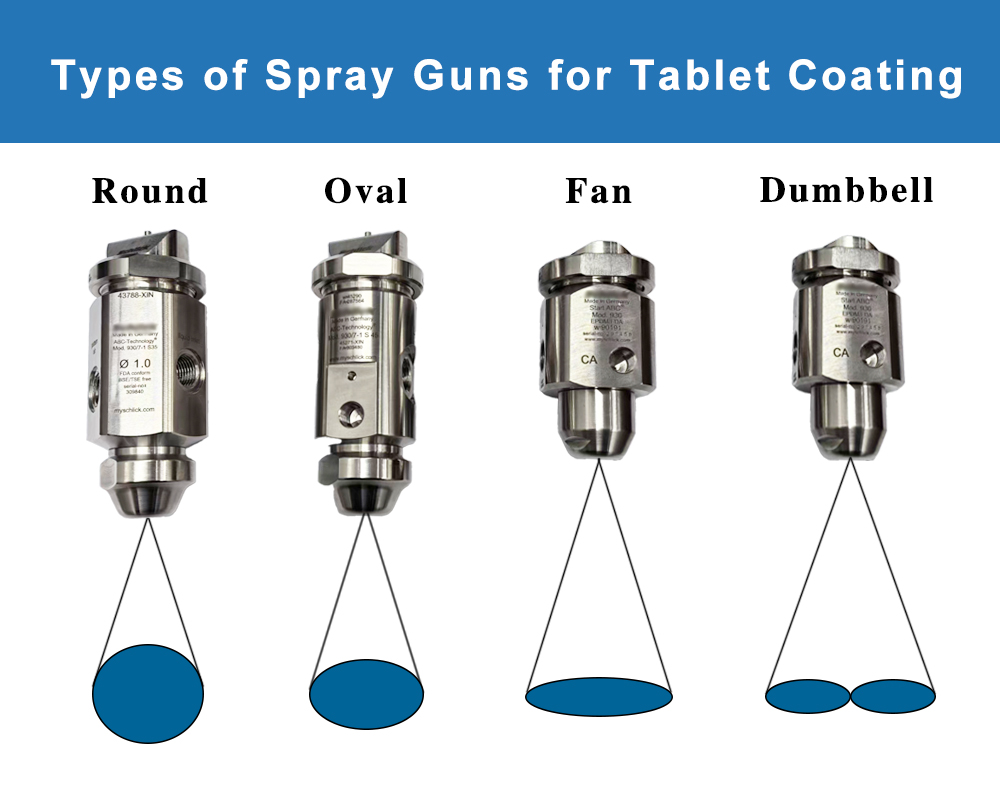
BG-260では、噴霧量と噴霧角度を調整することができます。オペレーターは、移動中の錠剤に向けて噴霧を調整し、液体の塗布量と乾燥能力のバランスをとることができます。.

BG-150Dは、コーターに流入する空気の温度を自動的に調整します。設定された空気温度を維持することで、コーティング液が錠剤に到達して膜を形成し始める際の乾燥制御が図られます。.

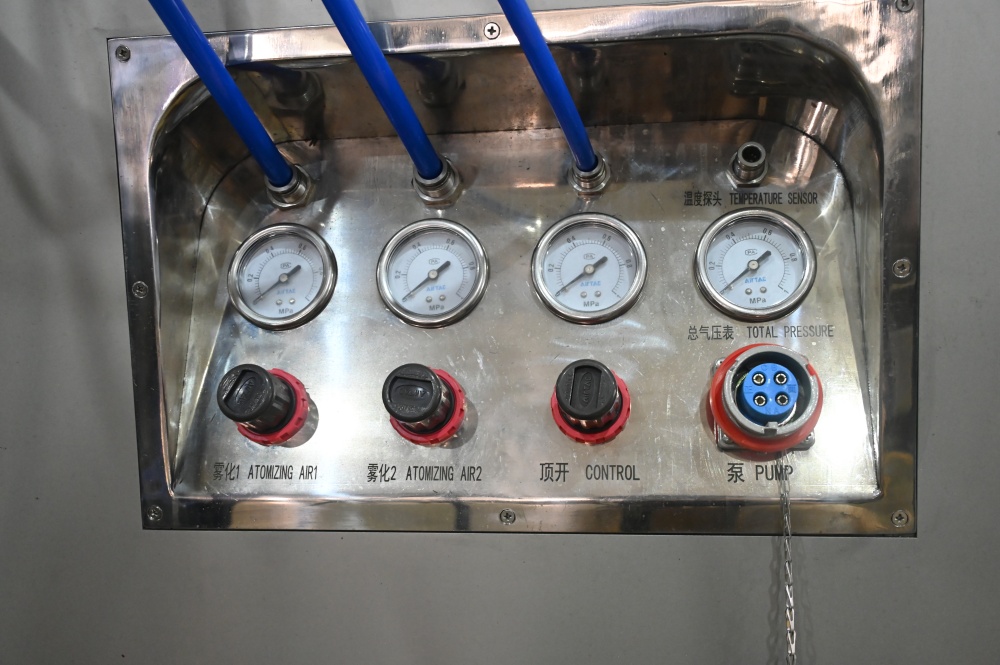
BG-80は、プログラマブルコントローラとタッチスクリーンインターフェースを組み合わせたものです。オペレーターは1つのパネルからコーティング設定を管理できるほか、診断機能を利用して動作上の不具合を調査することができます。.

BG-260は、密閉されたチャンバー内でコーティング処理を行います。この筐体により、粉塵や液体の飛沫が機械内部に閉じ込められるため、稼働中の周囲の作業エリアをより清潔に保つことができます。.
当社は以下のサービスを提供しています: 操作研修、現場での設置および試運転、ならびに1年間の保守サービス。. 詳細については、以下のリンクをご参照ください。.
お客様の製薬機械に対する、現場での据付および試運転のサポート。.
チームが機械の正しい操作方法を理解できるよう支援するためのオペレーター研修。.
機械の操作およびトラブルシューティングに関するオンライン技術サポート。.
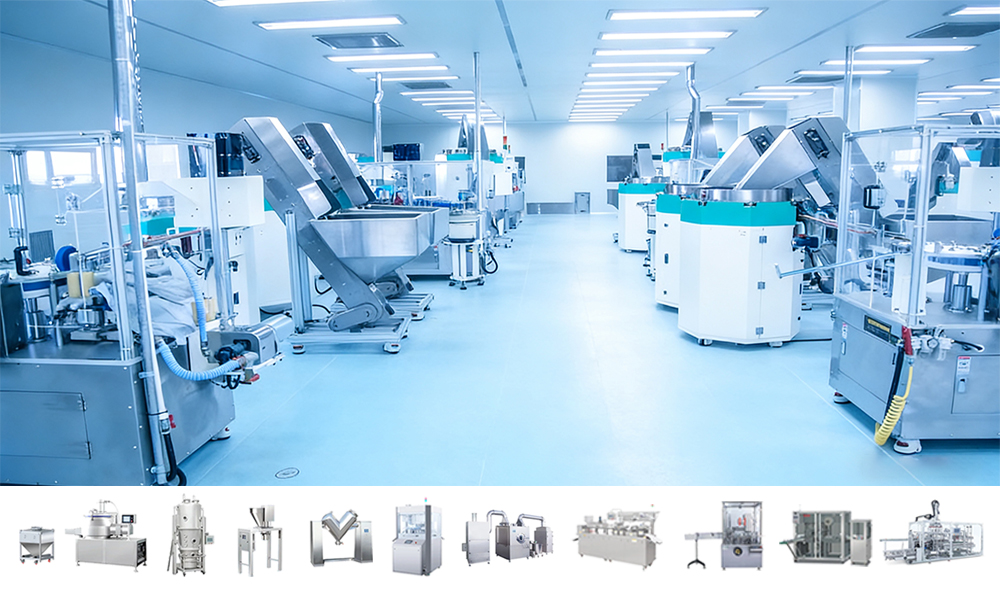
医薬品製造ワークショップおよび生産ライン計画の支援。.
交換用部品: 塗装ドラム、スプレーシステム、空調ユニット、排気・吸気ブロワー。.
当社は、製造から包装ラインに至るまで、包括的なターンキーソリューションを提供しています。.
弊社では、糖衣機、錠剤コーティングパン、およびフィルムコーティングパンを取り扱っております。.
当社のタブレット用コーティングスプレーガンは、医薬品のフィルムコーティング、糖衣コーティング、およびペレットコーティング工程向けに精密に設計されています。.
積載容量の範囲
BGシリーズのモデル
ステンレス製のコーティングパン
コーティングパンの構成
| モデル | BG1000E | BG600E | BG400E | BG260E | BG150E | BG80E | BG40E | BG10E | |
|---|---|---|---|---|---|---|---|---|---|
| 積載量(L) | 1000 | 600 | 400 | 260 | 150 | 80 | 40 | 10 | |
| コーティングパン速度 | 12(回転数) | 1-12(回転数) | 1-13(回転数) | 1-16(回転数) | 1-16(回転数) | 1-19(回転数) | 1-21(回転数) | 1-25(回転数) | |
| 主モーター出力(kW) | 7.5 | 5.5 | 3 | 2.2 | 2.2 | 1.5 | 1.1 | 0.55 | |
| コーティングパン直径(mm) | 1580 | 1580mm | 1580mm | 1360mm | 1200mm | $930mm | 750mm | 500mm | |
| 排気キャビネットのモーター出力(kW) | 22 | 11 | 7.5 | 5.5 | 5.5 | 3 | 2.2 | 0.75 | |
| 排気流量(m3/h) | 20000 | 15450 | 10000 | 7419 | 7419 | 5268 | 3517 | 1285 | |
| ホットエアキャビネットのモーター出力 | 7.5 | 5.5 | 3 | 2.2 | 1.5 | 1.1 | 0.75 | 0.37 | |
| 熱風キャビネットの風量(m3/h) | 10000 | 7419 | 5200 | 3517 | 2356 | 1685 | 1285 | 816 | |
| 機械重量(kg) | 4000 | 2800 | 1562 | 1300 | 1020 | 684 | 500 | 200 | |
| きれいな空気 | 圧力(MPa) | ≥0.4 | ≥0.4 | ≥0.4 | ≥0.4 | ≥0.4 | ≥0.4 | ≥0.4 | ≥0.4 |
| 空気消費量(m3/分) | 3.5 | 2 | 1.5 | 1.2 | 1 | 0.4 | 0.4 | 0.3 | |
| 寸法(mm) | メインマシン | 2500×3100×2800 | 2000×2277×2660 | 2000×167×2660 | 1730×1440×2470 | 1570X1280×2250 | 1210×10000×1900 | 1000×800×1900 | 900×620×1800 |
| ホットエアキャビネット | 1700×1200×2600 | 1600×1100×2350 | 1000×900×2300 | 1000x900×2300 | 1000x900×2300 | 900×800×22050 | 900×800×2050 | 800×650×1600 | |
| 排気キャビネット | 3000×1115×2400 | 1050×1000×2470 | 1050×1050×233 | 1050×1060×2300 | 950×950×2245 | 900×820×2130 | 820×720×1750 | 800×650×1600 | |
| 蒸気加熱電力(kW) | 40 | 29 | 18 | 14 | 14 | 10 | 9 | 9 | |
| 電気加熱電力(kW) | 120 | 79 | 61 | 48 | 42 | 30 | 24 | 12 |


錠剤コーティング機は、完成した錠剤の表面に材料の薄い層を塗布します。フィルムコーティング、糖衣コーティング、腸溶コーティング。これらすべてをこの機械が処理します。しかし、錠剤コーティング機の各部品の名称を知っておくことは重要です。
規定のバッチ重量とバッチサイクル全体を使用してください。公表されているリットル数は、積載量を示しており、キログラムや時間当たりの生産量ではありません。1シフトあたりに何バッチの規定バッチが収まるかを推定する際は、積載、予熱、噴霧、最終乾燥、排出、および洗浄の工程を含めて計算してください。.
液体の塗布量が錠剤層の乾燥能力を上回ると、付着が生じることがあります。噴霧量、気流、空気温度、および錠剤の動きを総合的に確認してください。コーティングの密着性や錠剤の配合も要因となり得るため、温度のみを変更しても原因を特定できない場合があります。.
錠剤の寸法だけでは互換性が確定するわけではありません。形状、硬度、表面の特性は、タンブリングやコーティングの被覆率に影響を与えます。実際に使用する錠剤を用いて、計画されている最小および最大のバッチを実証し、エッジの欠け、錠剤の固着、および刻印の判読不能がないかを確認してください。.
溶剤系レシピでは、可燃性蒸気に対する評価済みのシステムが必要です。フィネテックのフィルムコーティング装置は、防爆設計および溶剤回収機能をオプション仕様として提供しています。ご使用の溶剤および設置現場に合わせた完全な安全対策を指定してください。防爆仕様の駆動装置だけでは不十分です。.
コーティング機、熱風キャビネット、排気キャビネット、ダクトの設置スペースを確保するとともに、清掃、フィルター交換、およびメンテナンスを行うための十分な作業スペースを確保してください。選定したモデルに必要な電源、熱源、圧縮空気の接続、および排気要件を確認してください。 また、レイアウトにおいては、未コーティングの錠剤を投入し、完成したバッチを次の製造工程または包装工程へ移送するための実用的な動線を確保する必要があります。.
代表的な錠剤およびコーティング液を用いて、工場受入試験(FAT)の内容について合意する。コーティングによる重量増加、均一性、欠陥、サイクルタイム、および安全確認事項を記録する。設置および運用適格性確認の記録については、あらかじめ規定しておく。最終的なプロセスバリデーションは、当該拠点の品質チームが担当する。.
主な要因としては、噴霧量、トレイ速度、気流、霧化、入口温度、および錠剤層の温度などが挙げられます。良好なコーティング結果を得るには、噴霧、錠剤の動き、および乾燥の間の適切なバランスを維持することが重要です。.
WhatsAppでお問い合わせください