Japanese
 English
 Russian
 Turkish
 Spanish
 French
 German

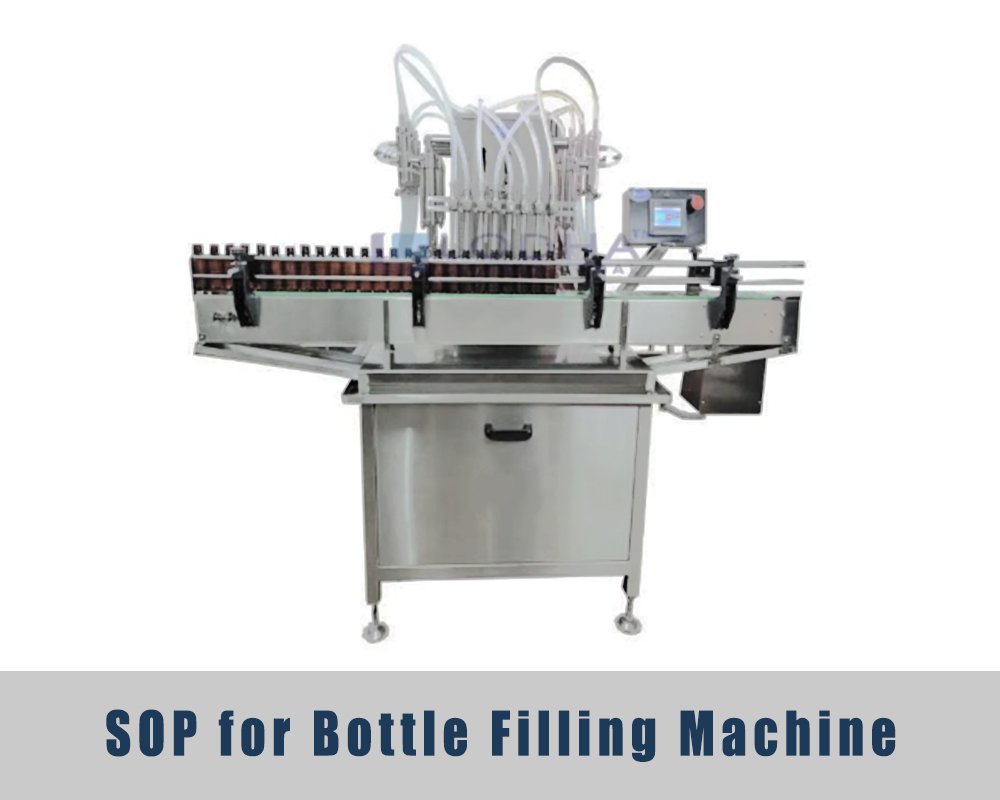
ボトル充填機の標準操作手順。.
1.0 目的:
液体および固形製剤をボトルに充填するために使用されるボトル充填機の操作手順を提示する。.
2.0 範囲:
本手順は、生産エリアにおけるボトル充填機の操作手順に適用される。.
3.0 責任:
オペレーター兼製造化学者
4.0 説明責任:
生産マネージャー。.
5.0 手順:
5.1 作業エリアと機械を点検してください。セットアップを開始する前に、機械に「CLEANED」のタグが貼られていることを確認してください。.
5.2 機器使用記録簿に、氏名、日付、および使用開始時刻を記入してください。.
5.3 「CLEANED」のタグを取り外してください。その場所に「UNDER PROCESS」のタグを機械に貼ってください。.
5.4 QAに「ラインクリアランス」フォームを請求してください。QAが署名するまでは、生産を開始しないでください。.
5.5 注意事項:
5.5.1 すべてのガードおよびドアがしっかりと閉まっている場合を除き、自動モードで機械を絶対に作動させてはなりません。.
5.5.2 安全スイッチをバイパスしないでください。これらは、通常の作業中に作業者を保護するものです。.
5.5.3 技術者による書面による承認がない限り、機械の部品を追加、取り外し、または変更してはなりません。.
5.5.4 機械の運転中は、調整、清掃、または注油を行うために、動いている部品の中に決して手を入れないでください。.
5.5.5 設置、撤去、清掃、および修理作業の際は、主電源を切ってください。.
5.5.6 機械の安全装置を無効にしないでください。安全装置が破損している場合は、上司に報告してください。.
5.5.7 柔らかく乾いた布を使って、パネルや本体の外側を拭いてください。刺激の強い洗剤は使用しないでください。.
5.5.8 機械に触れる前に、個人用保護具(PPE)を着用してください。これには、白衣、手袋、安全メガネが含まれます。.
5.5.9 以下の安全点検を週に1回実施してください:
5.5.9.1 主スイッチをオフにして、配電盤での通電が遮断されることを確認してください。.
5.5.9.2 非常停止ボタンを押してください。機械は1秒以内に停止しなければなりません。.
5.5.9.3 各安全扉を順番に開けてください。いずれかの扉が開くと、装置は停止するはずです。.
5.5.9.4 試験結果を安全点検簿に記録し、署名を行う。.
5.6 組み立て:
5.6.1 ボトルフィーダーユニット:
5.6.1.1 ボトルフィーダーは、充填機のメイントラックに接続されています。このフィーダーは、大量の空ボトルを収容し、それらを1本ずつトラックへと送り出します。.
5.6.1.2 きれいな空のボトルをボトルホッパーにセットしてください。上限充填ラインを超えてセットしないでください。そうしないと、出口でボトルが詰まる恐れがあります。.
5.6.1.3 ひび割れ、汚れ、または変形したボトルは、フィーダーに投入される前に取り除いてください。目視検査に合格したボトルのみが、充填ゾーンへ送られるようにしてください。.
5.6.1.4 フィーダーは、回転ディスクを用いてボトルの向きを整えます。各ボトルは、フィーダーから排出される前に、首が上を向くように直立した状態になります。.
5.6.1.5 稼働中は、供給ベルトの状態を注視してください。ボトルは等間隔で移動し、積み重なったり倒れたりしないようにしてください。.
5.6.2 ボトルガイドレールおよびガイドレール:
5.6.2.1 ボトルの幅に合わせてサイドガイドレールを取り付けます。レールをしっかりと固定することで、ボトルがライン上を移動する際にまっすぐ進むようになります。.
5.6.2.2 ボトルのサイズに合わせてガイドレールの高さを調整してください。レールの上端は、ボトルの肩部のすぐ下にくるようにしてください。.
5.6.2.3 スターホイールが各ボトルを拾い上げ、充填のために適切な間隔を空けます。スターホイールのポケットがボトルの形状に合っていることを確認してください。.
5.6.2.4 ボトルが充填ゾーンに適切なペースで到着するように、ベルトの速度を設定してください。速度が速すぎると充填過多になり、遅すぎるとラインが滞ります。.
5.6.2.5 液体を充填していないボトルを5本通して、ラインの動作を確認する。ボトルは、詰まりなく、フィーダーからキャップステーションまでスムーズに滑走するはずである。.
5.6.3 充填ノズル:
5.6.3.1 製品に適したノズルタイプを選択してください。水のような液体には細いノズルを、粘度の高いシロップや固体には幅の広いノズルを使用してください。.
5.6.3.2 各ノズルをボトルの首に合わせます。ノズルは、側面に接触することなく、ボトル口の中心にすっと入る必要があります。.
5.6.3.3 すべてのノズルから同じ流量で水が出ることを確認する。各ノズルから水を流し、試験用ボトルがいっぱいになるまでの時間を測定する。.
5.6.3.4 ノズルの先端がボトル内に入るが、底には触れないように潜水深度を設定してください。これにより、急速充填時の水はねや泡の発生を防ぐことができます。.
5.6.3.5 作業を始める前に、糸くずの出ない布でノズルの先端を拭き取ってください。先端に乾燥した製品が付着していると、液だれの原因となり、最初の数本のボトルが台無しになってしまいます。.
5.6.3.6 製品をノズルから押し出すための空気圧を設定する(標準:0.5~1.0 kg/cm²)。.
5.6.4 キャッピングヘッド:
5.6.4.1 キャッピングヘッドは、各ボトルへの充填が完了した後、そのボトルを密封します。使用しているキャップの種類に合わせて、ヘッドを交換してください。.
5.6.4.2 キャップのサイズとボトルの材質に応じて、締め付けトルクを設定してください。プラスチック製のキャップは、金属製のキャップよりも必要なトルクが小さくなります。.
5.6.4.3 キャップホッパーにキャップを投入します。そのバッチでは、すべてのキャップが同一のタイプ、色、サイズでなければなりません。.
5.6.4.4 キャップソーターは、キャップがキャッピングヘッドに到達する前に、キャップが正しい向きになるように整列させます。.
5.6.4.5 キャップシュートに詰まりがないか確認する。キャップが1つ詰まるだけで、ライン全体が停止してしまうことがある。.
5.7 液体の充填:
5.7.1 液体製品はメインタンクに充填され、食品用チューブを通じて充填ヘッドへと送られます。タンク内の液面はセンサーによって監視され、自動的に補充されます。.
5.7.2 沈殿や分離が生じる製品については、撹拌機を稼働させてください。シロップ、懸濁液、および混合製品は、処理中に均一な状態を保つために、絶えず撹拌する必要があります。.
5.7.3 充填ヘッドは、1サイクルのたびにタンクから所定の量を吸い上げます。ピストンが後退して製品を吸い込み、その後前進して下にあるボトルに充填します。.
5.7.4 コントロールパネルで充填量を設定します。その値をバッチ記録と一致させてください。充填量は、ピストン駆動装置のストロークノブを回すことで変更できます。.
5.7.5 5本のボトルを用いて試験充填を行う。校正済みの天秤で各ボトルの重量を測定し、その重量を目標値と比較する。.
5.7.6 充填量がずれている場合は、充填ヘッドのストロークを調整してください。ノブをわずかに回すだけで充填重量に大きな変化が生じるため、ノブを少しずつ回して、再度テストを行ってください。.
5.7.7 試験充填量がバッチレコードで定められた許容範囲内になった時点で、本稼働を開始する。充填量の確認結果を工程内記録に記録する。.
5.7.8 測定中は30分ごとに試料瓶を取り出す。各試料の重量を測定し、その結果をバッチレコードに記録する。.
5.8 固形充填(錠剤およびカプセル):
5.8.1 清潔な錠剤またはカプセルをフィーダーボウルに入れます。いかなる場合も、同じフィーダー内で異なるロットや製品を混ぜてはいけません。.
5.8.2 固形製品は、振動シュートを伝って計数ヘッドへと搬送される。振動の強さは、錠剤やカプセルの大きさや形状に応じて設定される。.
5.8.3 ディスプレイ上で1瓶あたりの数量を設定します。これは、そのバッチの投与量を満たすために、各瓶に充填すべき錠剤またはカプセルの数量です。.
5.8.4 センサーは、各ユニットが計数ヘッドを通過するたびに個数をカウントします。所定の個数に達すると、機械はそのボトルへの供給を停止します。.
5.8.5 最初の10本のボトルを手作業で検査する。各ボトルを開封し、錠剤の数を数えて、センサーによる計数と実際の計数が一致していることを確認する。.
5.8.6 いずれかの試験用ボトルで計数に誤差が見られた場合は、直ちにラインを停止してください。再稼働する前に、センサーにほこりや錠剤の詰まり、配線の不具合がないか確認してください。.
5.8.7 試験の実施中に、所定のタイミングでサンプル瓶を取り出す。錠剤の数を数え、破損した錠剤がないか確認し、異物がないか点検する。.
5.8.8 バッチ記録で指定されている場合は、各ボトルにシリカゲルパックまたは綿の塊を入れる。これらは製品を乾燥した状態に保ち、輸送中の損傷を防ぐ。.
5.9 キャッピングおよびシーリング:
5.9.1 充填された各ボトルは、キャッピングヘッドの下を通過します。ヘッドが回転してキャップをねじ込み、ボトルをしっかりと密閉します。.
5.9.2 キャップの種類に応じて、キャッパーヘッドのトルクを設定してください。トルクが強すぎると、キャップにひびが入ったり、ねじ山が破損したりします。トルクが弱すぎると、空気や湿気が侵入してしまいます。.
5.9.3 最初のロットからキャップが閉まったボトルを5本選び出す。それぞれを手で開けてみる。密閉状態が良好な場合は、開けるのにかなりの力が必要である。.
5.9.4 1時間に1回、トルク計を使用してキャップの締め付け状態を確認する。確認のたびに、そのトルク値を記録簿に記入する。.
5.9.5 一部のロットでは、キャップの下にアルミ箔のシールが必要です。これは、追加の不正開封防止層として、ボトルの首部分に熱圧着されます。.
5.9.6 キャップが緩んでいる、傾いている、ネジ山がずれている、またはキャップがないボトルはすべて不良品として除外してください。それらを直ちに施錠された不良品用コンテナに入れてください。.
5.9.7 本機にこの機能がある場合、不良ボトルはリジェクトアームによって自動的に排出されます。シフトごとに1回、アームが正常に動作しているか確認してください。.
5.10 操作:
5.10.1 壁のコンセントおよび機械の操作盤で主電源をオンにしてください。.
5.10.2 実稼働の前にシステムのプライミングを行ってください。液体製品の場合は、ノズルから気泡がすべてなくなるまで、チューブに製品を充填してください。固体製品の場合は、フィーダーを1分間稼働させて錠剤を沈殿させてください。.
5.10.3 HMI画面の製品メニューからバッチレシピを選択します。このレシピには、そのバッチの充填量、個数、速度、トルク、および不良品基準が設定されています。.
5.10.4 画面に表示されているレシピの値を確認してください。各値を署名済みのバッチ記録と照合してください。すべての値が一致している場合にのみ、運転を開始してください。.
5.10.5 「スタート」ボタンを押して運転を開始します。本機は、ボトルを受け入れる前に、短いウォームアップサイクルを実行します。.
5.10.6 最初の20本のボトルを注意深く観察する。それらを別に取り分け、1本ずつ充填量、キャップ、ラベルを確認する。基準を満たさないものは廃棄する。.
5.10.7 HMIのメイン画面には、リアルタイムの出力状況が表示されます。1分あたりのボトル数、総数、および不良数をリアルタイムで確認することができます。.
5.10.8 「アラーム」画面には、タイムスタンプ付きのアクティブな故障が一覧表示されます。ラインを再起動する前に、各アラームを解除してください。管理者の承認なしにアラームを無効にしないでください。.
5.10.9 「バッチレポート」画面には、シフトごとの合計、不良率、およびダウンタイムの発生状況が表示されます。各シフトの終了時に、このレポートをバッチファイルとして印刷してください。.
5.10.10 運転を一時停止するには、「一時停止」ボタンを押します。これにより、すべてのボトルがまだトラック上にある状態で、ラインは安全な状態で停止します。再開するには、「開始」ボタンをもう一度押してください。.
5.10.11 試験充填やセットアップ作業には、手動モードを使用してください。手動モードでは、充填ステーションとキャップ締めステーションを、ボトルを1本ずつ順次通過させることができます。.
5.11 不合格品選別・仕分け工程:
5.11.1 充填・キャップ締めの完了したボトルは、ラインを離れる前に、不良品選別・仕分けセクションを通過する。.
5.11.2 この機械には、2種類の不適合品排出システムが搭載されています:
5.11.2.1 重量に基づく選別 – 充填量が少なすぎる、または多すぎるボトルを排出する。.
5.11.2.2 画像処理による選別 – キャップがないボトル、キャップが傾いているボトル、またはラベルに不具合のあるボトルを排除する。.
5.11.3 重量不良品排除システムを起動するには、メインパネルにあるロードセルスイッチをオンにします。ボトルが搬送されてくる前に、ロードセルがゼロになるのを待ちます。.
5.11.4 バッチレコードに基づいて、重量の上限と下限を設定してください。この範囲外となるボトルは、システムによって排除されます。.
5.11.5 ビジョンによる不良品選別を行う場合は、緑色の押しボタンを押してカメラユニットを起動してください。カメラにラインの鮮明なライブ映像が表示されていることを確認してください。.
5.11.6 両方の不良品排除システムが作動状態になったら、ボトルの供給を開始できます。ボトル充填機を起動してください。.
5.11.7 ボトルはラインに沿って前方に移動します。ボトルが不良品排除ゾーンを通過する様子を確認してください。正常なボトルが誤って排除されている場合は、センサーの調整を確認してください。.
5.11.8 不合格となったボトルは、不合格品用ビンに落下します。このビンは施錠されており、品質管理(QA)担当者だけが開けることができます。本数は各シフトの終了時に記録されます。.
5.11.9 短期間で不良品が増加した場合は、機械の設定がずれていることを意味します。ラインを停止し、原因を特定して、再稼働する前に修正してください。.
5.11.10 合格したボトルは不良品選別ゾーンを通過し、梱包ステーションへと運ばれます。その後、これらのボトルは出荷用コンテナに詰められ、店舗へ発送されます。.
5.12 手術後:
5.12.1 機械に「清掃要」のラベルを貼付する。.
5.12.2 定められた標準作業手順に従って、ボトル充填機を清掃する。.
5.13 記録:
5.13.1 機器使用記録簿。.
5.13.2 ロット生産記録。.
5.13.3 工程内検査ログ。.
5.13.4 拒否ログ。.
5.13.5 清掃記録。.
6.0 略語:
6.1 標準操作手順: 標準操作手順。.
6.2 品質保証(QA): 品質保証。.
6.3 QC: 品質管理。.
6.4 個人用保護具: 個人用保護具。.
6.5回転: 毎分回転数。.
6.6 BPR: バッチ生産記録。.
6.7 HMI: ヒューマンマシンインターフェース。.