French
 English
 Russian
 Turkish
 Spanish
 German
 Japanese

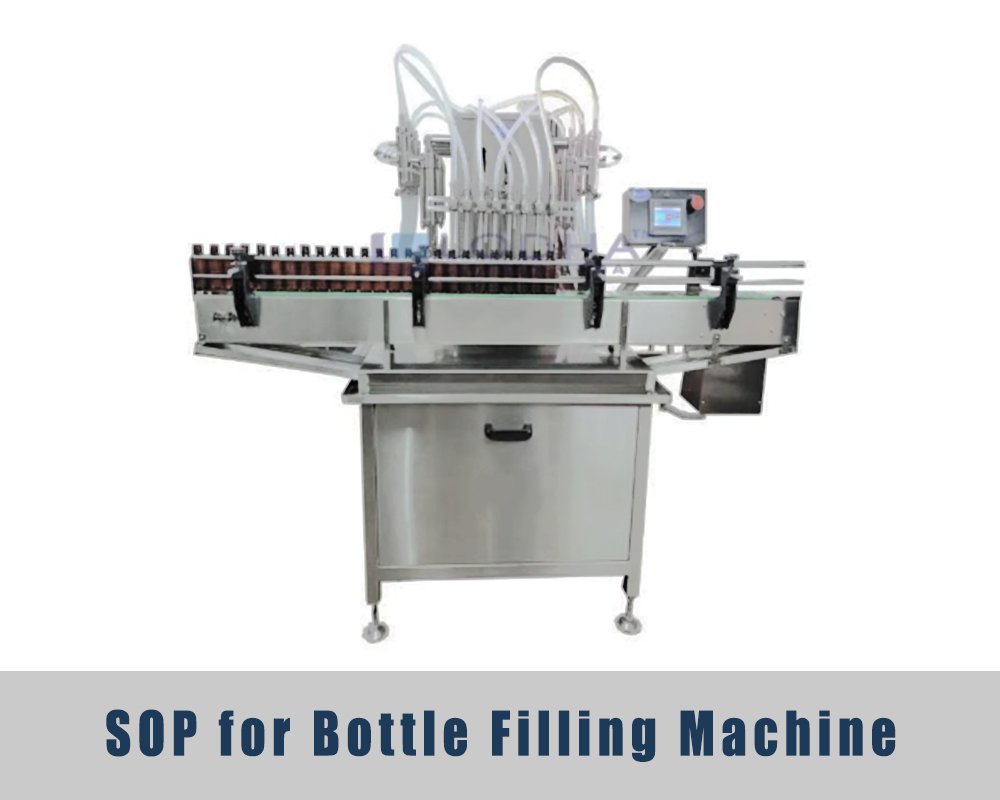
Procédure opérationnelle standard de la machine de remplissage de bouteilles.
1.0 OBJECTIF :
Fournir la procédure d'utilisation de la machine de remplissage de flacons destinée au remplissage de flacons avec des formes galéniques liquides et solides.
2.0 CHAMP D'APPLICATION :
La présente procédure s'applique au mode d'emploi de la machine de remplissage de bouteilles dans la zone de production.
3.0 RESPONSABILITÉ :
Opérateur et chimiste de production
4.0 RESPONSABILITÉ :
Responsable de production.
5.0 PROCÉDURE :
5.1 Inspectez la zone de travail et la machine. Vérifiez que l'étiquette “ NETTOYÉ ” est bien apposée sur la machine avant de commencer toute opération de mise en place.
5.2 Remplissez le registre d'utilisation du matériel en indiquant votre nom, la date et l'heure de début.
5.3 Retirez l'étiquette “ NETTOYÉ ”. Apposez à la place l'étiquette “ EN COURS DE TRAITEMENT ” sur la machine.
5.4 Demandez le formulaire d'autorisation de production au service Assurance qualité. Ne lancez pas la production tant qu'il ne l'aura pas signé.
5.5 Précautions :
5.5.1 Ne faites jamais fonctionner la machine en mode automatique si tous les dispositifs de protection et toutes les portes ne sont pas bien fermés.
5.5.2 Ne contournez pas les interrupteurs de sécurité. Ceux-ci protègent l'opérateur pendant le fonctionnement normal.
5.5.3 Ne pas ajouter, retirer ou modifier des pièces de la machine sans l'autorisation écrite de l'ingénieur.
5.5.4 Ne jamais introduire la main dans les pièces en mouvement pour les régler, les nettoyer ou les huiler lorsque la machine est en marche.
5.5.5 Coupez l'alimentation principale lors des opérations d'installation, de démontage, de nettoyage et de réparation.
5.5.6 Ne désactivez pas les dispositifs de sécurité de la machine. Signalez tout dispositif de sécurité défectueux à votre supérieur hiérarchique.
5.5.7 Utilisez un chiffon doux et sec pour essuyer les panneaux et l'extérieur de l'appareil. Évitez les produits nettoyants agressifs.
5.5.8 Enfilez votre EPI avant de toucher la machine. Cela comprend une blouse de laboratoire, des gants et des lunettes de sécurité.
5.5.9 Effectuez les contrôles de sécurité ci-dessous une fois par semaine :
5.5.9.1 Mettez l'interrupteur principal sur « Arrêt » pour vérifier que l'alimentation est bien coupée au niveau du tableau électrique.
5.5.9.2 Appuyez sur le bouton d'arrêt d'urgence. La machine doit s'arrêter en moins d'une seconde.
5.5.9.3 Ouvrez chaque porte de sécurité l'une après l'autre. L'appareil doit s'arrêter dès qu'une porte s'ouvre.
5.5.9.4 Consignez les résultats des essais dans le carnet de contrôle de sécurité et apposez-y votre signature.
5.6 Assemblage :
5.6.1 Unité d'alimentation par biberon :
5.6.1.1 Le dispositif d'alimentation en bouteilles est raccordé au convoyeur principal de la machine de remplissage. Il contient un grand lot de bouteilles vides et les achemine une à une sur le convoyeur.
5.6.1.2 Placez des bouteilles vides et propres dans la trémie à bouteilles. Ne les chargez pas au-delà de la ligne de remplissage maximale, sinon les bouteilles risquent de se coincer au niveau de la sortie.
5.6.1.3 Éliminez toutes les bouteilles fissurées, sales ou tordues avant qu'elles n'entrent dans le dispositif d'alimentation. Seules les bouteilles ayant passé avec succès un contrôle visuel doivent être acheminées vers la zone de remplissage.
5.6.1.4 Le dispositif d'alimentation utilise un disque rotatif pour orienter les bouteilles. Chaque bouteille se place en position verticale, le goulot tourné vers le haut, avant de quitter le dispositif d'alimentation.
5.6.1.5 Surveillez le tapis d'alimentation pendant le fonctionnement. Les bouteilles doivent avancer à intervalles réguliers, sans s'empiler ni se renverser.
5.6.2 Rail de guidage des bouteilles et rails de guidage :
5.6.2.1 Réglez les rails de guidage latéraux en fonction de la largeur de votre bouteille. Des rails bien serrés permettent de maintenir les bouteilles bien droites tout au long de leur parcours.
5.6.2.2 Réglez la hauteur des rails de guidage en fonction de la taille de votre bouteille. Le haut du rail doit se situer juste en dessous de l'épaulement de la bouteille.
5.6.2.3 La roue en étoile saisit chaque bouteille et l'espace pour le remplissage. Vérifiez que les alvéoles de la roue en étoile correspondent à la forme de vos bouteilles.
5.6.2.4 Réglez la vitesse du tapis de manière à ce que les bouteilles arrivent dans la zone de remplissage au rythme approprié. Une vitesse trop élevée entraînera un débordement, tandis qu’une vitesse trop faible provoquera un engorgement de la ligne.
5.6.2.5 Testez la ligne de production en faisant passer cinq bouteilles vides. Elles doivent glisser sans à-coups du chargeur jusqu'à la station de bouchage, sans aucun blocage.
5.6.3 Buses de remplissage :
5.6.3.1 Choisissez le type de buse adapté à votre produit. Utilisez des buses fines pour les liquides de type eau et des buses larges pour les sirops épais ou les produits solides.
5.6.3.2 Alignez chaque buse avec le goulot de la bouteille. La buse doit s'enfoncer au centre de l'ouverture de la bouteille sans toucher les parois.
5.6.3.3 Vérifiez que toutes les buses ont le même débit. Faites circuler de l'eau à travers chacune d'elles et chronométrez le temps nécessaire à chacune pour remplir un flacon d'essai.
5.6.3.4 Réglez la profondeur d'immersion de manière à ce que l'embout de la buse pénètre dans la bouteille sans toutefois toucher le fond. Cela permet d'éviter les éclaboussures et la formation de mousse lors des remplissages rapides.
5.6.3.5 Nettoyez les embouts des buses à l'aide d'un chiffon non pelucheux avant de commencer. Les résidus de produit séchés sur l'embout provoqueront des coulures et gâcheront les premières bouteilles.
5.6.3.6 Régler la pression d'air afin de propulser le produit à travers les buses (valeur standard : 0,5 à 1,0 kg/cm²).
5.6.4 Tête de bouchage :
5.6.4.1 La tête de bouchage scelle chaque bouteille une fois celle-ci remplie. Changer la tête en fonction du type de bouchon utilisé.
5.6.4.2 Réglez le couple de serrage en fonction de la taille du bouchon et du matériau de la bouteille. Les bouchons en plastique nécessitent un couple de serrage inférieur à celui des bouchons métalliques.
5.6.4.3 Chargez les bouchons dans la trémie à bouchons. Tous les bouchons doivent être du même type, de la même couleur et de la même taille pour votre lot.
5.6.4.4 Le dispositif d'alignement des bouchons aligne ces derniers de manière à ce qu'ils soient placés à l'endroit avant d'atteindre la tête de bouchage.
5.6.4.5 Vérifiez qu'il n'y a pas d'obstruction dans la goulotte à bouchons. Un seul bouchon coincé peut bloquer toute la chaîne de production.
5.7 Remplissage de liquide :
5.7.1 Le produit liquide est chargé dans la cuve principale, puis acheminé vers les têtes de remplissage à l'aide de tuyaux de qualité alimentaire. Le niveau dans la cuve est surveillé par des capteurs et le remplissage s'effectue automatiquement.
5.7.2 Mettez l'agitateur en marche pour tout produit susceptible de se déposer ou de se séparer. Les sirops, les suspensions et les produits mélangés doivent être agités en permanence afin de conserver une consistance homogène tout au long du cycle.
5.7.3 À chaque cycle, les têtes de remplissage prélèvent une dose prédéfinie dans la cuve. Un piston se rétracte pour aspirer le produit, puis avance pour le doser dans la bouteille située en dessous.
5.7.4 Réglez le volume de remplissage sur le panneau de commande. Assurez-vous que la valeur correspond à celle indiquée dans votre fiche de lot. Pour modifier le volume, tournez le bouton de réglage de la course situé sur l'entraînement du piston.
5.7.5 Effectuez un remplissage d'essai avec cinq bouteilles. Pesez chacune d'elles sur une balance étalonnée et comparez le poids obtenu à la valeur cible.
5.7.6 Réglez la course de la tête de remplissage si le volume n'est pas correct. De légers réglages entraînent des variations importantes du poids de remplissage ; veillez donc à tourner le bouton par petits paliers et à refaire un test.
5.7.7 Lancer le cycle principal dès que les remplissages d'essai se situent dans les limites définies dans le cahier de lot. Consigner la vérification du poids de remplissage dans le registre de contrôle en cours de fabrication.
5.7.8 Prélever des flacons d'échantillon toutes les 30 minutes pendant le cycle. Peser chaque échantillon et consigner le résultat dans le dossier de lot.
5.8 Conditionnement sous forme solide (comprimés et gélules) :
5.8.1 Placez des comprimés ou des gélules propres dans le bol d'alimentation. Ne mélangez en aucun cas différents lots ou produits dans le même bol d'alimentation.
5.8.2 Le produit solide descend le long d'une goulotte vibrante jusqu'à la tête de comptage. L'intensité des vibrations est réglée en fonction de la taille et de la forme du comprimé ou de la gélule.
5.8.3 Réglez le nombre par flacon sur l'écran. Il s'agit du nombre de comprimés ou de gélules que chaque flacon doit contenir pour que le lot respecte la posologie prévue.
5.8.4 Les capteurs comptent chaque unité au fur et à mesure qu'elle passe sous la tête de comptage. La machine interrompt l'alimentation de cette bouteille dès que le nombre requis est atteint.
5.8.5 Testez manuellement les 10 premières bouteilles. Ouvrez chacune d'elles et comptez les comprimés pour vérifier que le nombre indiqué par le capteur correspond au nombre réel.
5.8.6 Si le comptage est erroné dans l'un des flacons d'essai, arrêtez immédiatement la ligne de production. Avant de redémarrer, vérifiez que les capteurs ne présentent pas de poussière, de comprimés coincés ou de câblage défectueux.
5.8.7 Prélever des flacons d'échantillon à intervalles réguliers pendant le cycle. Vérifier le nombre de comprimés, rechercher les comprimés cassés et vérifier l'absence de corps étrangers.
5.8.8 Ajouter un sachet de gel de silice ou un morceau de coton dans chaque flacon si le dossier de lot l'exige. Ces éléments permettent de maintenir le produit au sec et d'éviter qu'il ne soit endommagé pendant le transport.
5.9 Fermeture et scellage :
5.9.1 Chaque bouteille remplie passe sous la tête de bouchage. Celle-ci tourne pour visser le bouchon et fermer hermétiquement la bouteille.
5.9.2 Réglez le couple de serrage de la tête de bouchage en fonction du type de bouchon. Un couple trop élevé risque de fissurer le bouchon ou d'abîmer le filetage. Un couple trop faible laisse entrer l'air et l'humidité.
5.9.3 Vérifiez cinq flacons bouchés provenant du premier lot. Essayez d'ouvrir chacun d'entre eux à la main. Un bouchon bien serré doit demander un réel effort pour être dévissé.
5.9.4 Utilisez un couplemètre une fois par heure pour vérifier le serrage du bouchon. Notez la valeur du couple dans le registre à chaque contrôle.
5.9.5 Certains lots nécessitent une bande d'étanchéité en aluminium sous le bouchon. Celle-ci est thermoscellée au goulot de la bouteille afin de constituer une protection supplémentaire contre toute altération.
5.9.6 Écartez toute bouteille dont le bouchon est mal serré, de travers, mal vissé ou manquant. Déposez-les immédiatement dans le bac de rejet fermé à clé.
5.9.7 Le bras d'éjection éjectera automatiquement les bouteilles défectueuses si la machine est équipée de cette fonction. Vérifiez le bon fonctionnement du bras une fois par service.
5.10 Fonctionnement :
5.10.1 Mettez l'alimentation électrique principale sous tension au niveau de la prise murale et du tableau de commande de la machine.
5.10.2 Amorcez le système avant de lancer une opération en conditions réelles. Pour les produits liquides, remplissez les tuyaux de produit jusqu’à ce que toutes les bulles d’air aient disparu des buses. Pour les produits solides, laissez le doseur fonctionner pendant une minute afin de permettre aux comprimés de se tasser.
5.10.3 Sélectionnez la recette de lot dans le menu des produits affiché à l'écran de l'IHM. La recette contient les valeurs de volume de remplissage, de nombre d'unités, de vitesse, de couple et les limites de rejet pour votre lot.
5.10.4 Vérifiez les valeurs de la recette affichées à l'écran. Comparez chacune d'entre elles à votre fiche de lot signée. Ne lancez le cycle que si toutes les valeurs correspondent.
5.10.5 Appuyez sur le bouton « Démarrer » pour lancer le cycle. La machine effectuera un bref cycle de préchauffage avant d'accepter les bouteilles.
5.10.6 Surveillez attentivement les 20 premières bouteilles. Mettez-les de côté et vérifiez le remplissage, le bouchon et l'étiquette de chacune d'entre elles. Jetez celles qui ne sont pas conformes.
5.10.7 L'interface homme-machine (IHM) affiche les données en temps réel sur l'écran principal. Vous pouvez suivre en temps réel le nombre de bouteilles par minute, le nombre total de bouteilles et le nombre de bouteilles rejetées.
5.10.8 L'écran « Alarmes » répertorie tous les défauts actifs avec leur horodatage. Effacez chaque alarme avant de redémarrer la ligne. Ne désactivez pas une alarme sans l'accord du superviseur.
5.10.9 L'écran « Rapport de lot » affiche le total de l'équipe, le taux de rejet et les éventuels incidents liés aux temps d'arrêt. Imprimez ce rapport à la fin de chaque équipe pour le fichier de lot.
5.10.10 Pour mettre le cycle en pause, appuyez sur le bouton « Pause ». La ligne s'arrêtera dans un état sûr, toutes les bouteilles restant sur le convoyeur. Appuyez à nouveau sur « Start » pour reprendre le cycle.
5.10.11 Utilisez le mode manuel pour les remplissages d'essai et les opérations de mise en service. Le mode manuel vous permet de faire passer une bouteille à la fois par les postes de remplissage et de bouchage.
5.11 Section « Rejet et tri » :
5.11.1 Les bouteilles remplies et bouchées passent par une section de rejet et de tri avant de quitter la ligne de production.
5.11.2 Cette machine est équipée de deux types de systèmes de rejet :
5.11.2.1 Rejet en fonction du poids : écarte les bouteilles dont le niveau de remplissage est trop bas ou trop élevé.
5.11.2.2 Rejet par système de vision : écarte les bouteilles sans bouchon, dont le bouchon est de travers ou dont l'étiquette est défectueuse.
5.11.3 Pour démarrer le système de rejet en fonction du poids, activez l'interrupteur de la cellule de pesage situé sur le tableau électrique principal. Attendez que la cellule revienne à zéro avant l'arrivée des bouteilles.
5.11.4 Définissez les limites de poids supérieure et inférieure en fonction de votre fiche de lot. Le système rejettera tout flacon ne respectant pas cette plage.
5.11.5 Pour le rejet par vision, mettez la caméra en marche à l'aide du bouton-poussoir vert. Vérifiez que la caméra affiche une image en direct nette de la ligne.
5.11.6 Une fois les deux systèmes de rejet activés, le débit des bouteilles peut commencer. Mettez la machine de remplissage en marche.
5.11.7 Les bouteilles avancent le long de la chaîne. Observez comment elles traversent la zone de rejet. Si des bouteilles conformes sont rejetées par erreur, vérifiez le réglage du capteur.
5.11.8 Les bouteilles rejetées tombent dans le bac de rejet. Ce bac est verrouillé et seul le personnel chargé du contrôle qualité peut l'ouvrir. Le nombre de bouteilles est consigné à la fin de chaque service.
5.11.9 Une augmentation du nombre de rejets sur une courte période indique que le réglage de la machine s'est déréglé. Arrêtez la ligne, identifiez la cause du problème et corrigez-la avant de redémarrer.
5.11.10 Les bouteilles conformes passent par la zone de rejet et sont acheminées vers la station d'emballage. Elles sont ensuite placées dans des caisses d'expédition et envoyées aux magasins.
5.12 Après l'intervention :
5.12.1 Apposer une étiquette “ À NETTOYER ” sur la machine.
5.12.2 Nettoyer la machine de remplissage de bouteilles conformément à la procédure opérationnelle standard définie.
5.13 DOSSIERS :
5.13.1 Registre d'utilisation du matériel.
5.13.2 Fiche de production par lot.
5.13.3 Journal des contrôles en cours de fabrication.
5.13.4 Journal des rejets.
5.13.5 Registre des opérations de nettoyage.
6.0 ABRÉVIATIONS :
6.1 SOP : Procédure opérationnelle standard.
6.2 Assurance qualité : Assurance qualité.
6.3 Contrôle qualité : Contrôle de la qualité.
6.4 EPI : Équipement de protection individuelle.
6,5 RPM : Révolutions par minute.
6.6 BPR : Fiche de production par lot.
6.7 IHM : Interface homme-machine.