Japanese
 English
 Russian
 Turkish
 Spanish
 French
 German

御社のブリスター包装機は、予期せぬ停止や不良品の発生、あるいはシール状態のばらつきによって、生産時間を圧迫していませんか?
もしそうなら、今こそいくつかの改善を行うべき時です。ブリスター包装機は精密機器です。適切に調整されていれば、高速・高精度で、安定した生産を実現します。しかし、何か問題が発生すると、些細な不具合であっても生産ライン全体に支障をきたし、廃棄物の増加やコンプライアンス上のリスクにつながる恐れがあります。.
このガイドでは、ブリスター包装機で最もよく発生するトラブルとその解決策を詳しく解説します。これにより、生産を円滑かつ効率的に維持できるようになります。.
ブリスター包装機のよくある問題と解決策
ご存知の通り、, ブリスター包装機 これらは、高精度かつ高速なシステムです。何か問題が発生した場合、自然に解決することはほとんどありません。以下に、オペレーターが直面する最も一般的なブリスター包装の問題と、その解決策をご紹介します。.
1. 密閉性が低い、または不均一である
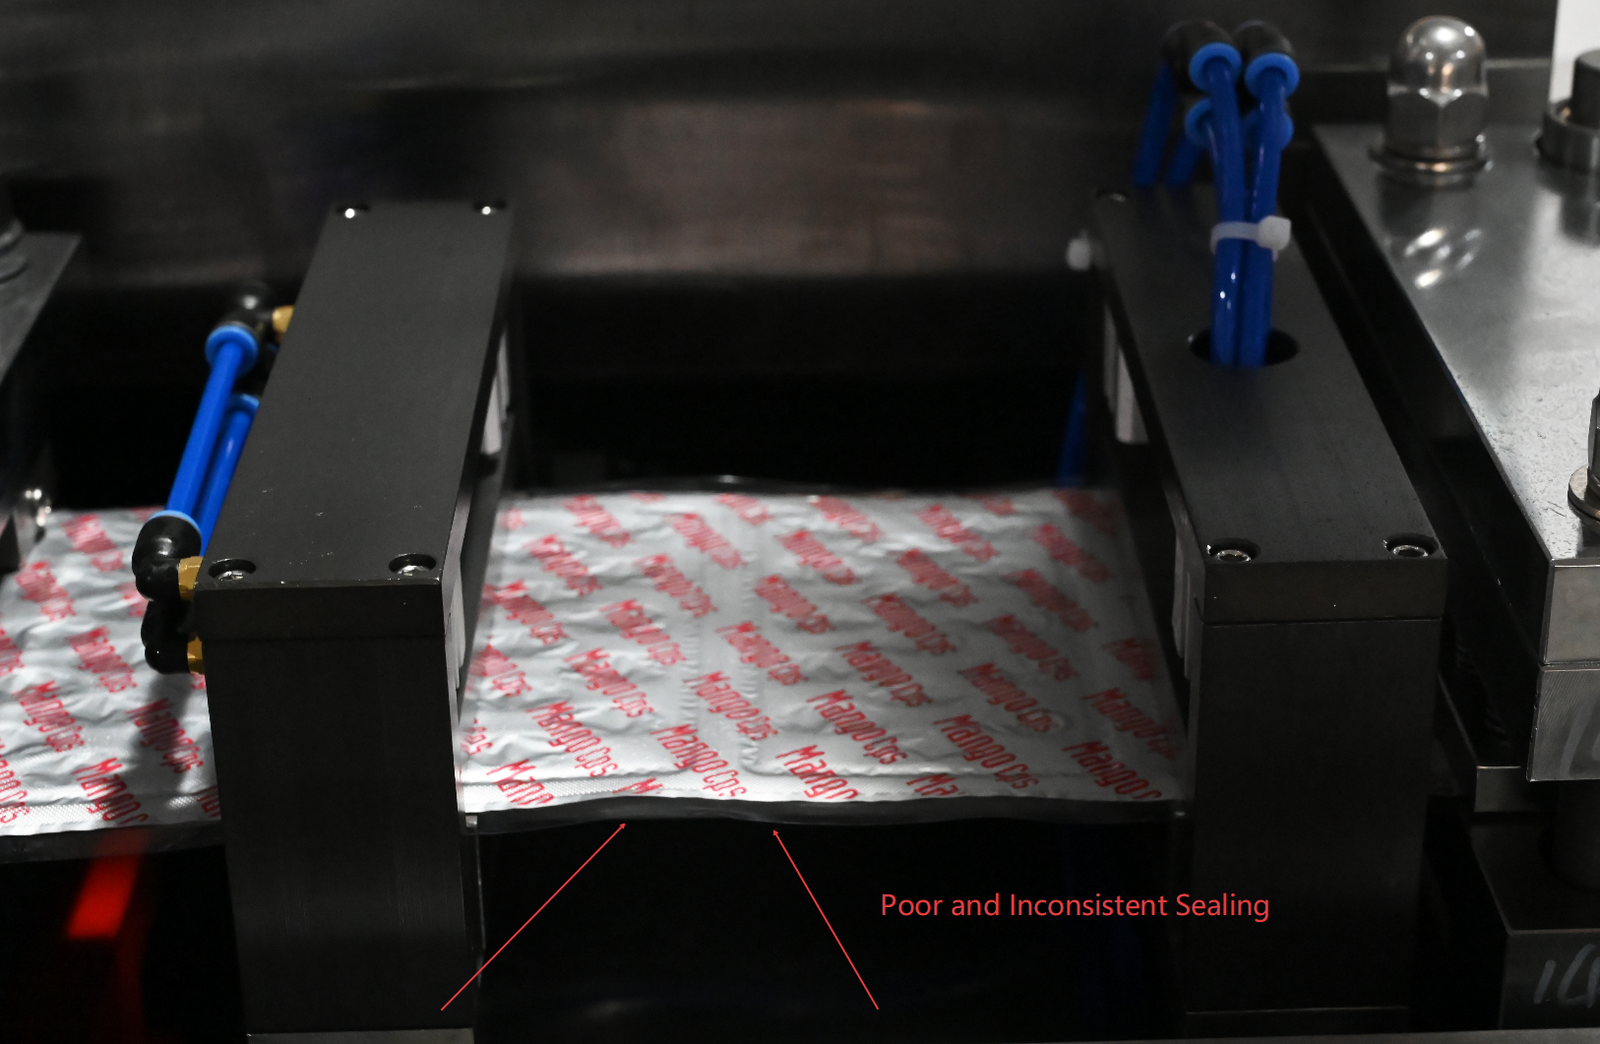
シールが不均一であることは、で最も頻繁に報告される問題の一つです。 ブリスターライン. その結果、形成中のフィルムと蓋用ホイルとの間の結合強度が低下し、製品の品質が損なわれ、ロット全体の不良につながる可能性があります。.
一般的な原因としては、シール温度の不適切さ、シールジョーの摩耗、圧力分布の不均一、あるいはシール面の汚れなどが挙げられます。.
解決
まず、お使いのフィルムとホイルの組み合わせについて、検証済みのパラメータと照らし合わせて、温度および圧力の設定を確認してください。また、シールジョーの摩耗や残留物の堆積がないか点検し、徹底的に清掃してください。.
ジョーに目に見える摩耗や凹みがある場合は、交換してください。シールプラテンの熱分布測定を行い、シール領域全体にわたって温度が均一であることを確認してください。数度以上の温度のばらつきがあるだけで、結果にばらつきが生じる原因となります。.
2. フィルムの位置ずれおよびトラッキングの問題
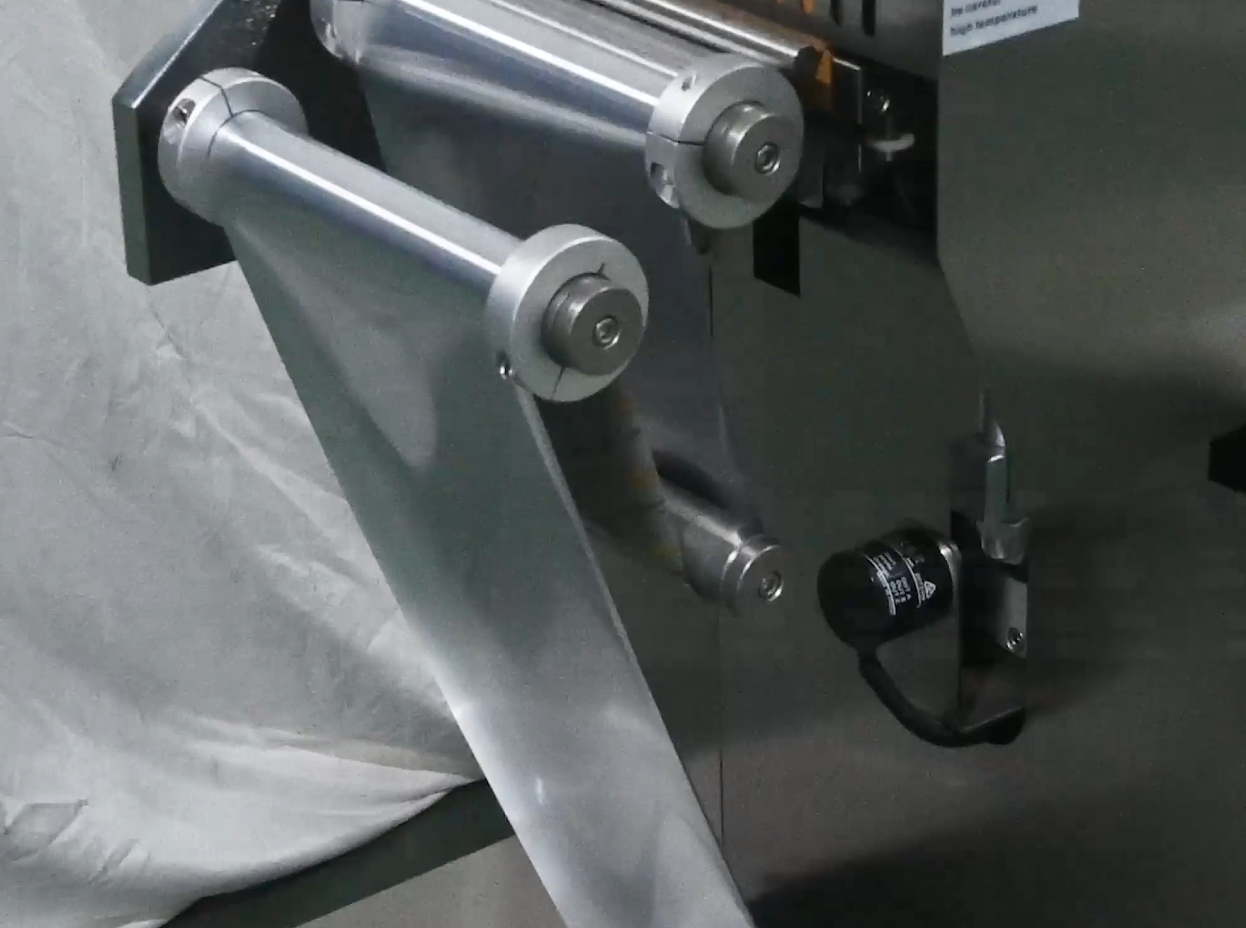
フィルムが走行中にずれたり、しわになったり、中心からずれたりすると、キャビティの位置がずれたり、シールが中心からずれたりし、最終的には使用できないパッケージができてしまいます。.
これは通常、不適切な装填、ガイドローラーの摩耗、張力の設定ミス、あるいはサプライヤーからのフィルムロールの品質ばらつきなどが原因で発生します。.
解決
機械のセットアップ図に従ってフィルムを再度セットし、フィルムの厚さに合わせて張力が正しく設定されていることを確認してください。.
すべてのガイドローラーとエッジガイドの摩耗状況を点検し、位置を正しく保持できなくなったものは交換してください。新しいフィルムロールを使用しても問題が再発する場合は、材料の品質にばらつきがある可能性として、フィルム供給業者に連絡してください。.
3. 成形不良およびキャビティの未形成
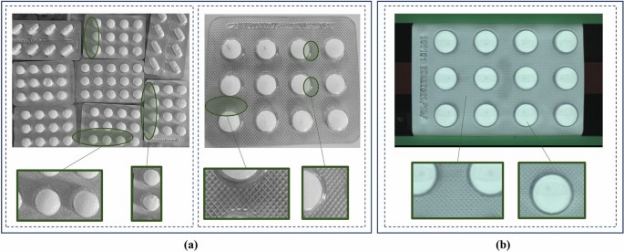
浅い、形が不揃い、あるいは不完全な虫歯は、通常、 成形ステーション 問題。これらは、成形温度が低すぎる場合、成形圧力が不十分な場合、成形金型が摩耗または損傷している場合、あるいは保持時間が短すぎる場合に発生します。.
解決
成形温度を確認し、キャビティがきれいに、かつ安定して形成されるようになるまで、段階的に温度を上げてみてください。また、成形圧力がフィルムの厚さに応じた仕様を満たしているか確認してください。.
次に、成形金型の摩耗、ひび割れ、堆積物の有無を確認し、必要に応じて清掃または交換を行ってください。フィルムの厚みがある場合は、材料が完全に成形されるのに十分な時間を確保できるよう、滞留時間の設定を調整する必要がある場合もあります。.
4. 商品の陳列ミスまたは商品の欠品
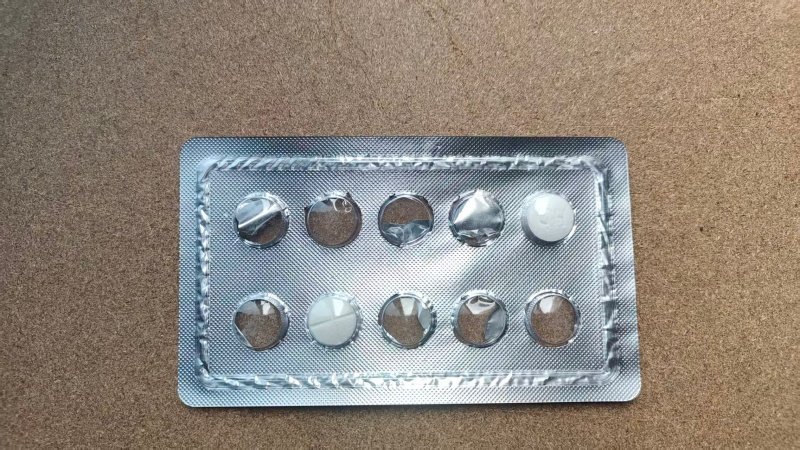
キャビティの外に製品が落下したり、完成したパッケージから製品が完全に欠落したりする場合は、供給システムに問題があります。その原因は、フィーダー部品の摩耗、機械の処理能力に対してフィーダーの速度が不適切であること、振動の問題、あるいはフィーダーが安定して処理できない製品サイズのばらつきなどです。.
解決
フィーダーの速度が本体の速度と同期しているかを確認し、必要に応じて調整してください。フィーダーのブラシ、ガイド、排出路の摩耗状況を点検し、製品を正確に誘導できなくなった部品は交換してください。.
製品のサイズばらつきが根本原因である場合は、品質管理チームと協力して、問題が包装ラインに到達する前に、入荷製品の許容誤差を厳格化してください。.
5. 機械の詰まりや停止
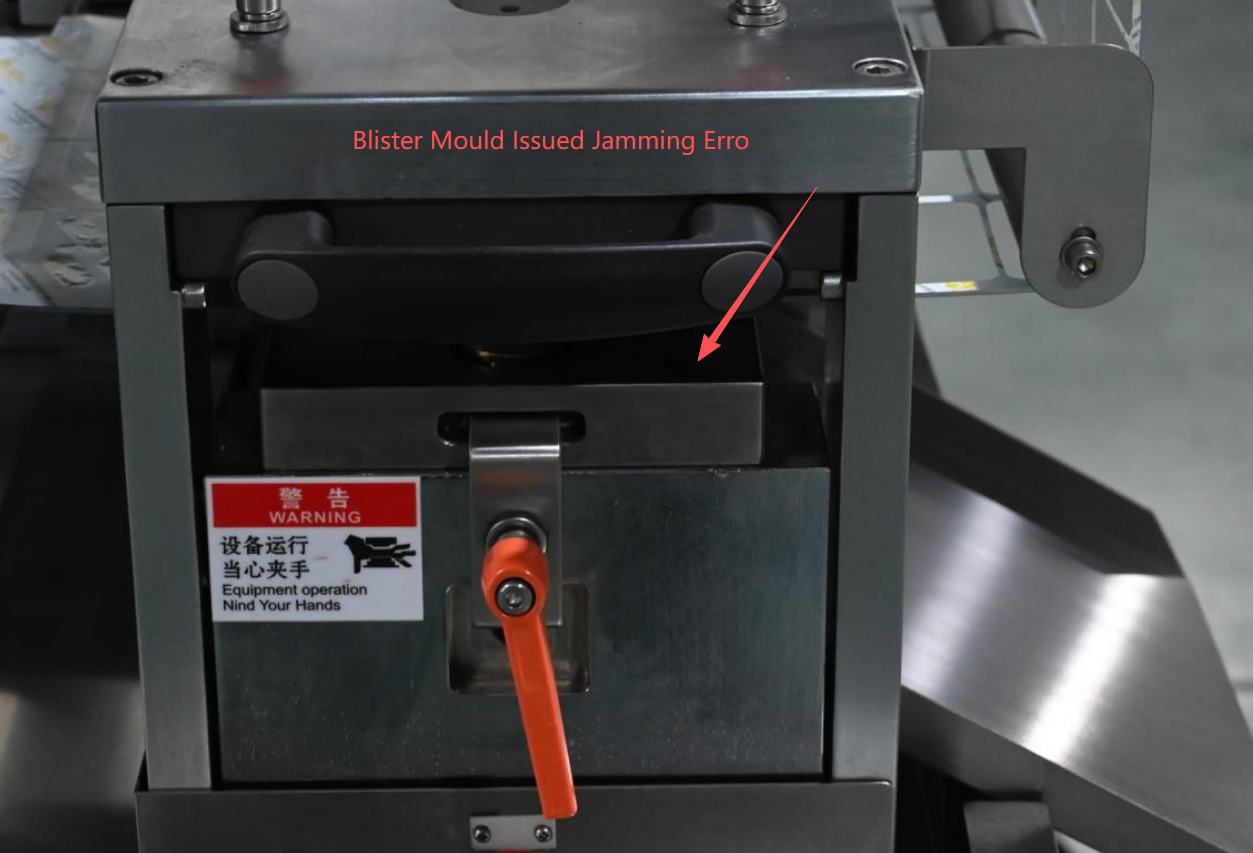
頻繁に詰まりが発生すると、生産時間が無駄になるだけでなく、対策を講じなければ、時間の経過とともに機械的な損傷を引き起こします。業界のデータによると、適切な予防保全が行われない場合、摩耗や損傷だけでも 5-8%の不良率.
ブリスター包装ラインでの詰まりは、通常、機械の経路内にある製品の破片や異物、機械部品の摩耗、あるいは不適切な機械速度設定によって引き起こされます。.
解決
機械の稼働経路から異物を除去し、ベルトの張りを確認し、すべての機械的駆動部品の摩耗を点検することを含む、日々の点検手順を確立してください。詰まりが発生してから点検を行うようなことは避けてください。.
機械の同じ箇所で停止が繰り返される場合は、その箇所に何らかの不具合があることを示しています。より深刻な機械的故障に発展する前に、早急に対処してください。.
6. 印刷およびコーディングの誤り
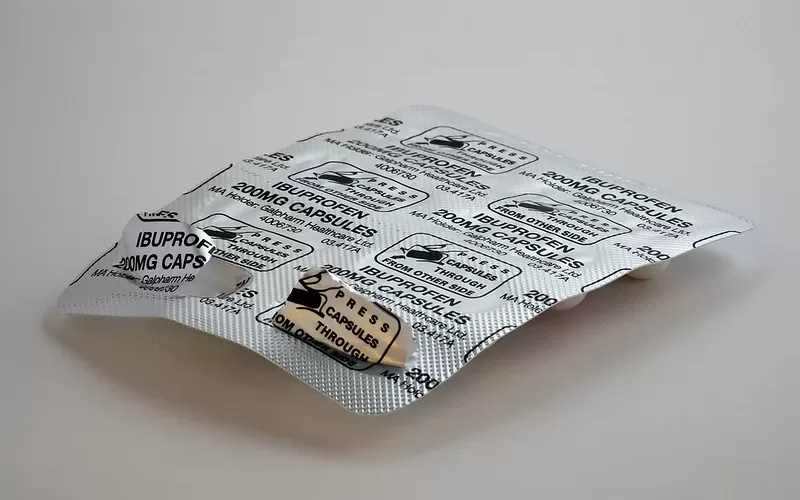
ロット番号や有効期限が判読不能、汚れている、位置がずれている、あるいは記載されていないことは、単なる業務上の不便にとどまりません。製薬業界や 規制対象業種, 、これらはコンプライアンス上の問題であり、ロットの不承認や規制当局による措置につながる可能性があります。.
解決
インクジェットシステムについては、インク残量、プリントヘッドの状態、および印字媒体との互換性を確認してください。レーザーコーダーについては、レンズの汚れを点検し、焦点距離を確認してください。.
さらに、使用するリッド用ホイルやフィルムの材質に合わせて、コーディングパラメータが正しく設定されていることを確認してください。標準作業手順(SOP)に、本番稼働を開始する前に毎回生産ロットを確認できるよう、稼働前のコーディング検証手順を組み込んでください。.
7. 液漏れや破損した水ぶくれ
水ぶくれ 完成したパッケージに漏れや物理的な損傷が見られる場合は、密封不良、成形上の問題、あるいは機械的な損傷のいずれかが原因であると考えられます。そのほとんどは、その後の工程である製品の裁断や搬送の過程で発生します。.
解決
問題のあるロットのサンプルを用いて漏れ検査を行い、完全性の欠陥がどこで発生しているかを確認してください。もしシールに関する問題である場合は、上記のシールに関するトラブルシューティングの手順を参照してください。.
シール処理後に損傷が発生している場合は、切断工具や搬送機構に鋭利なエッジがないか、位置ずれがないか、あるいはパックに過度の力が加わっていないかを確認してください。切断工具の位置がわずかにずれているだけでも、パックに繰り返し損傷を与える可能性があります。.
8. 過熱および温度制御に関する問題
温度制御の問題は、成形ステーションとシールステーションの両方に影響を及ぼします。過熱は、フィルムの歪み、シールの焼け抜け、および機械の過度な摩耗を引き起こします。.
加熱不足は、シール強度の低下やキャビティ形成不良の原因となります。これらはいずれも、通常、温度制御装置の故障、センサーのドリフト、または発熱体の劣化に起因します。.
解決
を使用してください 校正済み熱電対 または、赤外線温度計を使用して、機械のコントローラーに表示されている数値と実際の温度を照合します。数値に相違がある場合は、センサーまたはコントローラーの再校正または交換が必要です。.
ヒーターエレメントの劣化を確認し、安定した出力を維持できないものは交換してください。温度制御の問題が自然に解消されることはほとんどなく、放置すると時間の経過とともに悪化する傾向があります。.
ブリスター包装機のトラブルを防ぐためのヒント
ブリスター包装機のトラブルのほとんどは、突然起こるものではありません。これらはメンテナンス不足によって徐々に蓄積されるものであり、定期的なメンテナンスを徹底すれば、ほぼすべてのトラブルは防ぐことができます。機械を安定して稼働させ続けるための重要なポイントを以下に示します:
- 各シフトの開始時および終了時には、機械の加工経路、シールジョー、および成形工具を清掃してください。.
- 各生産ロットの開始前に、検証済みのパラメータと照らし合わせて、温度および圧力の設定値を確認してください。.
- 各シフトの開始時にサンプルパックを稼働させ、シール状態、キャビティの形成状況、および印刷精度を確認してください。.
- ガイドローラー、エッジガイド、およびベルトの張力を毎週点検し、摩耗やずれの兆候がないか確認してください。.
- 毎月、シールプラテンの全面的な熱分布測定を行い、シール領域全体の温度均一性を確認してください。.
- システムのエラーログを定期的に確認し、再発する障害のパターンを、事態が悪化する前に早期に把握するようにしてください。.
- お使いの機械およびシール条件に対して検証済みのフィルムおよびホイル素材のみを使用してください。.
よくある質問
1. ブリスター包装の工程で、錠剤やカプセルが砕けてしまう原因は何ですか?
製品の破砕は、通常、製品供給システムの位置ずれ、シール圧が高すぎる、または製品のポケットが完全に形成されていない場合に発生します。また、機械の速度が供給システムの処理能力を超えると、製品が破損することもあります。.
2. なぜブリスターパックは目視検査には合格するものの、漏れ試験には不合格となるのでしょうか?
微細なシール不良は、汚染、シール温度の不足、圧力分布の不均一、あるいはシールプレートの摩耗によって発生することがあります。こうした不良は肉眼では確認できない場合もありますが、漏れ試験を行うと明らかになります。.
3. シール不良の原因が機械にあるのか、それとも包装材料にあるのか、どのように見分ければよいでしょうか?
異なる製造ロットの材料を使用して試験を行ってください。材料を問わず問題が継続する場合は、機械に原因がある可能性が高いです。特定ロットでのみ問題が発生する場合は、コーティングの均一性、箔の品質、および材料の保管状態を調査してください。.
4. 湿度はブリスター包装の性能に影響を与えることがありますか?
はい。過度の湿度は、PVC、アルミ箔、接着剤、さらには医薬品そのものにも影響を及ぼす可能性があります。環境によっては、湿度の変動が直接的にシール不良や包装の完全性の低下につながることもあります。.
Finetechでブリスターラインをスムーズに稼働させましょう
ブリスター包装機のトラブルとその解決策は、一概に同じとは限りません。もし、機械のシールにばらつきがあったり、成形不良が生じたり、あるいはチームが対処しきれないほどの頻繁な停止が発生している場合、その問題は自然に解決することはまずないでしょう。.
そのような場合、フィネテックのようなパートナーが後ろ盾になってくれる必要があります。.
当社は、製薬、食品、栄養補助食品の各分野のメーカーと提携し、ブリスター包装機器を提供しています。初期の相談から試運転、そして アフターサービス, 、Finetechのチームは、お客様が解決策を見つけられるようサポートする体制が整っています。.
今すぐお問い合わせください そうすれば、お客様の問題を解決するお手伝いができます!