Turkish
 English
 Russian
 Spanish
 French
 German
 Japanese

Kabarcık ambalaj makineniz, üretim sürenizi azaltan beklenmedik duruşlara, reddedilen ürünlere veya tutarsız yapıştırmalara neden oluyor mu?
Öyleyse, birkaç değişiklik yapmanın zamanı geldi. Blister paketleme makineleri hassas ekipmanlardır. Doğru şekilde kalibre edildiklerinde hız, doğruluk ve tutarlı üretim sağlarlar. Ancak bir sorun çıktığında, en ufak bir arıza bile tüm üretim hattını aksatabilir, israfı artırabilir ve mevzuata uygunluk risklerine yol açabilir.
Bu kılavuzda, üretiminizin sorunsuz ve verimli bir şekilde devam etmesini sağlamak amacıyla, kabarcık ambalaj makinelerinde en sık karşılaşılan sorunları ve çözümlerini ayrıntılı olarak ele alacağız.
Blister Paketleme Makinelerinde Sık Karşılaşılan Sorunlar ve Çözümleri
Bildiğiniz gibi, blister ambalaj makineleri Bunlar, hassas ve yüksek hızlı sistemlerdir. Bir sorun ortaya çıktığında, nadiren kendiliğinden düzelir. Aşağıda, operatörlerin karşılaştığı en yaygın blister ambalajlama sorunları ve bunları çözmek için yapabileceğiniz şeyler yer almaktadır.
1. Yetersiz veya Düzensiz Sızdırmazlık
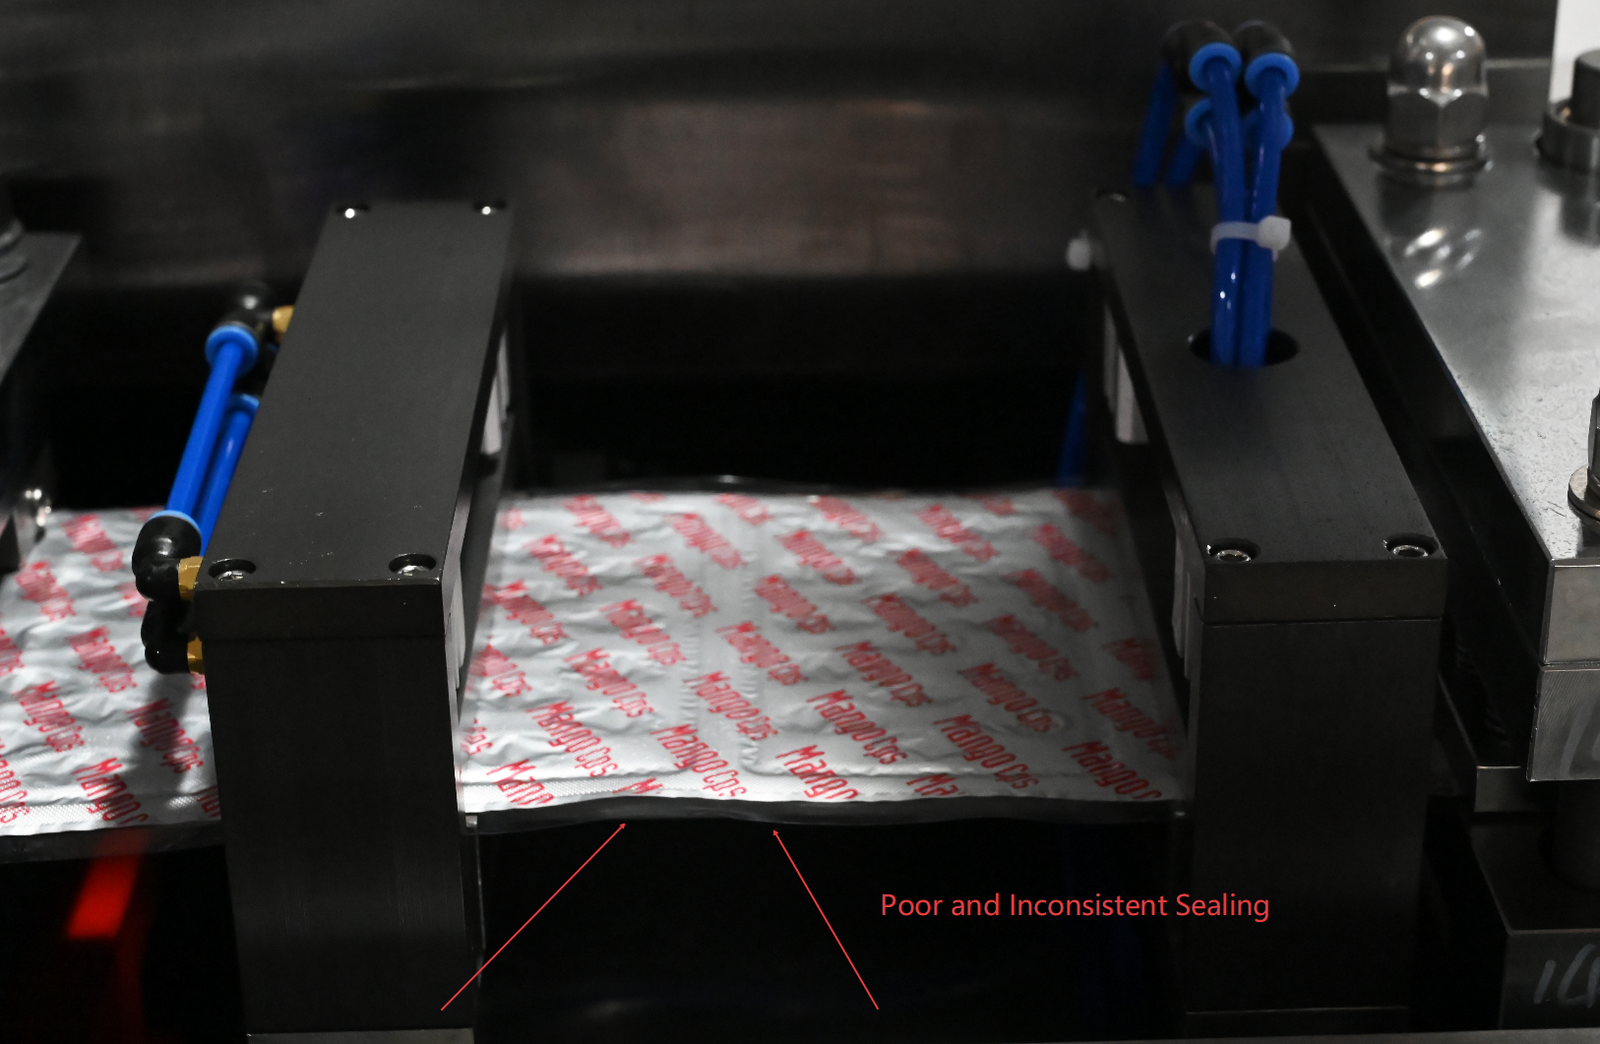
Düzensiz sızdırmazlık, şu platformda en sık bildirilen sorunlardan biridir: kabarcık çizgileri. Bu durum, oluşmakta olan film ile kapak folyosu arasında zayıf bağların oluşmasına yol açar; bu da ürün bütünlüğünü tehlikeye atar ve parti reddedilmelerine neden olabilir.
Bu tür sorunların en yaygın nedenleri arasında yanlış sızdırmazlık sıcaklığı, aşınmış sızdırmazlık çeneleri, dengesiz basınç dağılımı veya sızdırmazlık yüzeyindeki kirlenme sayılabilir.
Çözüm
Öncelikle, sıcaklık ve basınç ayarlarınızı, kullandığınız film ve folyo kombinasyonuna ait onaylanmış parametrelerle karşılaştırarak kontrol edin. Ayrıca, kaynak çenelerinde aşınma veya kalıntı birikimi olup olmadığını kontrol edin ve bunları iyice temizleyin.
Çeneler gözle görülür şekilde aşınmış veya çukurlaşmışsa, bunları değiştirin. Sızdırmazlık plakasının termal haritalamasını yaparak, tüm sızdırmazlık bölgesi boyunca sıcaklık dağılımının homojen olduğunu doğrulayın. Birkaç dereceden fazla bir sapma, tutarsız sonuçlara yol açmak için yeterlidir.
2. Film Kayması ve İzleme Sorunları
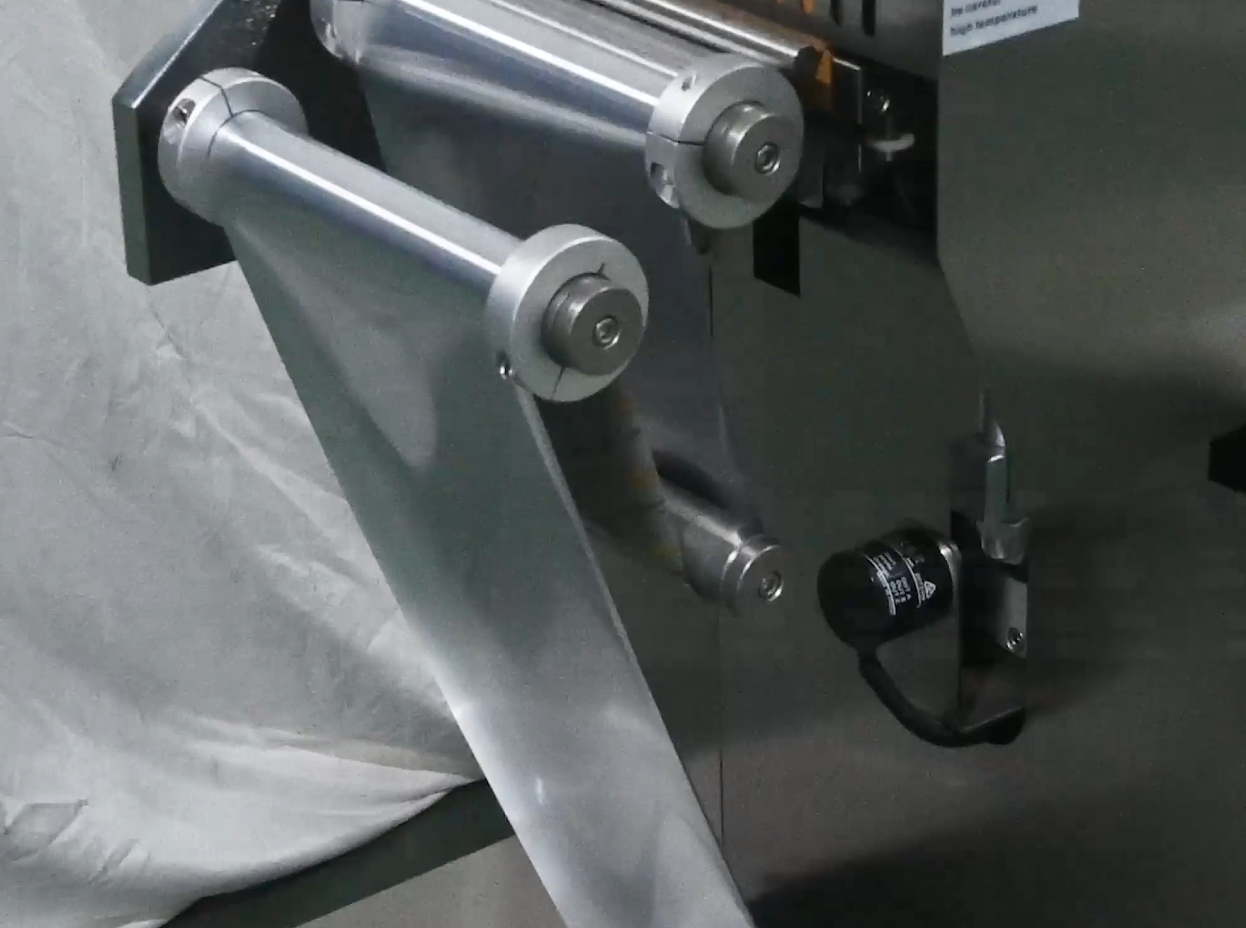
Çekim sırasında kayan, buruşan veya merkezden sapan bir film, hizasız boşluklara, merkezden sapmış sızdırmazlık alanlarına ve nihayetinde kullanılamaz ambalajlara neden olur.
Bu durum genellikle yanlış yükleme, aşınmış kılavuz silindirleri, yanlış gerginlik ayarları veya tedarikçiden gelen film rulolarındaki tutarsızlıklardan kaynaklanır.
Çözüm
Filmi, makinenin yükleme şemasına göre yeniden takın ve gerginliğin film kalınlığınıza uygun şekilde ayarlandığını kontrol edin.
Tüm kılavuz silindirlerini ve kenar kılavuzlarını aşınma açısından inceleyin ve artık konumlarını düzgün bir şekilde koruyamayanları değiştirin. Sorun yeni bir film rulosunda da tekrarlanırsa, bunu malzeme tutarlılığı sorunu olarak film tedarikçinize bildirin.
3. Kalıplama Kusurları ve Eksik Kalıp Boşlukları
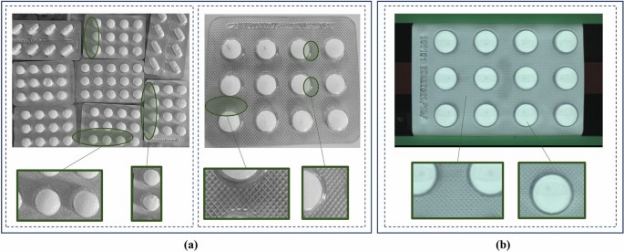
Sığ, şekilsiz veya eksik çürükler genellikle bir şekillendirme istasyonu sorun. Bunlar, şekillendirme sıcaklığının çok düşük olması, şekillendirme basıncının yetersiz olması, şekillendirme aletinin aşınmış veya hasarlı olması ya da bekleme süresinin çok kısa olması durumunda ortaya çıkar.
Çözüm
Şekillendirme sıcaklığınızı kontrol edin ve kalıplarda temiz ve tutarlı bir şekilde şekil oluşana kadar bu sıcaklığı kademeli olarak artırın. Ayrıca, şekillendirme basıncının film kalınlığınız için belirtilen şartnameye uygun olup olmadığını da kontrol edin.
Ardından, şekillendirme aletlerini aşınma, çatlak veya birikinti açısından inceleyin ve gerekirse temizleyin veya değiştirin. Daha kalın filmler için, malzemenin tam olarak şekillenmesi için yeterli süre tanınması amacıyla bekleme süresi ayarını değiştirmeniz gerekebilir.
4. Ürünlerin Yanlış Yerleştirilmesi veya Eksik Ürünler
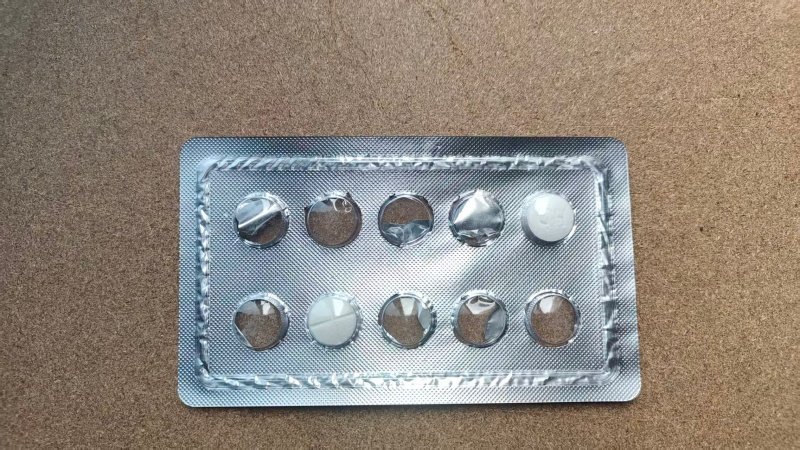
Boşlukların dışına düşen veya bitmiş ambalajlarda hiç bulunmayan ürünler, besleme sistemiyle ilgili bir sorundur. Bu durum, aşınmış besleyici bileşenleri, makinenin üretim kapasitesine göre yanlış ayarlanmış besleyici hızı, titreşim sorunları veya besleyicinin tutarlı bir şekilde işleyemediği ürün boyutundaki farklılıklardan kaynaklanır.
Çözüm
Besleyicinin hızının ana makinenin hızıyla senkronize olup olmadığını kontrol edin ve gerektiği şekilde ayarlayın. Besleyici fırçalarını, kılavuzlarını ve boşaltma kanallarını aşınma açısından inceleyin ve ürünü artık doğru şekilde yönlendiremeyen bileşenleri değiştirin.
Sorunun temel nedeni ürün boyutlarındaki farklılıklarsa, sorun paketleme hattına ulaşmadan önce kalite ekibinizle işbirliği yaparak gelen ürün toleranslarını daha sıkı hale getirin.
5. Makine Sıkışmaları ve Durmalar
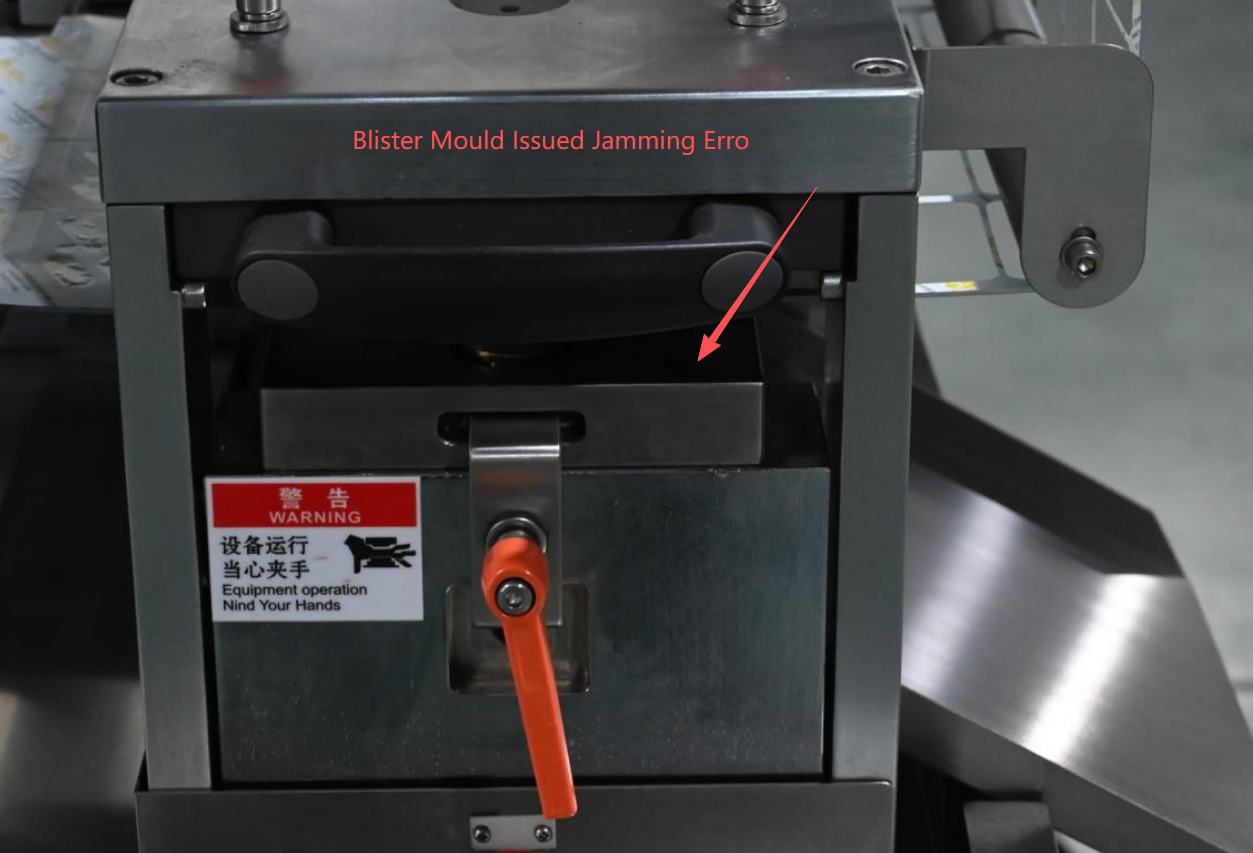
Sık sık meydana gelen sıkışmalar üretim zamanını boşa harcar ve bu sorun giderilmezse zamanla mekanik hasara yol açar. Sektör verileri, uygun önleyici bakım yapılmadığında, sadece aşınma ve yıpranmanın bile 5-8%'nin kusur oranları.
Blister üretim hatlarındaki tıkanmalar genellikle makine yolundaki ürün parçaları veya yabancı maddeler, aşınmış mekanik parçalar ya da yanlış makine hız ayarlarından kaynaklanır.
Çözüm
Makine yolundaki kalıntıları temizlemeyi, kayış gerginliğini kontrol etmeyi ve tüm mekanik tahrik bileşenlerinde aşınma olup olmadığını incelemeyi içeren günlük bir kontrol rutini oluşturun. Bir sıkışma meydana gelene kadar beklemeyin.
Makinede durmalar aynı noktada tekrarlanıyorsa, bu durum o bölgenin dikkat gerektirdiğini gösterir. Sorun, daha ciddi bir mekanik arızaya dönüşmeden önce bu sorunu giderin.
6. Baskı ve Kodlama Hataları
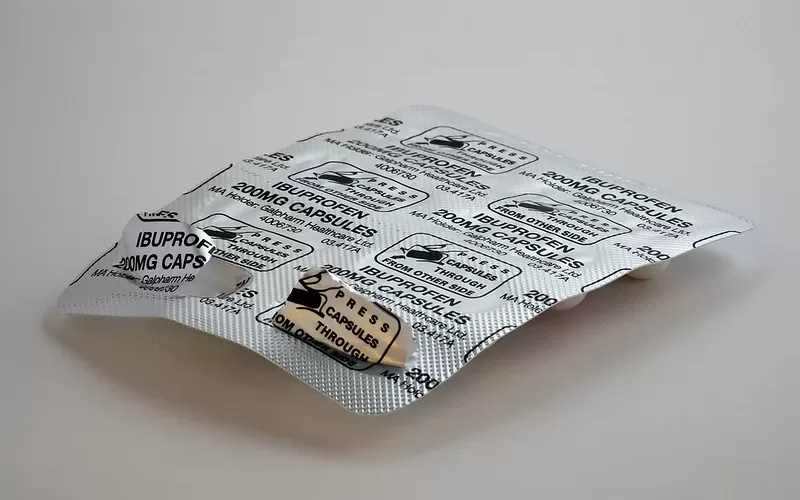
Okunaksız, lekeli, yanlış hizalanmış veya eksik parti numaraları ve son kullanma tarihleri, yalnızca operasyonel bir sorun değildir. İlaç sektöründe ve düzenlemeye tabi sektörler, bunlar, partilerin reddedilmesine veya düzenleyici kurumların müdahalesine yol açabilecek bir uyum sorunudur.
Çözüm
Mürekkep püskürtmeli sistemlerde mürekkep seviyelerini, baskı kafasının durumunu ve baskı malzemesi uyumluluğunu kontrol edin. Lazer kodlayıcılarda ise mercekte kir olup olmadığını kontrol edin ve odak mesafesini doğrulayın.
Ayrıca, kullandığınız kapak folyosu veya film malzemesi için kodlama parametrelerinin doğru ayarlandığını kontrol edin. Her üretim döngüsünün tam hızda çalışmaya başlamadan önce doğrulanması için, standart çalışma prosedürlerinize kodlama ön kontrol aşamasını dahil edin.
7. Sızıntı Yapan veya Hasarlı Kabarcıklar
Kabarcıklar Bitmiş ambalajda görülen sızıntı veya fiziksel hasar, ya sızdırmazlık hatasına, ya şekillendirme sorununa ya da mekanik hasara işaret eder. Bunların çoğu, kesme veya ürünlerin aktarımı sırasında sonraki aşamalarda meydana gelir.
Çözüm
Bozulmanın nerede meydana geldiğini doğrulamak için, sorunlu partiden alınan bir numune üzerinde sızıntı tespit testi gerçekleştirin. Eğer sorun sızdırmazlıkla ilgiliyse, yukarıdaki sızdırmazlık sorun giderme adımlarına başvurun.
Hasar, mühürleme işleminden sonra ortaya çıkıyorsa, kesme aletlerini ve aktarım mekanizmalarını keskin kenarlar, hizasızlık veya pakete uygulanan aşırı kuvvet açısından inceleyin. Hizası en ufak bir sapma gösteren kesme aletleri bile paketlere sürekli olarak zarar verebilir.
8. Aşırı Isınma ve Sıcaklık Kontrolü Sorunları
Sıcaklık kontrolüyle ilgili sorunlar hem şekillendirme hem de yapıştırma istasyonlarını etkiler. Aşırı ısınma, filmin deforme olmasına, yapıştırma hattının yanmasına ve makinenin aşırı aşınmasına neden olur.
Isıtmanın yetersiz olması, sızdırmazlıkların zayıflamasına ve kalıp boşluğunun düzgün oluşmamasına neden olur. Her iki durum da genellikle arızalı sıcaklık kontrol cihazları, sensör sapması veya ısıtma elemanının aşınmasından kaynaklanır.
Çözüm
Şunu kullanın: kalibre edilmiş termokupl veya IR termometre kullanarak, makine kontrol ünitelerinde görüntülenen değerlerle gerçek sıcaklıkları karşılaştırarak doğrulayın. Bir tutarsızlık varsa, sensörün veya kontrol ünitelerinin yeniden kalibre edilmesi ya da değiştirilmesi gerekir.
Isıtma elemanlarında aşınma olup olmadığını kontrol edin ve tutarlı bir ısı çıkışı sağlayamayanları değiştirin. Sıcaklık kontrolüyle ilgili sorunlar nadiren kendiliğinden çözülür ve müdahale edilmezse zamanla daha da kötüleşme eğilimindedir.
Kabarcık Ambalaj Makinesinde Sorunların Önlenmesi İçin İpuçları
Blister paketleme makinelerinde ortaya çıkan sorunların çoğu aniden ortaya çıkmaz. Bu sorunlar, bakım eksikliği nedeniyle giderek artar ve düzenli bir bakım rutiniyle neredeyse her zaman önlenebilir. Makinenizin güvenilir bir şekilde çalışmasını sağlamak için dikkate almanız gereken temel ipuçları şunlardır:
- Her vardiyanın başında ve sonunda makine yolunu, sızdırmazlık çenelerini ve şekillendirme aletlerini temizleyin.
- Her üretim döngüsünden önce sıcaklık ve basınç ayarlarını onaylanmış parametrelerle karşılaştırarak doğrulayın.
- Her vardiya başlangıcında bir numune paketi çalıştırın ve sızdırmazlığı, kalıp boşluklarının oluşumunu ve baskı doğruluğunu kontrol edin.
- Kılavuz silindirleri, kenar kılavuzlarını ve kayış gerginliğini her hafta aşınma veya kayma belirtileri açısından kontrol edin.
- Sızdırmazlık plakası üzerinde her ay kapsamlı bir termal haritalama çalışması gerçekleştirerek, sızdırmazlık bölgesi genelinde sıcaklık dağılımının homojenliğini doğrulayın.
- Tekrarlayan arıza örüntülerini durumları ciddi hale gelmeden tespit etmek için sistem hata günlüklerini düzenli olarak inceleyin.
- Yalnızca, makinenize ve sızdırmazlık parametrelerinize uygun olduğu onaylanmış film ve folyo malzemelerini kullanın.
SSS
1. Blister ambalajlama işlemi sırasında tabletlerin veya kapsüllerin ezilmesine ne sebep olur?
Ezilme genellikle ürün besleme sisteminin hizasının bozuk olması, sızdırmazlık basıncının çok yüksek olması veya ürün ceplerinin tam olarak oluşmaması durumunda meydana gelir. Makine hızları besleme sisteminin kapasitesini aştığında da ürünler zarar görebilir.
2. Blister ambalajlar neden görsel denetimden geçip de sızıntı testlerinde başarısız oluyor?
Kirlenme, yetersiz sızdırmazlık sıcaklığı, dengesiz basınç dağılımı veya aşınmış sızdırmazlık plakaları nedeniyle mikroskobik sızdırmazlık kusurları ortaya çıkabilir. Bu kusurlar çıplak gözle görülemeyebilir, ancak sızıntı testi sırasında ortaya çıkar.
3. Sızdırma sorunlarının makineden mi yoksa ambalaj malzemesinden mi kaynaklandığını nasıl anlayabilirim?
Farklı üretim partilerinden alınan malzemelerle testler yapın. Sorun tüm malzemelerde devam ediyorsa, muhtemelen sorunun kaynağı makinedir. Sorun yalnızca belirli partilerde ortaya çıkıyorsa, kaplama homojenliğini, folyo kalitesini ve malzeme depolama koşullarını inceleyin.
4. Nem, blister ambalajın performansını etkileyebilir mi?
Evet. Aşırı nem, PVC’yi, alüminyum folyoyu, yapıştırıcıları ve ilaç ürünlerinin kendilerini etkileyebilir. Bazı ortamlarda, nem dalgalanmaları sızdırmazlık kusurlarına ve ambalaj bütünlüğünün bozulmasına doğrudan neden olur.
Finetech ile Blister Üretim Hattınızı Düzgün Çalışır Hale Getirin
Blister paketleme makinelerindeki sorunlar ve çözümleri, herkese uyan tek bir formül değildir. Makine, tutarsız sızdırmazlık, şekillendirme kusurları ya da ekibinizin üstesinden gelemediği sık durma durumları yaratıyorsa, sorunun kendiliğinden çözülmesi pek olası değildir.
Böyle bir durumda, arkanızı kollayacak Finetech gibi bir şirkete ihtiyacınız vardır.
İlaç, gıda ve nutrasötik sektörlerindeki üreticilerle işbirliği yaparak blister ambalajlama ekipmanları sunuyoruz. İlk danışmanlıktan devreye almaya kadar ve satış sonrası destek, Finetech ekibi size bir çözüm bulmanızda yardımcı olmaya hazırdır.
Bugün bizimle iletişime geçin. Böylece sorununuzu çözmenize yardımcı olabiliriz!