French
 English
 Russian
 Turkish
 Spanish
 German
 Japanese

Votre machine d'emballage sous blister provoque-t-elle des arrêts imprévus, des rejets de produits ou des scellages irréguliers qui réduisent votre temps de production ?
Si tel est le cas, il est temps d’apporter quelques modifications. Les machines d’emballage sous blister sont des équipements de précision. Lorsqu’elles sont correctement calibrées, elles garantissent rapidité, précision et régularité de la production. Mais en cas de problème, même un défaut mineur peut perturber l’ensemble de la chaîne de production, augmenter le gaspillage et entraîner des risques de non-conformité.
Dans ce guide, nous allons passer en revue les problèmes les plus courants liés aux machines d'emballage sous blister ainsi que leurs solutions, afin que vous puissiez assurer le bon déroulement et l'efficacité de votre production.
Problèmes courants liés aux machines d'emballage sous blister et leurs solutions
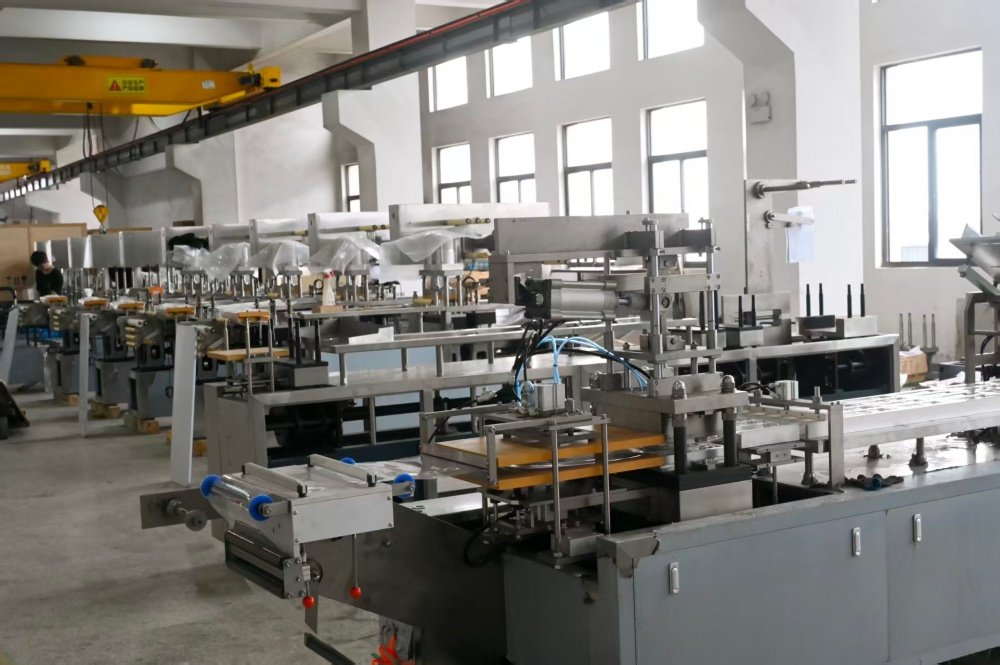
Comme vous le savez, machines d'emballage sous blister Il s'agit de systèmes précis et à grande vitesse. Lorsqu'un problème survient, il est rare qu'il se résolve de lui-même. Vous trouverez ci-dessous les problèmes les plus courants rencontrés par les opérateurs dans le domaine de l'emballage sous blister, ainsi que les solutions pour y remédier.
1. Étanchéité insuffisante ou irrégulière
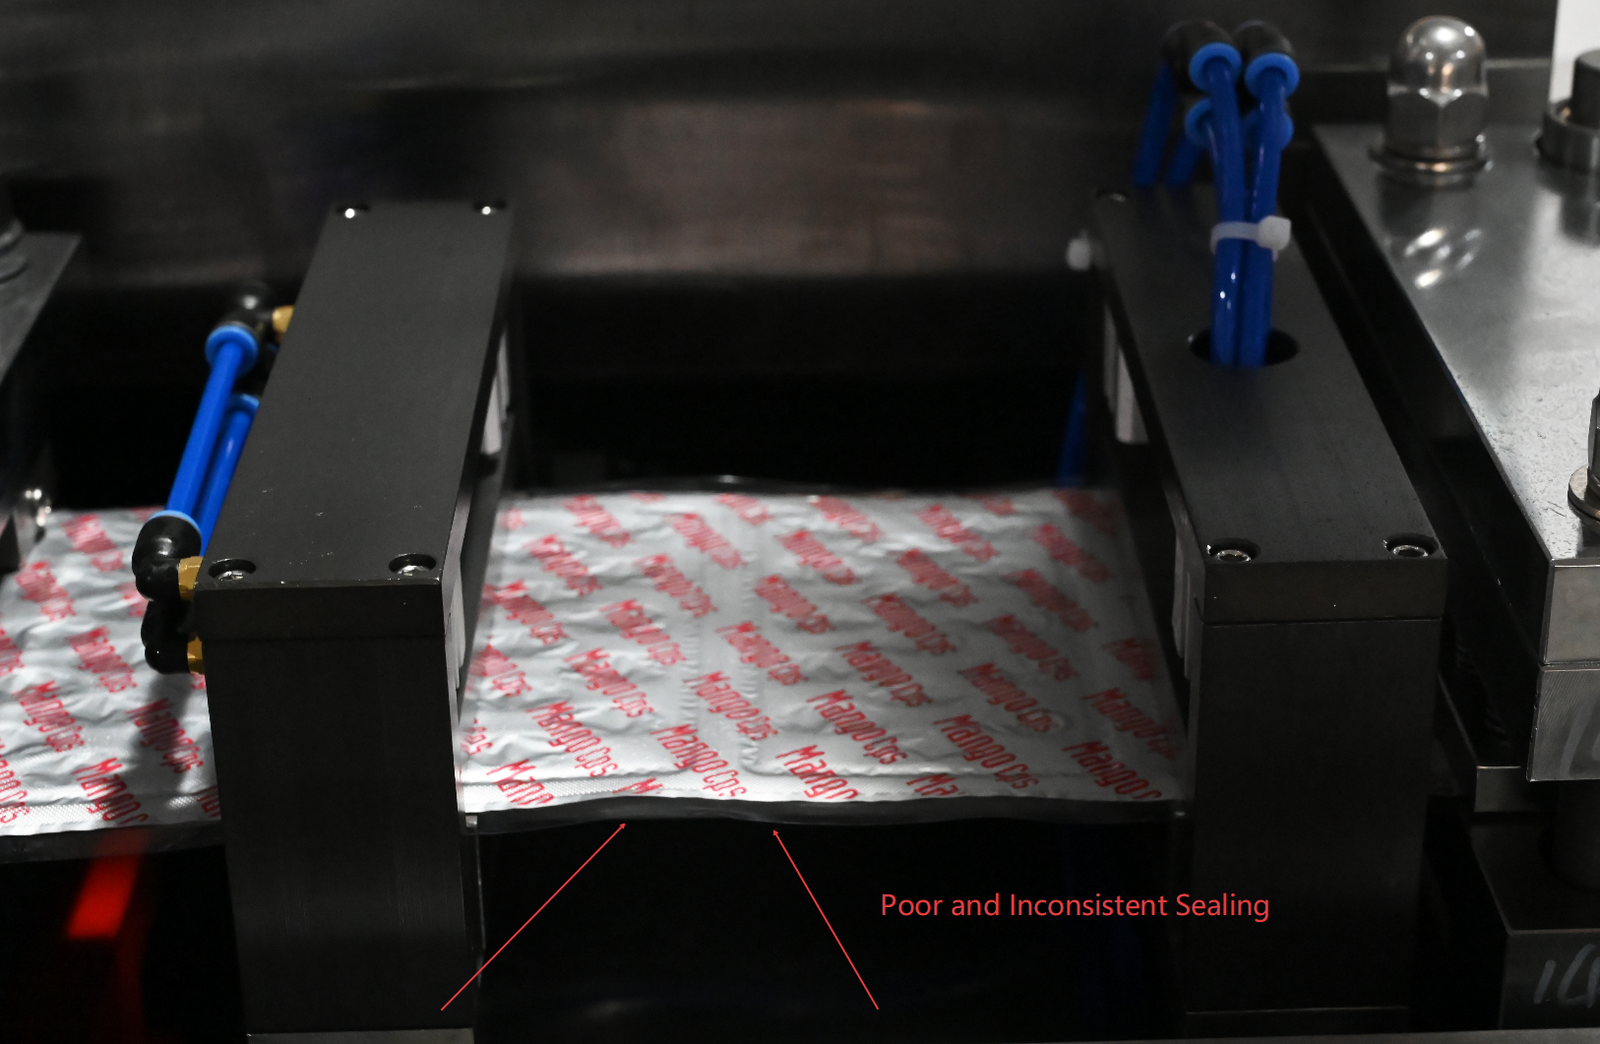
Une étanchéité irrégulière est l'un des problèmes les plus fréquemment signalés sur lignes de blisters. Cela entraîne la formation de liaisons fragiles entre le film en cours de formation et la feuille de recouvrement, ce qui compromet l'intégrité du produit et peut entraîner le rejet de lots.
Les causes les plus courantes sont une température de scellage incorrecte, des mâchoires d'étanchéité usées, une répartition inégale de la pression ou la présence d'impuretés sur la surface de scellage.
Solution
Commencez par vérifier que vos réglages de température et de pression correspondent bien aux paramètres validés pour la combinaison spécifique de film et de feuille que vous utilisez. Vérifiez également que les mâchoires de soudure ne présentent pas de traces d'usure ou d'accumulation de résidus, et nettoyez-les soigneusement.
Si les mâchoires présentent des signes visibles d'usure ou des piqûres, remplacez-les. Effectuez une cartographie thermique du plateau de scellage afin de vérifier l'uniformité de la température sur l'ensemble de la zone de scellage. Un écart de plus de quelques degrés suffit à entraîner des résultats irréguliers.
2. Problèmes de désalignement du film et de suivi
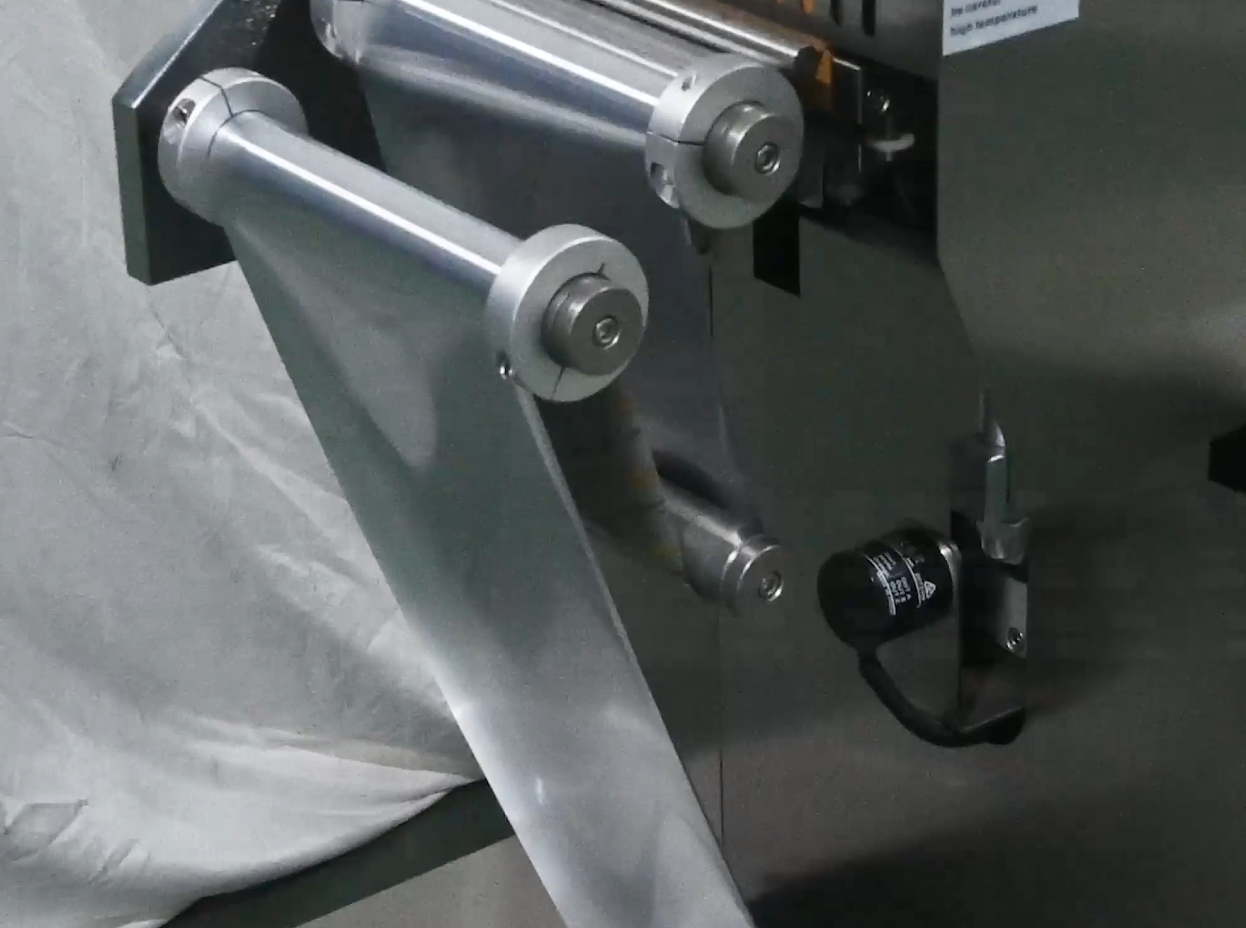
Un film qui dérive, se plisse ou dévie du centre pendant le passage sur la ligne de production entraîne des cavités mal alignées, des scellages décentrés et, au final, des emballages inutilisables.
Ce problème est généralement dû à un chargement incorrect, à des rouleaux de guidage usés, à des réglages de tension inadaptés ou à des irrégularités au niveau des rouleaux de film fournis par le fournisseur.
Solution
Réenfilez le film en suivant le schéma de chargement de la machine et vérifiez que la tension est correctement réglée en fonction de l'épaisseur de votre film.
Vérifiez l'état d'usure de tous les rouleaux de guidage et des guides latéraux, et remplacez ceux qui ne maintiennent plus correctement leur position. Si le problème persiste avec un nouveau rouleau de film, signalez-le à votre fournisseur de film en tant que problème de régularité du matériau.
3. Défauts de moulage et cavités incomplètes
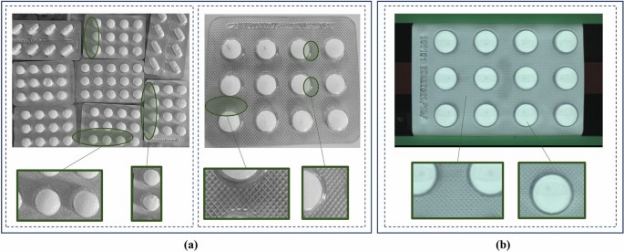
Les cavités peu profondes, irrégulières ou incomplètes constituent généralement un station de formage problème. Ces défauts apparaissent lorsque la température de formage est trop basse, que la pression de formage est insuffisante, que l'outil de formage est usé ou endommagé, ou que le temps de maintien est trop court.
Solution
Vérifiez la température de formage et augmentez-la progressivement jusqu’à ce que les cavités se forment de manière nette et régulière. Vérifiez également que la pression de formage est conforme aux spécifications correspondant à l’épaisseur de votre film.
Vérifiez ensuite l'état des outils de formage : recherchez toute trace d'usure, de fissures ou d'accumulation de résidus, puis nettoyez-les ou remplacez-les si nécessaire. Pour les films plus épais, vous devrez peut-être également ajuster le temps de maintien afin de laisser au matériau le temps nécessaire pour se former complètement.
4. Produits mal rangés ou manquants
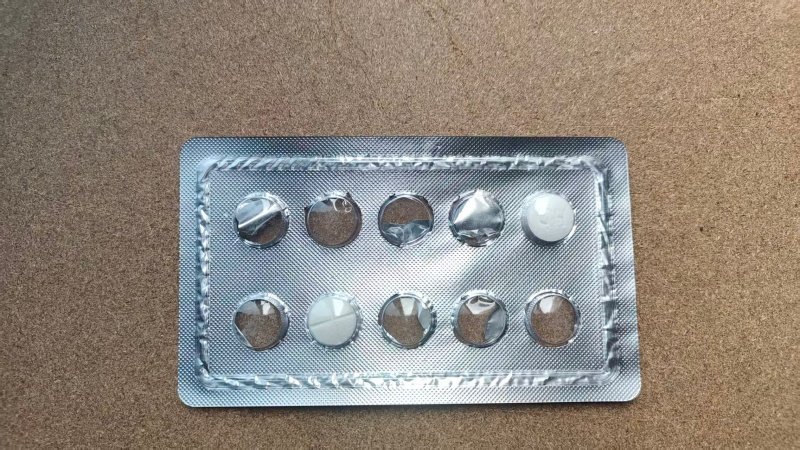
La présence de produits à l'extérieur des alvéoles ou leur absence totale dans les emballages finis est due à un problème au niveau du système d'alimentation. Ce problème est causé par l'usure des composants du système d'alimentation, une vitesse d'alimentation inadaptée au débit de la machine, des problèmes de vibrations ou des variations de taille des produits que le système d'alimentation ne parvient pas à gérer de manière constante.
Solution
Vérifiez la synchronisation de la vitesse du chargeur avec celle de la machine principale et effectuez les réglages nécessaires. Inspectez les brosses, les guides et les canaux de déchargement du chargeur pour détecter toute trace d'usure et remplacez les composants qui ne permettent plus de diriger correctement le produit.
Si la variation des dimensions des produits en est la cause première, collaborez avec votre équipe qualité afin de resserrer les tolérances sur les produits à leur réception, avant que le problème n'atteigne la ligne de conditionnement.
5. Blocages et arrêts de la machine
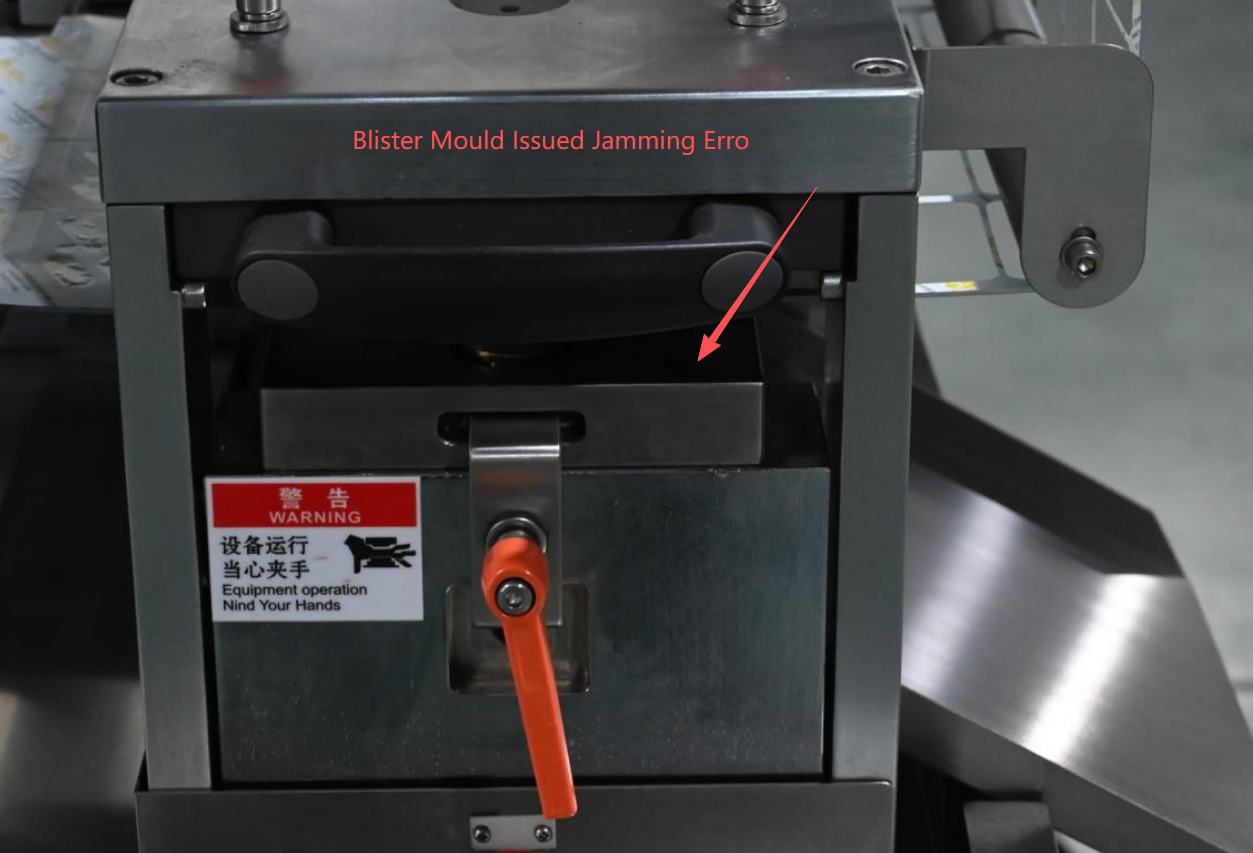
Les blocages fréquents entraînent une perte de temps de production et, s'ils ne sont pas traités, provoquent à terme des dommages mécaniques. Les données du secteur montrent que, sans entretien préventif adéquat, l'usure à elle seule entraîne taux de défauts de 5 à 81 TP3T.
Les bourrages sur les lignes de conditionnement sous blister sont généralement dus à la présence de fragments de produit ou de corps étrangers dans le circuit de la machine, à l'usure des pièces mécaniques ou à des réglages de vitesse incorrects.
Solution
Mettez en place une routine d'inspection quotidienne consistant à dégager les débris du parcours de la machine, à vérifier la tension de la courroie et à inspecter l'usure de tous les composants mécaniques de transmission. N'attendez pas qu'un bourrage se produise pour effectuer ces vérifications.
Si des arrêts se produisent de manière récurrente au même endroit sur la machine, cela signifie que cet endroit nécessite une intervention. Réglez le problème avant qu'il ne dégénère en une panne mécanique plus grave.
6. Erreurs d'impression et de codage
Les numéros de lot et les dates de péremption illisibles, maculés, mal alignés ou manquants ne constituent pas seulement un inconvénient sur le plan opérationnel. Dans le secteur pharmaceutique et secteurs réglementés, elles constituent un problème de conformité susceptible d'entraîner le rejet de lots ou des mesures réglementaires.
Solution
Vérifiez les niveaux d'encre, l'état de la tête d'impression et la compatibilité du support pour les systèmes à jet d'encre. Pour les codeurs laser, vérifiez que la lentille n'est pas encrassée et contrôlez la distance de mise au point.
De plus, assurez-vous que les paramètres de marquage sont correctement réglés pour le type de feuille ou de film de recouvrement que vous utilisez. Intégrez une étape de vérification du marquage avant le démarrage dans vos procédures opérationnelles standard, afin que chaque cycle de production soit validé avant le passage à la vitesse de croisière.
7. Pochettes qui fuient ou endommagées
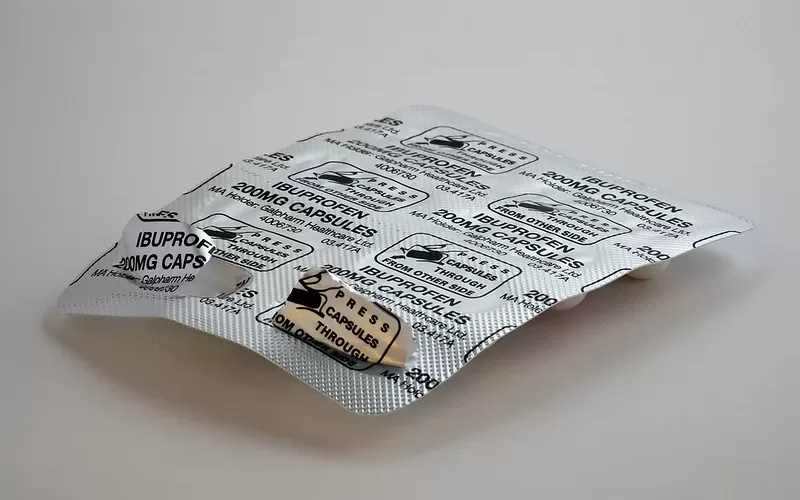
Ampoules Les fuites ou les dommages physiques constatés sur l'emballage fini indiquent soit un défaut d'étanchéité, soit un problème de formage, soit un dommage mécanique. La plupart de ces incidents surviennent en aval, lors de la découpe ou du transfert des produits.
Solution
Effectuez un test de détection des fuites sur un échantillon du lot concerné afin de déterminer l'origine de la défaillance d'intégrité. S'il s'agit d'un problème d'étanchéité, reportez-vous aux étapes de dépannage relatives à l'étanchéité indiquées ci-dessus.
Si les dommages apparaissent après le scellage, vérifiez que les outils de découpe et les mécanismes de transfert ne présentent pas d'arêtes vives, de désalignement ou qu'une force excessive n'est pas exercée sur le paquet. Un désalignement, même minime, des outils de découpe peut endommager systématiquement les paquets.
8. Problèmes de surchauffe et de régulation de la température
Les problèmes de régulation de la température affectent à la fois les stations de formage et de soudure. La surchauffe entraîne une déformation du film, la perforation de la soudure et une usure excessive de la machine.
Un chauffage insuffisant entraîne une mauvaise étanchéité et une formation défectueuse de la cavité. Ces deux problèmes sont généralement dus à des régulateurs de température défectueux, à une dérive des capteurs ou à la dégradation des éléments chauffants.
Solution
Utilisez un thermocouple étalonné ou un thermomètre infrarouge pour vérifier que les températures réelles correspondent aux valeurs affichées sur les contrôleurs de la machine. En cas d'écart, le capteur ou les contrôleurs doivent être recalibrés ou remplacés.
Vérifiez l'état des résistances chauffantes et remplacez celles qui ne fournissent plus une puissance constante. Les problèmes de régulation de la température se résolvent rarement d'eux-mêmes et ont tendance à s'aggraver avec le temps s'ils ne sont pas traités.
Conseils pour éviter les problèmes liés aux machines d'emballage sous blister
La plupart des problèmes rencontrés avec les machines d'emballage sous blister ne surviennent pas de manière soudaine. Ils s'accumulent en raison d'un manque d'entretien et peuvent presque toujours être évités grâce à un programme d'entretien régulier. Voici les conseils essentiels pour garantir le bon fonctionnement de votre machine :
- Nettoyez le parcours de la machine, les mâchoires d'étanchéité et les outils de formage au début et à la fin de chaque poste.
- Vérifiez les réglages de température et de pression par rapport aux paramètres validés avant chaque cycle de production.
- Au début de chaque poste, effectuez un test sur un lot d'échantillons et vérifiez l'intégrité du scellage, la formation des alvéoles et la précision de l'impression.
- Vérifiez chaque semaine les rouleaux de guidage, les guides latéraux et la tension de la courroie afin de détecter tout signe d'usure ou de dérive.
- Réalisez chaque mois une cartographie thermique complète du plateau de scellage afin de vérifier l'uniformité de la température sur l'ensemble de la zone de scellage.
- Consultez régulièrement les journaux d'erreurs des machines afin de détecter les schémas de défaillance récurrents avant qu'ils ne s'aggravent.
- N'utilisez que des films et des feuilles validés pour votre machine et vos paramètres de soudure spécifiques.
FAQ
1. Quelles sont les causes de l'écrasement des comprimés ou des gélules lors du processus de conditionnement en blisters ?
L'écrasement se produit généralement lorsque le système d'alimentation en produit est mal aligné, que la pression de scellage est trop élevée ou que les poches de produit ne sont pas entièrement formées. Les produits peuvent également être endommagés lorsque la vitesse de la machine dépasse les capacités du système d'alimentation.
2. Pourquoi les emballages blisters passent-ils l'inspection visuelle mais échouent-ils malgré tout aux tests d'étanchéité ?
Des défauts microscopiques au niveau du scellement peuvent apparaître en raison d'une contamination, d'une température de scellement insuffisante, d'une répartition inégale de la pression ou de l'usure des plaques de scellement. Ces défauts peuvent être invisibles à l'œil nu, mais apparaissent lors des essais d'étanchéité.
3. Comment savoir si les problèmes de soudure sont dus à la machine ou au matériau d'emballage ?
Effectuez des tests en utilisant des matériaux provenant de différents lots de production. Si le problème persiste avec tous les matériaux, la machine est probablement en cause. Si le problème ne se manifeste qu’avec certains lots spécifiques, vérifiez l’uniformité du revêtement, la qualité de la feuille et les conditions de stockage des matériaux.
4. L'humidité peut-elle avoir une incidence sur les performances des emballages sous blister ?
Oui. Une humidité excessive peut altérer le PVC, le papier d'aluminium, les adhésifs et les produits pharmaceutiques eux-mêmes. Dans certains environnements, les variations d'humidité contribuent directement à l'apparition de défauts de scellage et à une diminution de l'intégrité des emballages.
Optimisez le fonctionnement de votre ligne de fabrication de blisters grâce à Finetech
Les problèmes liés aux machines d'emballage sous blister et leurs solutions ne sont pas universels. Si la machine produit des scellages irréguliers, présente des défauts de formage ou subit des arrêts fréquents que votre équipe ne parvient pas à maîtriser, il est peu probable que le problème se résolve de lui-même.
Dans un tel cas, vous avez besoin d'une entreprise comme Finetech pour vous soutenir.
Nous collaborons avec des fabricants des secteurs pharmaceutique, alimentaire et nutraceutique pour leur fournir des équipements de conditionnement sous blister. De la consultation initiale à la mise en service et service après-vente, l'équipe de Finetech dispose de tous les moyens nécessaires pour vous aider à trouver une solution.
Contactez-nous dès aujourd'hui afin que nous puissions vous aider à résoudre votre problème !