Spanish
 English
 Russian
 Turkish
 French
 German
 Japanese

¿Tu máquina de envasado en blíster está provocando paradas inesperadas, unidades rechazadas o sellados irregulares que merman tu tiempo de producción?
Si es así, es hora de introducir algunos cambios. Las máquinas de envasado en blíster son equipos de precisión. Cuando están correctamente calibradas, ofrecen velocidad, precisión y un rendimiento constante. Pero cuando algo falla, incluso un fallo menor puede interrumpir toda la línea de producción, aumentar los residuos y generar riesgos de incumplimiento normativo.
En esta guía, analizaremos los problemas más comunes de las máquinas de envasado en blíster y sus soluciones, para que puedas mantener tu producción funcionando sin problemas y de forma eficiente.
Problemas habituales en las máquinas de envasado en blíster y sus soluciones
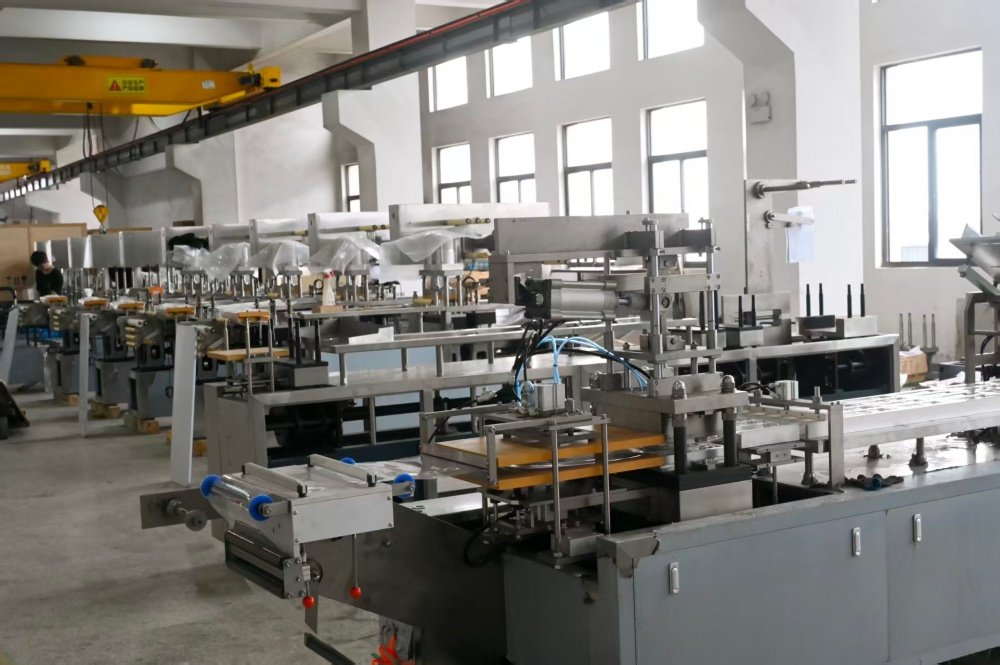
Como ya sabes, máquinas de envasado en blíster Son sistemas precisos y de alta velocidad. Cuando surge algún problema, rara vez se soluciona por sí solo. A continuación se detallan los problemas más habituales que encuentran los operarios con los envases blíster y qué se puede hacer para resolverlos.
1. Sellado deficiente o irregular
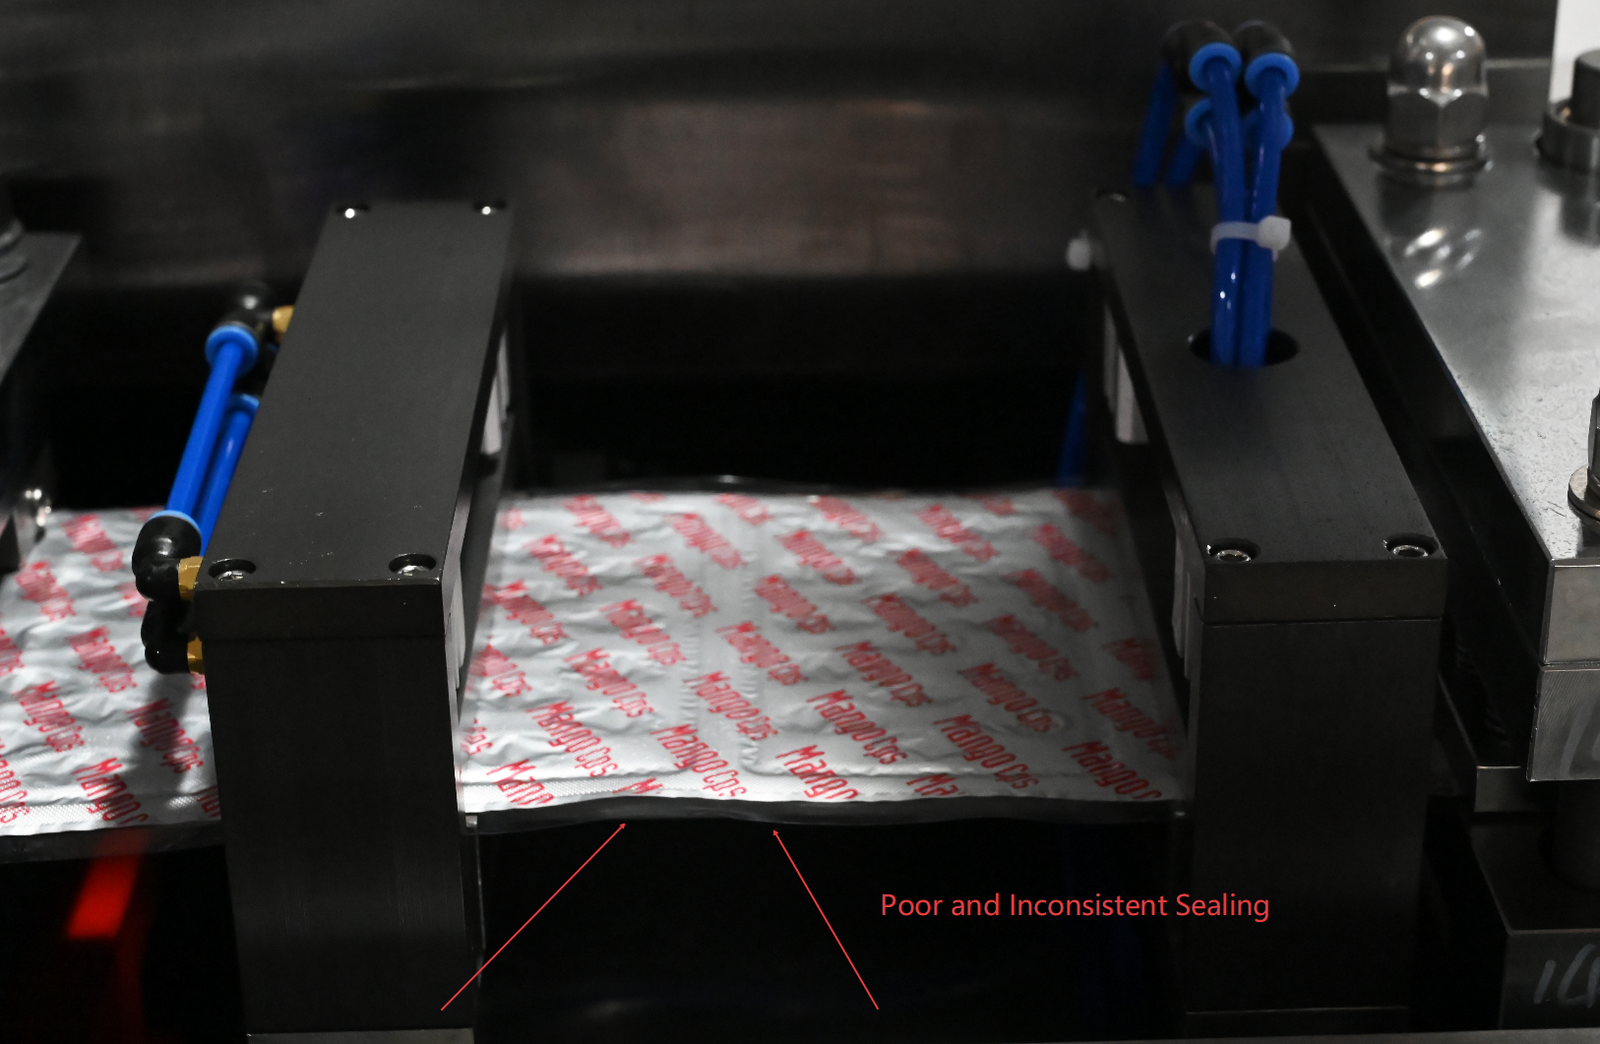
El sellado irregular es uno de los problemas que más se denuncian en líneas de blíster. Esto da lugar a uniones débiles entre la película en formación y la lámina de recubrimiento, lo que compromete la integridad del producto y puede provocar el rechazo de lotes.
Las causas más habituales son una temperatura de sellado incorrecta, mordazas de sellado desgastadas, una distribución desigual de la presión o la presencia de impurezas en la superficie de sellado.
Solución
Empieza por comprobar que los ajustes de temperatura y presión se ajustan a los parámetros validados para tu combinación específica de película y lámina. Además, revisa las mordazas de sellado para detectar posibles signos de desgaste o acumulación de residuos y límpialas a fondo.
Si las mordazas presentan un desgaste visible o picaduras, sustitúyalas. Realice un mapeo térmico de la placa de sellado para comprobar la uniformidad de la temperatura en toda la zona de sellado. Una desviación de más de un par de grados es suficiente para producir resultados inconsistentes.
2. Problemas de desalineación y seguimiento de la película
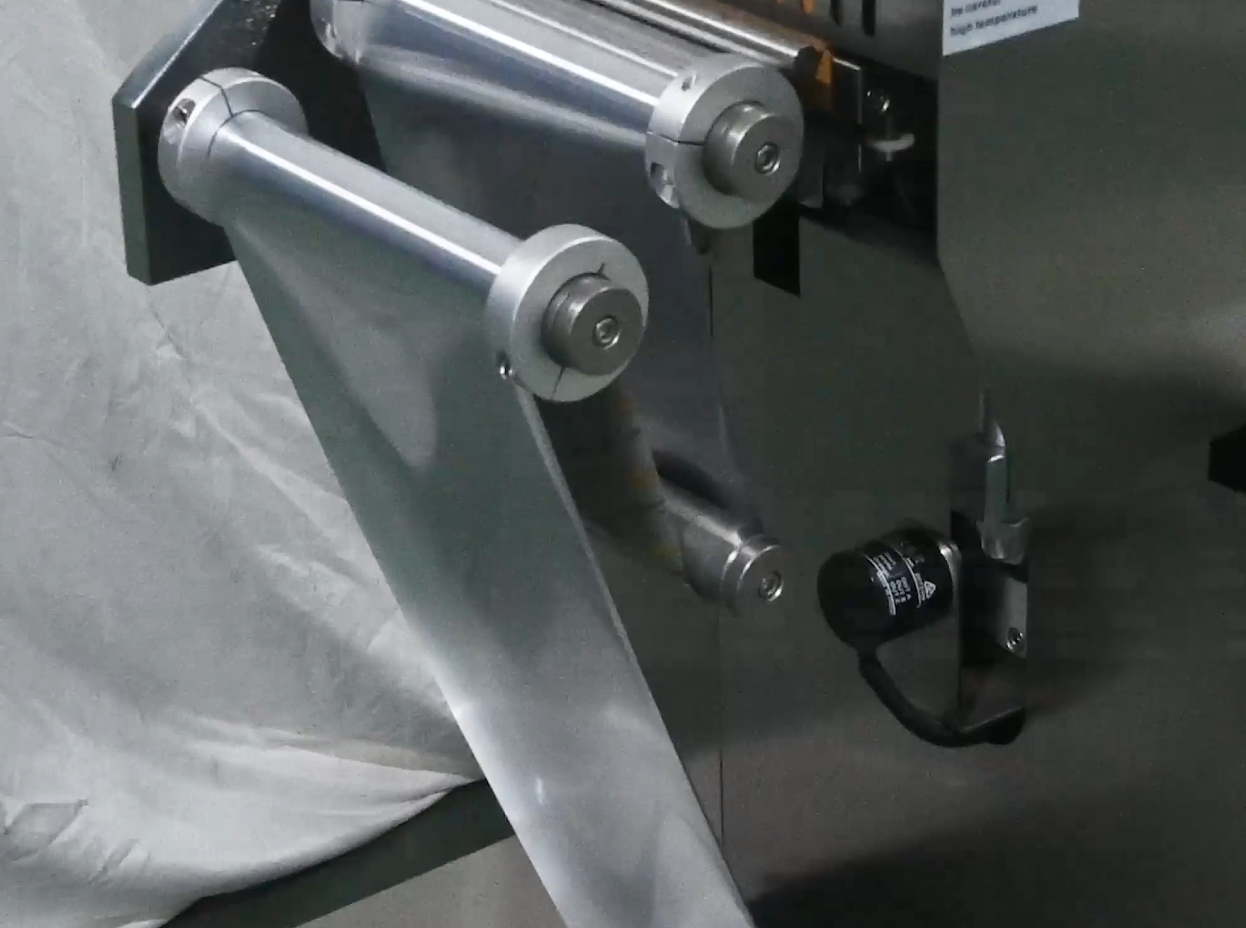
Una película que se desplaza, se arruga o se desvía del centro durante el proceso de producción da lugar a cavidades desalineadas, sellados descentrados y, en última instancia, envases inservibles.
Esto suele deberse a una carga incorrecta, a rodillos guía desgastados, a ajustes de tensión incorrectos o a irregularidades en los rollos de película del proveedor.
Solución
Vuelve a colocar el film siguiendo el esquema de carga de la máquina y comprueba que la tensión esté ajustada correctamente para el grosor de tu film.
Comprueba el desgaste de todos los rodillos guía y las guías laterales, y sustituye aquellos que ya no mantengan correctamente su posición. Si el problema persiste con un nuevo rollo de película, comunícaselo a tu proveedor de película como un problema de consistencia del material.
3. Defectos de conformación y cavidades incompletas
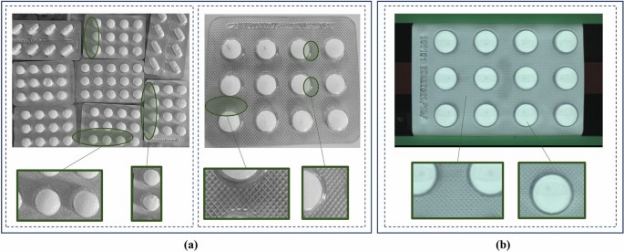
Las caries poco profundas, de forma irregular o incompletas suelen ser un estación de formación problema. Se producen cuando la temperatura de conformado es demasiado baja, la presión de conformado es insuficiente, la herramienta de conformado está desgastada o dañada, o el tiempo de permanencia es demasiado corto.
Solución
Comprueba la temperatura de conformado y auméntala poco a poco hasta que las cavidades se formen de forma nítida y uniforme. Además, comprueba que la presión de conformado cumpla con las especificaciones correspondientes al espesor de la lámina.
A continuación, comprueba si las herramientas de conformado presentan desgaste, grietas o acumulaciones de material, y límpialas o sustitúyelas según sea necesario. En el caso de películas más gruesas, es posible que también tengas que ajustar el tiempo de permanencia para que el material disponga del tiempo suficiente para conformarse por completo.
4. Colocación incorrecta de los productos o productos que faltan
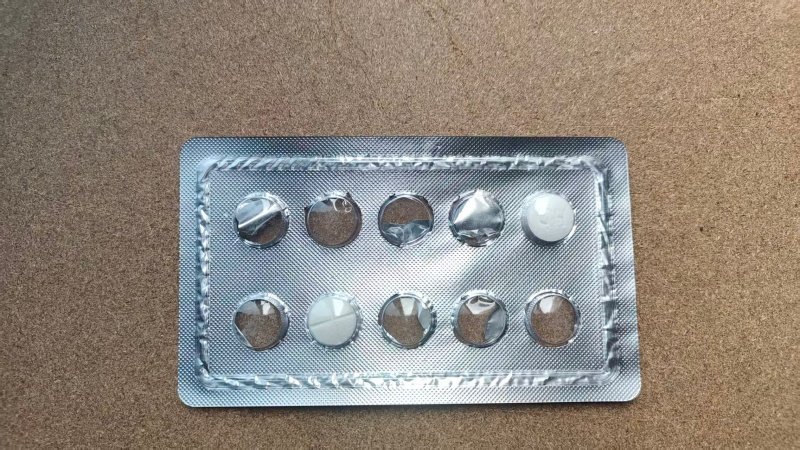
Los productos que caen fuera de las cavidades o que faltan por completo en los envases terminados se deben a un problema del sistema de alimentación. Esto se debe al desgaste de los componentes del alimentador, a una velocidad incorrecta del alimentador en relación con el rendimiento de la máquina, a problemas de vibración o a variaciones en el tamaño del producto que el alimentador no puede gestionar de forma constante.
Solución
Comprueba la sincronización de la velocidad del alimentador con la velocidad de la máquina principal y ajústala según sea necesario. Inspecciona los cepillos, las guías y los canales de descarga del alimentador para detectar posibles signos de desgaste y sustituye cualquier componente que ya no dirija el producto con precisión.
Si la causa principal es la variación en el tamaño del producto, colabora con tu equipo de calidad para endurecer las tolerancias de los productos entrantes antes de que el problema llegue a la línea de envasado.
5. Atascos y paradas de la máquina
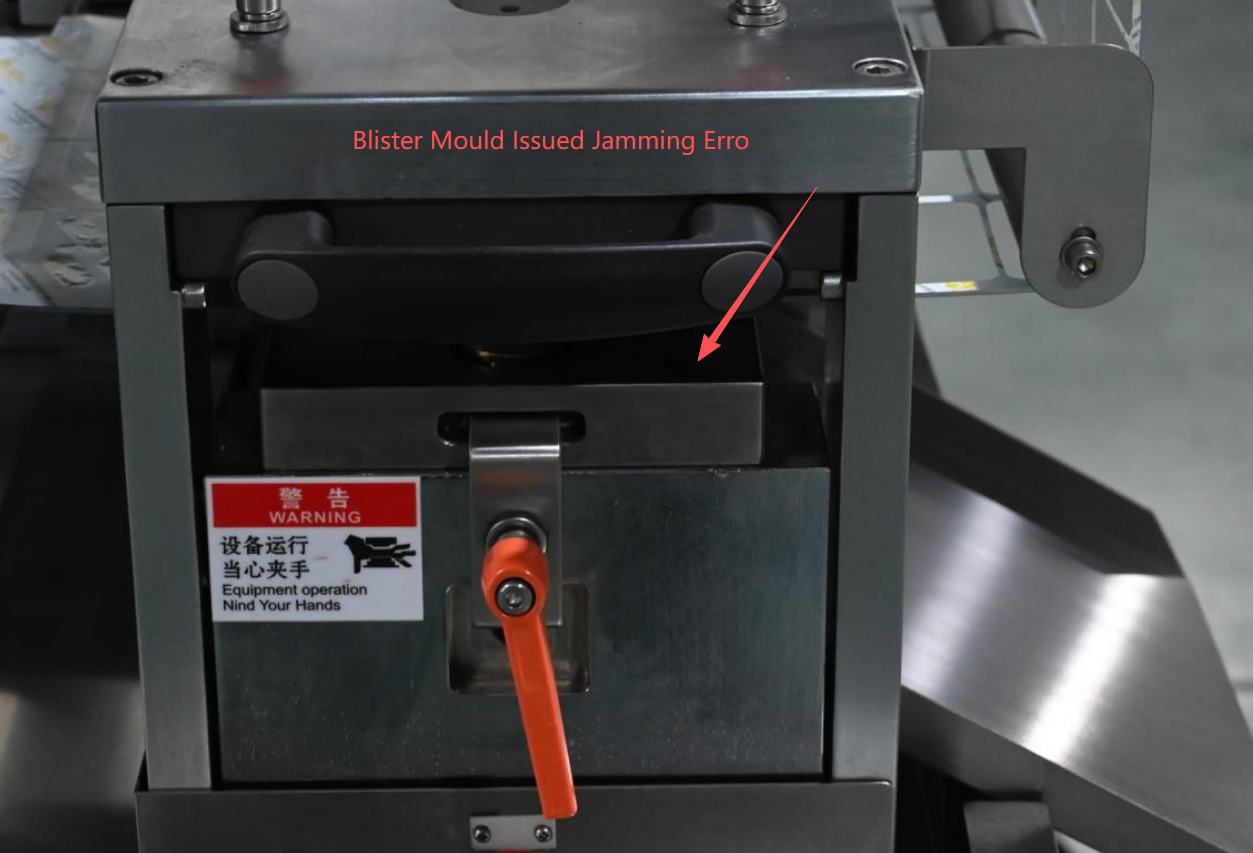
Los atascos frecuentes suponen una pérdida de tiempo de producción y, si no se solucionan, provocan daños mecánicos con el paso del tiempo. Los datos del sector muestran que, sin un mantenimiento preventivo adecuado, el simple desgaste provoca índices de defectos de 5-8%.
Los atascos en las líneas de envasado en blíster suelen deberse a fragmentos de producto o materiales extraños en el recorrido de la máquina, al desgaste de las piezas mecánicas o a unos ajustes incorrectos de la velocidad de la máquina.
Solución
Establece una rutina de inspección diaria que incluya la retirada de residuos de la trayectoria de la máquina, la comprobación de la tensión de la correa y la inspección de todos los componentes mecánicos de transmisión para detectar posibles signos de desgaste. No esperes a que se produzca un atasco para comprobarlo.
Si las paradas se repiten en el mismo punto de la máquina, eso indica que hay algo que requiere atención. Soluciona el problema antes de que se convierta en una avería mecánica más grave.
6. Errores de impresión y codificación
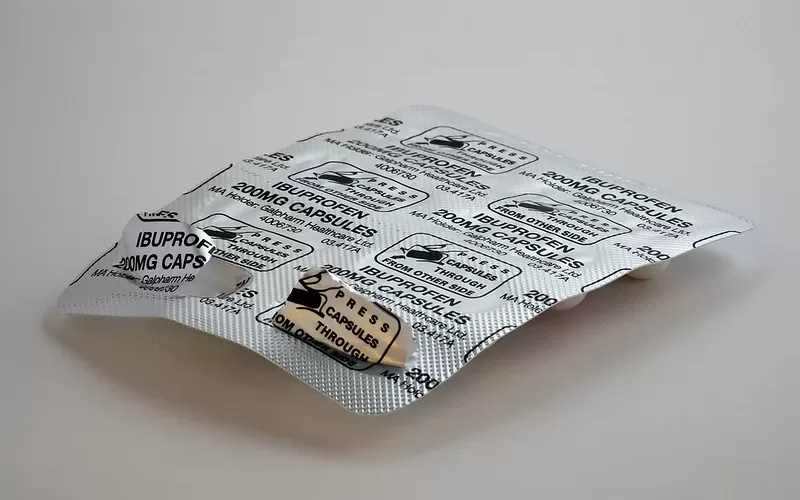
Los números de lote y las fechas de caducidad ilegibles, manchados, desalineados o que faltan no son solo un inconveniente operativo. En el sector farmacéutico y sectores regulados, suponen un problema de cumplimiento normativo que puede dar lugar al rechazo de lotes o a la adopción de medidas reglamentarias.
Solución
Comprueba los niveles de tinta, el estado del cabezal de impresión y la compatibilidad del soporte en los sistemas de inyección de tinta. En el caso de los codificadores láser, comprueba que la lente no esté sucia y verifica la distancia de enfoque.
Además, comprueba que los parámetros de codificación estén configurados correctamente para el material específico de la lámina o el film de cierre que utilices. Incorpora en tus procedimientos operativos estándar un paso de verificación de la codificación previo al inicio de la producción, de modo que se compruebe cada ciclo de producción antes de que comience el funcionamiento a plena velocidad.
7. Ampollas que gotean o están dañadas
Ampollas Las fugas o los daños físicos que presentan los envases terminados indican un fallo en el sellado, un problema de conformado o un daño mecánico. La mayoría de estos problemas se producen en las fases posteriores del proceso, durante el corte o el traslado de los productos.
Solución
Realiza una prueba de detección de fugas en una muestra del lote afectado para confirmar dónde se produce el fallo de integridad. Si se trata de un problema de sellado, consulta los pasos para la resolución de problemas de sellado indicados anteriormente.
Si el daño se produce después del sellado, comprueba que las herramientas de corte y los mecanismos de transferencia no presenten bordes afilados, desalineaciones ni una fuerza excesiva aplicada al paquete. Las herramientas de corte que estén incluso ligeramente desalineadas pueden dañar los paquetes de forma sistemática.
8. Problemas de sobrecalentamiento y de control de la temperatura
Los problemas de control de la temperatura afectan tanto a las estaciones de conformado como a las de sellado. El sobrecalentamiento provoca la deformación del film, el quemado del sellado y un desgaste excesivo de la máquina.
Una temperatura insuficiente provoca un sellado deficiente y una formación deficiente de la cavidad. Ambos problemas suelen deberse a reguladores de temperatura defectuosos, a la deriva de los sensores o al deterioro de los elementos calefactores.
Solución
Utiliza un termopar calibrado o un termómetro infrarrojo para comprobar que las temperaturas reales coinciden con las lecturas que aparecen en los controladores de la máquina. Si hay alguna discrepancia, será necesario recalibrar o sustituir el sensor o los controladores.
Comprueba si los elementos calefactores presentan signos de deterioro y sustituye aquellos que no mantengan una potencia constante. Los problemas de control de temperatura rara vez se resuelven por sí solos y tienden a empeorar con el tiempo si no se solucionan.
Consejos para evitar problemas con las máquinas de envasado en blíster
La mayoría de los problemas de las máquinas de envasado en blíster no surgen de forma repentina. Se van acumulando debido a la falta de mantenimiento y, casi siempre, se pueden evitar con una rutina de mantenimiento constante. A continuación te ofrecemos algunos consejos clave para que tu máquina funcione de forma fiable:
- Limpia la trayectoria de la máquina, las mordazas de sellado y las herramientas de conformado al inicio y al final de cada turno.
- Comprueba los ajustes de temperatura y presión comparándolos con los parámetros validados antes de cada ciclo de producción.
- Al comienzo de cada turno, realiza una prueba con un paquete de muestra y comprueba la integridad del sellado, la formación de las cavidades y la precisión de la impresión.
- Revisa semanalmente los rodillos guía, las guías laterales y la tensión de la correa para detectar signos de desgaste o desviación.
- Realice mensualmente un mapeo térmico completo de la placa de sellado para comprobar la uniformidad de la temperatura en toda la zona de sellado.
- Revisa periódicamente los registros de errores de los equipos para detectar patrones de fallos recurrentes antes de que se agraven.
- Utiliza únicamente materiales de película y papel de aluminio que hayan sido validados para tu máquina y tus parámetros de sellado específicos.
Preguntas frecuentes
1. ¿Qué provoca que los comprimidos o las cápsulas se rompan durante el proceso de envasado en blíster?
La trituración suele producirse cuando el sistema de alimentación del producto está desalineado, la presión de sellado es demasiado alta o las bolsas de producto no se forman completamente. Los productos también pueden sufrir daños cuando la velocidad de la máquina supera la capacidad del sistema de alimentación.
2. ¿Por qué los envases blíster superan la inspección visual pero no superan las pruebas de estanqueidad?
Pueden producirse defectos microscópicos en el sellado debido a la contaminación, a una temperatura de sellado insuficiente, a una distribución desigual de la presión o al desgaste de las placas de sellado. Estos defectos pueden ser invisibles a simple vista, pero se hacen evidentes durante las pruebas de estanqueidad.
3. ¿Cómo puedo saber si los problemas de sellado se deben a la máquina o al material de envasado?
Realiza pruebas con material procedente de diferentes lotes de producción. Si el problema persiste en todos los materiales, es probable que el fallo se deba a la máquina. Si el problema solo se produce con lotes concretos, comprueba la uniformidad del recubrimiento, la calidad del papel de aluminio y las condiciones de almacenamiento del material.
4. ¿Puede la humedad afectar al rendimiento de los envases blíster?
Sí. El exceso de humedad puede afectar al PVC, al papel de aluminio, a los adhesivos y a los propios productos farmacéuticos. En algunos entornos, las fluctuaciones de humedad contribuyen directamente a la aparición de defectos de sellado y a una menor integridad del envase.
Pon en marcha tu línea de fabricación de blísteres con Finetech
Los problemas y soluciones de las máquinas de envasado en blíster no son iguales para todos los casos. Si la máquina produce sellados irregulares, defectos de formación o paradas frecuentes que tu equipo no consigue controlar, es poco probable que el problema se resuelva por sí solo.
En un caso así, necesitas a alguien como Finetech que te respalde.
Colaboramos con fabricantes de los sectores farmacéutico, alimentario y nutracéutico para suministrar equipos de envasado en blíster. Desde la consulta inicial hasta la puesta en marcha y servicio posventa, el equipo de Finetech está preparado para ayudarte a encontrar una solución.
Contáctanos hoy ¡para que podamos ayudarte a resolver tu problema!