Japanese
 English
 Russian
 Turkish
 Spanish
 French
 German
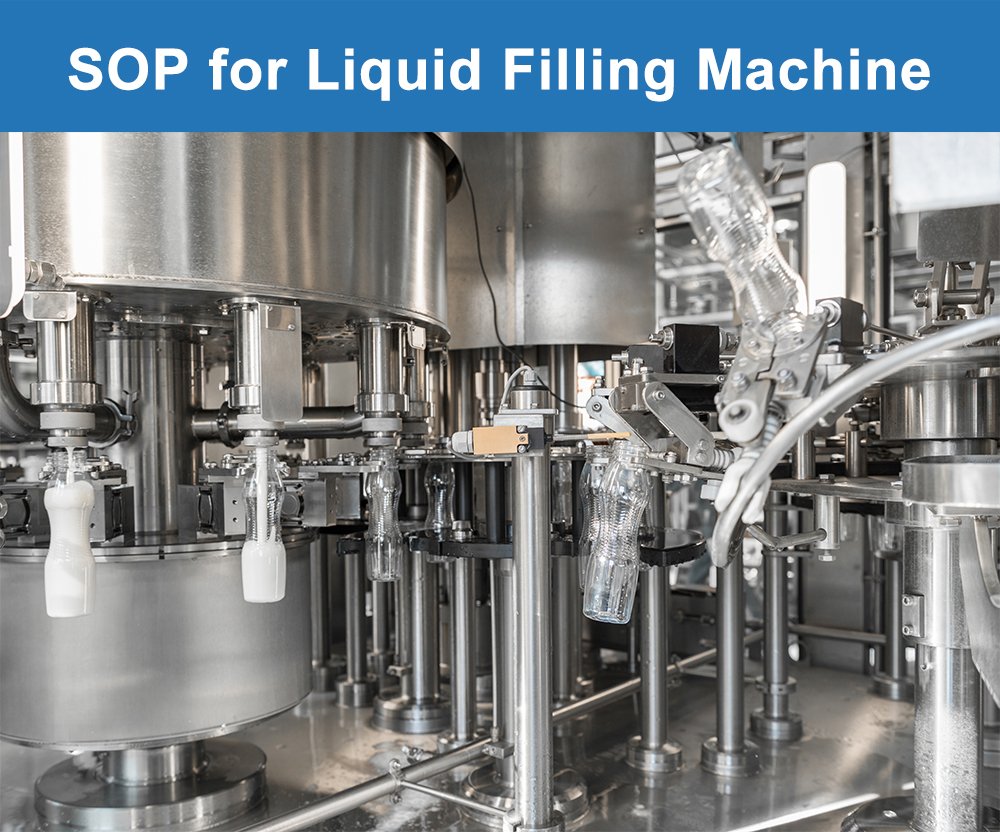
液体充填機の標準操作手順。.
1.0 目的:
さまざまな粘度の液体製品を一次容器に正確な容積で充填するために使用される液体充填機の操作手順を説明する。.
2.0 範囲:
本手順は、生産部門の液体工程に設置されている液体充填機の操作手順に適用される。.
3.0 責任:
充填オペレーターおよび生産技術者
4.0 説明責任:
制作責任者。.
5.0 手順:
5.1 充填エリアを巡回し、機械のフレームを点検してください。作業を開始する前に、ユニットに「CLEANED」と記載されたステータスタグが取り付けられていることを確認してください。.
5.2 機器使用記録簿に記入してください。氏名、製品コード、日付、およびシフト開始の正確な時刻を記入してください。.
5.3 「CLEANED」ステータスタグをはがし、その場所に「UNDER PROCESS」ステータスタグを取り付けます。.
5.4 工程内品質保証(IPQA)にラインクリアランスを依頼してください。署名と日付が記入されたクリアランスが到着するまでは、作業を進めないでください。.
5.5 安全要件:
5.5.1 多くの液体製品には、アルコール、精油、または揮発性溶剤が含まれています。ライター、携帯電話、火花を発生させる工具などのすべての着火源を、充填エリアから遠ざけてください。.
5.5.2 液体充填機の周辺では、床が滑りやすくなるのが大きな危険要因となります。液体がこぼれたら直ちに拭き取り、その場所が乾くまでは「床が濡れています」を示す黄色の標識を設置してください。.
5.5.3 製品タンクへの加圧は、タンクの銘板に記載されている定格上限を超えないようにしてください。過圧になると、継手が破裂し、製品が強力な勢いで噴出する恐れがあります。.
5.5.4 CIPの戻り配管は常に詰まらないようにしてください。戻り配管が詰まると、洗浄サイクル中に圧力が上昇し、タンクが損傷するおそれがあります。.
5.5.5 ピストンやポンプが動いている間は、決して充填ヘッドの中に手を入れないでください。各ピストンにかかる駆動力により、予告なく指が挟まれたり押しつぶされたりする恐れがあります。.
5.5.6 濃縮製品や洗浄剤を取り扱う際は、耐薬品性手袋と飛沫防止エプロンを着用してください。皮膚に付着した場合は、流水で少なくとも15分間洗い流し、応急処置所へ報告してください。.
5.5.7 重い製品ドラムは、台車を使用するか、もう1人の助けを借りて持ち上げてください。満タンの200リットルドラムは200kgを超える場合があり、一人で取り扱うと腰を痛める恐れがあります。.
5.5.8 この機械の標準的な個人用保護具(PPE)には、白衣、ニトリル手袋、安全メガネ、つま先が覆われた靴、およびヘアネットが含まれます。高温の製品や腐食性の製品を取り扱う際は、フェイスシールドを追加してください。.
5.5.9 毎週、以下の安全回路の点検を実施し、その結果を記録すること:
5.5.9.1 主遮断器で機械の電源を切り、すべての通電表示灯が消灯することを確認する。.
5.5.9.2 非常停止ボタン(マッシュルーム型)を押す。ポンプ、駆動装置、およびコンベヤは、一斉に停止しなければならない。.
5.5.9.3 各ガードドアを順番に開けてください。その都度、機械は安全な待機状態に移行するはずです。.
5.5.9.4 製品タンクから液体を少し抜き取り、低水位プローブをテストする。プローブが乾燥すると、ラインは停止しなければならない。.
5.5.9.5 毎週のレビュー終了後、安全監査記録に署名すること。.
5.6 充填技術の選定:
5.6.1 ピストン式容積充填:
5.6.1.1 ピストン式充填機は、1ストロークごとに一定量の液体を吸い上げます。この方法は、低粘度の液体や、5000 cPsまでの粘度を持つ製品に適しています。.
5.6.1.2 調整ダイヤルでストローク長を設定します。通常、ダイヤルを1回転させると吐出量が1 mL変化するため、ダイヤルは少しずつ回してください。.
5.6.1.3 ピストン式充填機は、ボトル間のばらつきが0.5%未満であり、極めて再現性の高い充填量を実現します。経口用懸濁液、シロップ剤、および咳止め液には、このモードを選択してください。.
5.6.2 ペリスタルティックポンプによる充填:
5.6.2.1 ペリスタルティックポンプは、ローラーを用いてシリコンチューブを圧迫します。製品が接触するのはチューブのみであり、ポンプ本体には接触しません。.
5.6.2.2 無菌製品、小ロット生産、または金属部品と接触してはならない製品については、このモードを選択してください。.
5.6.2.3 予防保守表に記載されている間隔で、シリコンチューブを交換してください。チューブが伸びていると、充填量が不正確になります。.
5.6.3 重力および圧力-時間充填:
5.6.3.1 重力式充填機は、充填ヘッドの上方に設置されたタンクからの水頭圧を利用しています。この方式は、泡立ちやすい水のような粘度の低い液体に適しています。.
5.6.3.2 充填量は、定量ストロークではなく、時間制御弁によって制御される。この弁は、所定の時間だけ開き、所定の量を放出する。.
5.6.3.3 運転中はタンクの液面を一定に保つこと。液面が下がるとヘッド圧が低下し、ボトルごとに充填量が減少する。.
5.6.4 流量計への充填:
5.6.4.1 流量計式充填機では、各充填ラインに質量式または磁気式流量センサーが使用されています。このセンサーは、ノズルを通過する正確な体積を計測します。.
5.6.4.2 このモードは最高の精度を実現し、製品の密度が変化しても自動的に調整されます。高価な製品や充填量が規制されている製品には、このモードを選択してください。.
5.6.4.3 各バッチの開始時に、各流量センサーの校正を行うこと。ほとんどの製品については、フルスケールの10%および90%における2点校正で十分である。.
5.7 製品タンクおよび供給システム:
5.7.1 製品タンクは、ロードセル上に設置されたジャケット付きステンレス鋼製の容器である。ロードセルは、在庫中の製品の現重量を計測する。.
5.7.2 製品の供給ラインを、タンク上部の入口ポートに接続します。まずトライクランプを手で締め、その後、ラベルに記載されたトルク値に従ってレンチで完全に締め付けます。.
5.7.3 製品に応じてタンクのジャケット温度を設定してください。高温のシロップの場合、充填中の粘度を低く保つために、ジャケット温度を40~50°Cに設定する必要があります。.
5.7.4 タンク撹拌機を低速で起動する。速度を徐々に上げ、バッチ記録に記載された値まで上げる。急激に速度を上げると、製品がタンクの蓋に飛び散る恐れがある。.
5.7.5 低水位プローブおよび高水位プローブが作動していることを確認してください。いずれかのプローブが製品との接触を失った場合、機械は充填を一時停止します。.
5.7.6 製品移送ポンプのシール部から漏れがないか確認してください。シールハウジングが濡れている場合は、メカニカルシールが摩耗しており、交換が必要であることを示しています。.
5.7.7 初回充填の前に、供給ライン内の空気をすべて抜いてください。ライン内に空気が残っていると、充填量が不足したり、完成品に気泡が発生したりする原因となります。.
5.8 ノズルおよびドリップ制御:
5.8.1 充填ノズルは、製品が容器に入る直前の最終工程である。各ノズルは、製品の粘度および容器の口径に合わせて選定しなければならない。.
5.8.2 泡立ちやすい製品用に、ダイビングノズルヘッドを取り付けます。充填中にノズルが液面下に沈むため、製品が飛散や泡立ちを起こさずに注がれます。.
5.8.3 充填速度に合わせて沈下速度を設定する。沈下が遅すぎるとオーバーフローが発生する。沈下が速すぎると、製品の表面に気泡が発生する。.
5.8.4 各サイクルの終了時に、ドリップ防止弁が完全に閉じることを確認してください。弁から液漏れがあると、充填の合間に製品が滴り落ち、ボトルの外側が汚染されます。.
5.8.5 各シフトの開始時に、各ノズル先端に製品が堆積していないか点検してください。乾燥した残留物が流路を塞ぎ、充填量が不足する原因となる可能性があります。.
5.8.6 容器のサイズを変える際は、必ずノズルセットを交換してください。広口ボトルに小さいノズルを使用すると、内壁に飛び散り跡が残ってしまいます。.
5.9 製品の切り替え:
5.9.1 製品の切り替えを行う際は、すべての接触部を完全に洗浄する必要があります。いずれかの手順を省略すると、製品間の交差汚染のリスクが生じます。.
5.9.2 タンク内の残留製品をすべて底部の排出口から排出する。回収可能な製品は、品質保証(QA)の審査用に、ラベルを貼った容器に回収する。.
5.9.3 タンク、供給ライン、およびノズルを精製水で3分間洗浄する。排水口から流れる洗浄水が透明でなければならない。.
5.9.4 メイン制御盤からCIPサイクルを開始します。このサイクルでは、高温苛性洗浄、すすぎ、酸洗浄、すすぎ、そして最終的な注射用水によるすすぎが行われます。.
5.9.5 最終すすぎ水の導電率の測定値を確認する。測定値が1.3マイクロシーメンス/cm未満であれば、洗浄剤が十分に除去されていることが確認できる。.
5.9.6 CIPサイクル終了後、3か所の接触面のサンプルを綿棒で採取する。採取した綿棒を微生物検査室に送付し、バイオバーデン検査を行う。.
5.9.7 切り替えマトリックスの指示に従い、必要に応じてノズルセット、チューブ、およびガスケットを交換してください。製品によっては、徹底的な洗浄を行った後でも、新しい接触部品が必要になる場合があります。.
5.9.8 QAが機械の使用を承認するまで、新製品を投入しないでください。この承認は、スワブ試験およびすすぎ後の導電率検査で満足のいく結果が得られた後に下されます。.
5.10 HMIのナビゲーション:
5.10.1 ヒューマン・マシン・インターフェースには、オペレーターの目線の高さに設置された15インチのカラータッチスクリーンが採用されている。このスクリーンは、高速データ転送を実現するため、光ファイバーケーブルを介してPLCと接続されている。.
5.10.2 メインパネルの電源が入ったら、セカンダリ・イネーブル・ボタンを押してインターフェースの電源を入れます。起動には約60秒かかります。.
5.10.3 独自のユーザーIDとパスワードを使用してログインしてください。システムは、オペレーター、技術者、監督者、またはエンジニアといった役割に基づいてアクセス権を割り当てます。.
5.10.4 ホーム画面には、「バッチ設定」、「充填制御」、「CIP/SIP」、「データトレンド」、「監査証跡」の5つのタイルが表示されます。いずれかのタイルをタップすると、そのセクションに移動します。.
5.10.4.1 バッチ設定:現在の稼働に関する製品コード、バッチ番号、目標生産量、およびライン速度を保持します。.
5.10.4.2 フィル制御:各ヘッドのリアルタイムのフィル状態と、一時停止、再開、中止の制御を表示します。.
5.10.4.3 CIP/SIP:バッチ間の自動洗浄および蒸気洗浄サイクルを実行し、監視します。.
5.10.4.4 データ推移:過去24時間の充填量、温度、およびタンク水位をグラフで表示します。.
5.10.4.5 監査証跡:オペレータによるすべての操作、パラメータの変更、および障害イベントに関する改ざん防止機能を備えたログを表示します。.
5.10.5 画面上部のアラームバーは、警告の場合は黄色に、重大な障害の場合は赤色に変わります。運転を再開する前に、赤色のアラームに対処してください。.
5.10.6 勤務終了時には、HMIからログオフしてください。操作が検出されない場合、60秒以内に画面がロックされます。.
5.11 生産ロット:
5.11.1 「バッチ設定」画面で、タンクの液面、ジャケット温度、および撹拌機の回転数がすべて「緑」と表示されていることを確認してください。.
5.11.2 手動モードで、ラベルを貼ったビーカーに5回の試験充填を行う。校正済みの天秤で各ビーカーの重量を測定し、目標値と比較する。.
5.11.3 平均重量が±1%の許容範囲外となった場合は、HMI上で充填パラメータを調整してください。5つのサンプルすべてが許容範囲内に収まるまで、試験を繰り返してください。.
5.11.4 充填テストに合格したら、装置を「自動」モードに切り替えます。「充填制御」画面で「開始」をタップして、運転を開始します。.
5.11.5 排出部で、最初に充填された30個の容器を観察する。各容器について、充填レベル、気泡の発生、およびノズルからの滴下跡を確認する。.
5.11.6 30分ごとに、製造中のサンプルを5容器分採取する。各サンプルの重量を測定し、その結果をバッチ生産記録に記録する。.
5.11.7 「データ傾向」画面を監視し、充填量の変動がないか確認してください。充填量が着実に減少している場合は、フィルターの目詰まりやポンプのシール部の摩耗が考えられます。.
5.11.8 規格外となったサンプルは、直ちにシフト監督者に報告すること。監督者の承認なしに、稼働中に充填パラメータを調整してはならない。.
5.12 不合格品と回収:
5.12.1 本機には、排出コンベアに沿って2か所の排除ステーションが設けられている。各ステーションは、特定の検査に不合格となった容器を押し出す。.
5.12.2 最初のステーションでは、チェックウェイヤーが使用されています。重量の上限または下限の範囲外となる容器は、すべてリジェクトトレイに落下します。.
5.12.3 2番目のステーションでは、液面レベルカメラが使用されています。このカメラは、気泡や泡の層、あるいはメニスカスが低い容器を排除します。.
5.12.4 製造後1時間以内に、不合格となった容器を仕分ける:
5.12.4.1 充填量が不足している容器は、手作業で補充し、再検査を経てラインに戻すことができる。.
5.12.4.2 充填しすぎた容器の内容物は、回収タンクに戻して、次のサブバッチに混合しなければならない。.
5.12.4.3 外観上の欠陥がある容器は、品質保証部門による処分のために取り除かれる。.
5.12.5 シフト終了時に、不良記録簿にカテゴリー別の不良件数を記録すること。不良件数が増加傾向にある場合は、24時間以内に調査を行う必要がある。.
5.13 シャットダウンの手順:
5.13.1 「充填制御」画面で「停止」を押します。次の手順に進む前に、コンベア上のすべての容器がラインから完全に通過するのを待ちます。.
5.13.2 タンクに残っている製品を、ラベルを貼った回収用ドラム缶に排出する。ドラム缶に蓋をして、隔離区域へ搬送する。.
5.13.3 ジャケットヒーターの電源を切り、タンクを室温まで冷ます。.
5.13.4 残留製品を除去するため、すべての製品ラインを精製水で2分間洗浄する。.
5.13.5 HMIから機械を「セーフホールド」モードに切り替えます。このモードでは、システムの圧力が解放され、すべてのピストンが原点位置に停止します。.
5.13.6 機械を一晩中稼働させない場合は、遮断器で主電源を切り、ロックアウトを行ってください。.
5.13.7 以下のものを取り付ける “「清掃する」” 機械に貼られたタグ。.
5.13.8 定められた洗浄手順書(SOP)に従って、液体充填機を洗浄する。.
5.14 記録:
5.14.1 機器使用台帳。.
5.14.2 ロット生産記録。.
5.14.3 安全監査記録。.
5.14.4 拒否ログ。.
5.14.5 CIPサイクルの記録。.
5.14.6 清掃記録。.
6.0 略語:
6.1 標準操作手順: 標準操作手順。.
6.2 IPQA: 工程内品質保証。.
6.3 QA: 品質保証。.
6.4 個人用保護具: 個人用保護具。.
6.5 CIP: その場洗浄。.
6.6 SIP: その場で蒸気処理。.
6.7 HMI: ヒューマンマシンインターフェース。.
6.8 PLC: プログラマブル・ロジック・コントローラ。.
6.9 cPs: センチポイズ。.