French
 English
 Russian
 Turkish
 Spanish
 German
 Japanese
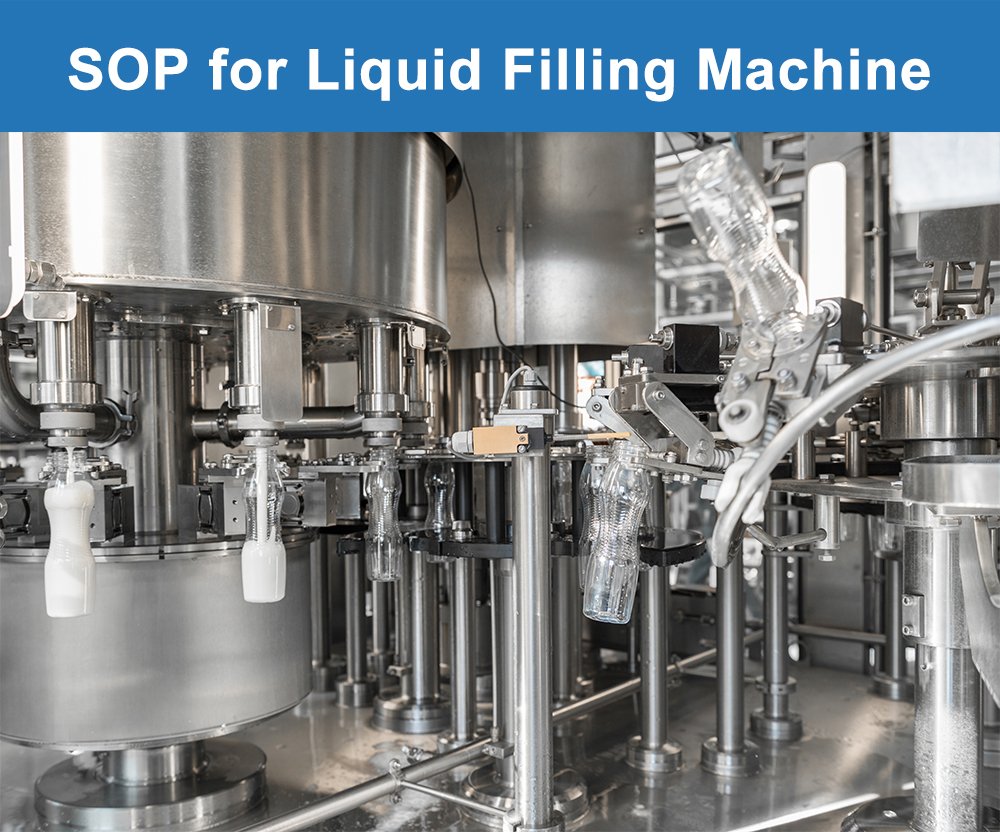
Procédure opérationnelle standard de la machine de remplissage de liquides.
1.0 OBJECTIF :
Décrire le mode d'emploi de la machine de remplissage de liquides utilisée pour le remplissage volumétrique précis de produits liquides de viscosités variées dans des récipients primaires.
2.0 CHAMP D'APPLICATION :
La présente procédure s'applique au mode d'emploi de la machine de remplissage de liquides installée dans la section « liquides » du service de production.
3.0 RESPONSABILITÉ :
Opérateur de remplissage et technicien de production
4.0 RESPONSABILITÉ :
Responsable de production.
5.0 PROCÉDURE :
5.1 Parcourez la zone de remplissage et inspectez le châssis de la machine. Assurez-vous que l'étiquette d'état “ NETTOYÉ ” est bien apposée sur l'appareil avant de commencer toute intervention.
5.2 Remplissez le registre d'utilisation du matériel. Indiquez votre nom, le code du produit, la date et l'heure exacte à laquelle le service a commencé.
5.3 Retirez l'étiquette “ NETTOYÉ ” et apposez à la place l'étiquette “ EN COURS DE TRAITEMENT ”.
5.4 Demandez une autorisation auprès du service d'assurance qualité en cours de production (IPQA). Ne poursuivez pas l'opération tant que vous n'avez pas reçu une autorisation signée et datée.
5.5 Exigences de sécurité :
5.5.1 De nombreux produits liquides contiennent des alcools, des huiles essentielles ou des solvants volatils. Tenez toutes les sources d'inflammation, telles que les briquets, les téléphones portables et les outils produisant des étincelles, à l'écart de la zone de remplissage.
5.5.2 Les sols glissants constituent un risque majeur à proximité des machines de remplissage de liquides. Essuyez immédiatement tout déversement dès qu’il se produit et placez le panneau jaune « Sol mouillé » jusqu’à ce que la zone soit sèche.
5.5.3 Ne pas mettre le réservoir de produit sous pression au-delà de la limite nominale indiquée sur la plaque signalétique du réservoir. Une surpression peut provoquer la rupture d'un raccord et projeter le produit avec une grande force.
5.5.4 Veillez à ce que les conduites de retour du circuit CIP restent dégagées en permanence. Une conduite de retour bouchée peut entraîner une augmentation de la pression pendant le cycle de nettoyage et endommager la cuve.
5.5.5 Ne mettez jamais la main dans les têtes de remplissage lorsque les pistons ou les pompes sont en mouvement. La force d'entraînement exercée sur chaque piston peut coincer ou écraser un doigt sans avertissement.
5.5.6 Portez des gants résistants aux produits chimiques et un tablier de protection contre les éclaboussures lorsque vous manipulez des concentrés de produits ou des agents nettoyants. En cas de contact avec la peau, rincez abondamment à l'eau courante pendant au moins 15 minutes et rendez-vous au poste de premiers secours.
5.5.7 Soulevez les fûts de produits lourds à l'aide d'un chariot ou avec l'aide d'une deuxième personne. Un fût de 200 litres plein peut peser plus de 200 kg et entraîner une blessure au dos s'il est manipulé seul.
5.5.8 L'EPI standard pour cette machine comprend une blouse de laboratoire, des gants en nitrile, des lunettes de sécurité, des chaussures fermées et un filet à cheveux. Portez également une visière de protection lorsque vous manipulez des produits chauds ou caustiques.
5.5.9 Effectuez chaque semaine l'audit du circuit de sécurité ci-dessous et consignez-en les résultats :
5.5.9.1 Mettre la machine hors tension à l'aide du sectionneur principal et vérifier que tous les voyants indiquant la présence de tension s'éteignent.
5.5.9.2 Appuyez sur le bouton d'arrêt d'urgence en forme de champignon. Les pompes, le moteur et le convoyeur doivent tous s'arrêter d'un seul coup.
5.5.9.3 Ouvrez chaque porte de protection l'une après l'autre. À chaque fois, la machine doit passer en état d'arrêt de sécurité.
5.5.9.4 Tester la sonde de niveau bas dans la cuve du produit en prélevant un peu de liquide. La conduite doit s'arrêter lorsque la sonde se retrouve à sec.
5.5.9.5 Signer le registre d'audit de sécurité après chaque revue hebdomadaire.
5.6 Choix de la technologie de remplissage :
5.6.1 Remplissage volumétrique à piston :
5.6.1.1 Le doseur à piston aspire un volume fixe à chaque course. Cette méthode convient aux liquides fluides et aux produits de viscosité moyenne, jusqu'à 5 000 cPs.
5.6.1.2 Réglez la longueur de course à l'aide du cadran de réglage. Un tour complet modifie généralement le débit de 1 ml ; veillez donc à tourner le cadran par petits paliers.
5.6.1.3 Les doseurs à piston permettent d'obtenir des doses très reproductibles, avec une variation inférieure à 0,51 TP3T d'un flacon à l'autre. Sélectionnez ce mode pour les suspensions orales, les sirops et les sirops contre la toux.
5.6.2 Remplissage à l'aide d'une pompe péristaltique :
5.6.2.1 La pompe péristaltique utilise des rouleaux pour comprimer un tube en silicone. Le produit n'entre en contact qu'avec le tube, et non avec la pompe elle-même.
5.6.2.2 Sélectionnez ce mode pour les produits stériles, les petites séries ou tout produit ne devant pas entrer en contact avec des pièces métalliques.
5.6.2.3 Remplacez le tuyau en silicone aux intervalles indiqués dans le tableau d'entretien préventif. Un tuyau étiré entraîne des remplissages imprécis.
5.6.3 Remplissage par gravité et en fonction de la pression et du temps :
5.6.3.1 Les remplisseuses par gravité fonctionnent grâce à la pression statique exercée par un réservoir situé au-dessus des têtes de remplissage. Cette méthode convient aux liquides de consistance fluide qui moussent facilement.
5.6.3.2 Le volume de remplissage est contrôlé par une vanne temporisée plutôt que par une course dosée. La vanne s'ouvre pendant une durée prédéfinie pour libérer la dose.
5.6.3.3 Maintenez le niveau du réservoir constant pendant le cycle. Une baisse du niveau entraîne une diminution de la pression de refoulement et réduit le volume de remplissage bouteille après bouteille.
5.6.4 Remplissage du débitmètre :
5.6.4.1 Le système de remplissage à débitmètre utilise un capteur de débit massique ou magnétique sur chaque conduite de remplissage. Le capteur mesure avec précision le volume qui traverse la buse.
5.6.4.2 Ce mode offre la plus grande précision et s'ajuste automatiquement lorsque la densité du produit varie. Sélectionnez ce mode pour les produits de grande valeur ou les remplissages soumis à une réglementation.
5.6.4.3 Étalonner chaque capteur de débit au début de chaque lot. Un étalonnage en deux points, à 10% et 90% de la pleine échelle, est suffisant pour la plupart des produits.
5.7 Réservoir de produit et système d'alimentation :
5.7.1 La cuve de produit est un récipient en acier inoxydable à double paroi monté sur des capteurs de pesage. Ces capteurs fournissent une mesure en temps réel du poids du produit présent dans la cuve.
5.7.2 Raccordez la conduite d'alimentation du produit à l'orifice d'entrée situé sur le dessus du réservoir. Serrez d'abord le raccord Tri-Clamp à la main, puis terminez le serrage à l'aide d'une clé en respectant le couple indiqué sur l'étiquette.
5.7.3 Réglez la température de la chemise de la cuve en fonction des exigences de votre produit. Pour les sirops chauds, la température de la chemise doit être comprise entre 40 et 50 °C afin de maintenir une faible viscosité pendant le remplissage.
5.7.4 Démarrez l'agitateur de la cuve à faible vitesse. Augmentez progressivement la vitesse jusqu'à la valeur indiquée dans la fiche de lot. Une accélération trop rapide peut projeter du produit sur le couvercle de la cuve.
5.7.5 Vérifiez que les sondes de niveau bas et de niveau haut sont opérationnelles. La machine interrompra le remplissage si l'une ou l'autre des sondes perd le contact avec le produit.
5.7.6 Vérifiez l'étanchéité de la pompe de transfert de produit au niveau de la garniture d'étanchéité. Un boîtier de garniture humide indique que la garniture mécanique est usée et doit être remplacée.
5.7.7 Purgez entièrement l'air des conduites d'alimentation avant le premier remplissage. La présence de poches d'air dans les conduites entraîne des remplissages insuffisants et la formation de bulles dans le produit fini.
5.8 Contrôle des buses et de l'égouttement :
5.8.1 Les buses de remplissage constituent la dernière étape avant que le produit ne pénètre dans le récipient. Chaque buse doit être adaptée à la viscosité du produit et à la taille de l'ouverture du récipient.
5.8.2 Installez la tête de buse plongeante pour les produits moussants. La buse plonge sous la surface du liquide pendant le remplissage, ce qui permet au produit de s'écouler sans éclaboussures ni mousse.
5.8.3 Réglez la vitesse de plongée en fonction du débit de remplissage. Une plongée trop lente provoque un débordement. Une plongée trop rapide génère des bulles à la surface du produit.
5.8.4 Vérifiez que la vanne anti-goutte se ferme complètement à la fin de chaque cycle. Une vanne qui fuit provoque des gouttes de produit entre deux remplissages et contamine l'extérieur du flacon.
5.8.5 Vérifiez l'absence d'accumulation de produit à l'embout de chaque buse au début de chaque poste. Les résidus séchés peuvent obstruer le circuit d'écoulement et entraîner un remplissage insuffisant.
5.8.6 Changez de jeu de buses chaque fois que vous modifiez la taille du récipient. L'utilisation d'une petite buse sur une bouteille à large goulot entraîne la formation de traces d'éclaboussures sur la paroi intérieure.
5.9 Changement de produit :
5.9.1 Le changement de produit nécessite un nettoyage complet de toutes les pièces en contact. Le fait de ne pas respecter l'une de ces étapes comporte un risque de contamination croisée entre les produits.
5.9.2 Vidanger tout le produit restant du réservoir par la sortie inférieure. Récupérer tout produit récupérable dans un récipient étiqueté en vue d'un contrôle qualité.
5.9.3 Rincer le réservoir, les conduites d'alimentation et les buses à l'eau purifiée pendant trois minutes. L'eau de rinçage doit s'écouler limpide au point de vidange.
5.9.4 Lancez le cycle CIP à partir du panneau de commande principal. Le cycle comprendra un lavage à la soude caustique chaude, un rinçage, un lavage à l'acide, un rinçage, puis un rinçage final à l'eau pour injection.
5.9.5 Vérifier la conductivité de l'eau de rinçage final. Une valeur inférieure à 1,3 microsiemens par cm confirme que les agents nettoyants ont été correctement éliminés.
5.9.6 Prélever un échantillon à l'aide d'un écouvillon sur trois surfaces de contact après le cycle de nettoyage en place (CIP). Envoyer les écouvillons au service de microbiologie pour une analyse de la charge microbienne.
5.9.7 Remplacer le jeu de buses, les tuyaux et les joints si la matrice de remplacement l'exige. Certains produits nécessitent des pièces de contact neuves, même après un nettoyage complet.
5.9.8 Ne chargez pas le nouveau produit avant que le service d'assurance qualité n'ait donné son feu vert pour la mise en service de la machine. Ce feu vert est délivré après obtention de résultats satisfaisants lors du test au tampon et du contrôle de la conductivité après rinçage.
5.10 Navigation dans l'interface homme-machine :
5.10.1 L'interface homme-machine est équipée d'un écran tactile couleur de 15 pouces installé à hauteur de l'opérateur. L'écran est relié à l'automate programmable (PLC) par un câble à fibre optique permettant un transfert rapide des données.
5.10.2 Mettez l'interface sous tension à l'aide du bouton d'activation secondaire une fois que le panneau principal s'est allumé. La séquence de démarrage dure environ 60 secondes.
5.10.3 Connectez-vous à l'aide de votre identifiant utilisateur unique et de votre mot de passe. Le système vous attribue des droits d'accès en fonction de votre rôle : opérateur, technicien, superviseur ou ingénieur.
5.10.4 L'écran d'accueil affiche cinq vignettes : « Configuration des lots », « Contrôle du remplissage », « CIP/SIP », « Tendances des données » et « Journal d'audit ». Appuyez sur n'importe quelle vignette pour accéder à la section correspondante.
5.10.4.1 Configuration du lot : contient le code produit, le numéro de lot, le volume cible et la vitesse de la ligne pour le cycle en cours.
5.10.4.2 Contrôle du remplissage : affiche l'état de remplissage en temps réel de chaque tête, ainsi que les commandes de pause, de reprise et d'annulation.
5.10.4.3 CIP/SIP : lance et surveille les cycles automatisés de nettoyage et de stérilisation à la vapeur entre les lots.
5.10.4.4 Évolution des données : représente graphiquement le volume de remplissage, la température et le niveau du réservoir au cours des dernières 24 heures.
5.10.4.5 Journal d'audit : présente un journal inviolable répertoriant toutes les actions de l'opérateur, les modifications de paramètres et les événements de défaut.
5.10.5 La barre d'alerte située en haut de l'écran s'affiche en orange pour les avertissements et en rouge pour les défauts critiques. Il convient de remédier aux alarmes rouges avant de poursuivre le cycle.
5.10.6 Déconnectez-vous de l'IHM à la fin de votre service. L'écran se verrouillera dans les 60 secondes si aucune activité n'est détectée.
5.11 Cycle de production :
5.11.1 Vérifiez que le niveau de la cuve, la température de la chemise et la vitesse de l'agitateur s'affichent tous en vert sur l'écran « Configuration du lot ».
5.11.2 Effectuez cinq remplissages d'essai en mode manuel dans des béchers étiquetés. Pesez chaque bécher sur une balance étalonnée et comparez le résultat à la valeur cible.
5.11.3 Réglez le paramètre de remplissage sur l'IHM si le poids moyen se situe en dehors de la tolérance de ±1%. Répétez le test jusqu'à ce que les cinq échantillons se situent tous dans les limites de tolérance.
5.11.4 Une fois les tests de remplissage réussis, passez la machine en mode Auto. Appuyez sur « Démarrer » dans l'écran « Contrôle du remplissage » pour lancer le cycle.
5.11.5 Surveillez les 30 premiers récipients remplis à la sortie. Vérifiez pour chacun d'entre eux le niveau de remplissage, la formation de bulles et la présence de traces d'égouttement au niveau de la buse.
5.11.6 Prélever un échantillon en cours de fabrication composé de cinq récipients toutes les 30 minutes. Peser chaque échantillon et consigner le résultat dans le registre de production du lot.
5.11.7 Surveillez l'écran « Tendance des données » pour détecter toute variation du volume de remplissage. Une baisse constante peut indiquer que le filtre est encrassé ou que le joint de la pompe est usé.
5.11.8 Signalez immédiatement tout échantillon non conforme au chef d'équipe. Ne modifiez pas les paramètres de remplissage en cours de cycle sans l'accord du chef d'équipe.
5.12 Rejets et récupération :
5.12.1 La machine dispose de deux postes de rejet situés le long du convoyeur de sortie. Chaque poste éjecte les récipients qui ne satisfont pas à un contrôle spécifique.
5.12.2 La première station utilise une balance de contrôle. Tout récipient dont le poids dépasse la limite supérieure ou inférieure tombe sur le plateau de rejet.
5.12.3 La deuxième station utilise une caméra de contrôle du niveau de remplissage. La caméra rejette les récipients présentant des bulles d'air, une couche de mousse ou un ménisque trop bas.
5.12.4 Trier les conteneurs rejetés dans l'heure qui suit leur production :
5.12.4.1 Les conteneurs dont le niveau est insuffisant peuvent être remplis manuellement et réintégrés à la chaîne après un nouveau contrôle.
5.12.4.2 Les récipients ayant fait l'objet d'un surremplissage doivent être vidés dans le réservoir de récupération afin d'être incorporés au lot partiel suivant.
5.12.4.3 Les conteneurs présentant des défauts visuels sont mis de côté en vue d'une prise en charge par le service d'assurance qualité.
5.12.5 À la fin de chaque service, consigner le nombre de rejets par catégorie dans le registre des rejets. Une tendance à la hausse du nombre de rejets doit faire l'objet d'une enquête dans les 24 heures.
5.13 Étapes de mise hors tension :
5.13.1 Appuyez sur « Arrêt » dans l'écran de contrôle du remplissage. Attendez que tous les récipients présents sur le convoyeur aient quitté la ligne avant de passer à l'étape suivante.
5.13.2 Vidanger le produit restant du réservoir dans un fût de récupération étiqueté. Fermer le fût et l'acheminer vers la zone de quarantaine.
5.13.3 Éteignez le chauffage de l'enveloppe et laissez le réservoir refroidir à température ambiante.
5.13.4 Rincer toutes les conduites de produit à l'eau purifiée pendant deux minutes afin d'éliminer tout résidu de produit.
5.13.5 Passez la machine en mode « Safe Hold » depuis l'IHM. Ce mode dépressurise le système et ramène tous les pistons à leur position initiale.
5.13.6 Coupez l'alimentation électrique principale au niveau du sectionneur et verrouillez-le si la machine doit rester à l'arrêt pendant la nuit.
5.13.7 Fixez le “ À NETTOYER ” étiquette apposée sur la machine.
5.13.8 Nettoyer la machine de remplissage de liquides conformément à la procédure opérationnelle standard (SOP) de nettoyage définie.
5.14 DOSSIERS :
5.14.1 Registre d'utilisation du matériel.
5.14.2 Registre de production par lot.
5.14.3 Journal d'audit de sécurité.
5.14.4 Journal des rejets.
5.14.5 Enregistrement du cycle CIP.
5.14.6 Registre des opérations de nettoyage.
6.0 ABRÉVIATIONS :
6.1 SOP : Procédure opérationnelle standard.
6.2 IPQA : Assurance qualité en cours de processus.
6.3 AQ : Assurance qualité.
6.4 EPI : Équipement de protection individuelle.
6.5 CIP : Nettoyage sur place.
6.6 SIP : Stérilisation à la vapeur sur place.
6.7 IHM : Interface homme-machine.
6.8 Automate programmable : Automate programmable.
6,9 cPs : Centipoise.