Spanish
 English
 Russian
 Turkish
 French
 German
 Japanese
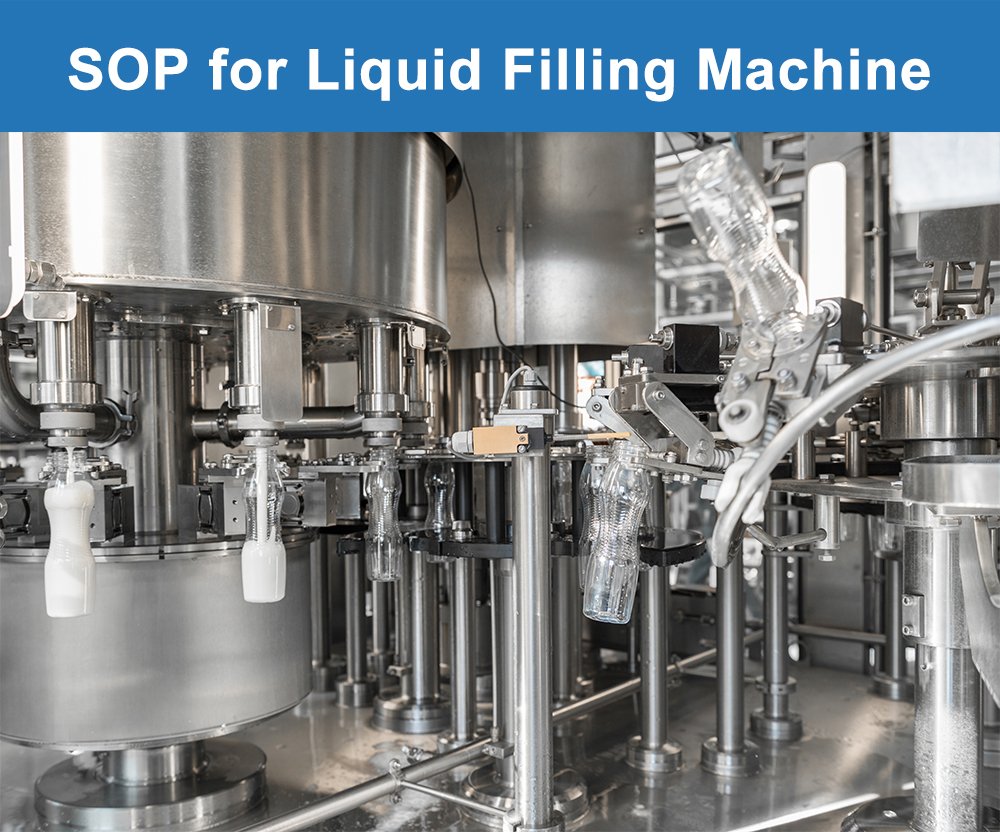
Procedimiento operativo estándar de la máquina de llenado de líquidos.
1.0 OBJETIVO:
Describir el procedimiento de funcionamiento de la máquina de llenado de líquidos utilizada para el llenado volumétrico preciso de productos líquidos de diversa viscosidad en envases primarios.
2.0 ALCANCE:
El presente procedimiento se aplica al procedimiento operativo de la máquina de llenado de líquidos instalada en la sección de líquidos del departamento de producción.
3.0 RESPONSABILIDAD:
Operario de envasado y técnico de producción
4.0 RESPONSABILIDAD:
Jefe de producción.
5.0 PROCEDIMIENTO:
5.1 Recorra la zona de llenado e inspeccione el bastidor de la máquina. Asegúrese de que la etiqueta de estado “LIMPIO” esté colocada en la unidad antes de comenzar cualquier trabajo.
5.2 Rellena el registro de uso del equipo. Anota tu nombre, el código del producto, la fecha y la hora exacta a la que comenzó el turno.
5.3 Retira la etiqueta de estado “LIMPIO” y coloca en su lugar la etiqueta de estado “EN PROCESO”.
5.4 Solicita una autorización de línea al departamento de Control de Calidad en Proceso (IPQA). No continúes hasta que hayas recibido una autorización firmada y fechada.
5.5 Requisitos de seguridad:
5.5.1 Muchos productos líquidos contienen alcoholes, aceites esenciales o disolventes volátiles. Mantén todas las fuentes de ignición, como mecheros, teléfonos móviles y herramientas que puedan producir chispas, alejadas de la zona de llenado.
5.5.2 Los suelos resbaladizos suponen un riesgo importante en las zonas donde se utilizan máquinas de llenado de líquidos. Limpia cualquier derrame en cuanto se produzca y coloca la señal amarilla de «suelo mojado» hasta que la zona se seque.
5.5.3 No presurices el depósito del producto por encima del límite nominal indicado en la placa de características del depósito. Una sobrepresión puede provocar la rotura de un racor y la salida del producto a gran presión.
5.5.4 Mantén las tuberías de retorno del CIP despejadas en todo momento. Una tubería de retorno obstruida puede provocar un aumento de la presión durante el ciclo de limpieza y dañar el depósito.
5.5.5 No introduzcas nunca la mano en los cabezales de llenado mientras los pistones o las bombas estén en movimiento. La fuerza de empuje que ejerce cada pistón puede pellizcar o aplastar un dedo sin previo aviso.
5.5.6 Utiliza guantes resistentes a productos químicos y un delantal protector contra salpicaduras cuando manipules concentrados de productos o productos de limpieza. En caso de contacto con la piel, enjuaga la zona afectada con agua corriente durante al menos 15 minutos y acude al puesto de primeros auxilios.
5.5.7 Levanta los bidones pesados con una carretilla o con la ayuda de otra persona. Un bidón lleno de 200 litros puede pesar más de 200 kg y provocar una lesión de espalda si se manipula sin ayuda.
5.5.8 El EPI estándar para esta máquina incluye una bata de laboratorio, guantes de nitrilo, gafas de seguridad, calzado cerrado y una redecilla para el pelo. Utiliza además una pantalla facial cuando trabajes con productos calientes o cáusticos.
5.5.9 Realiza cada semana la siguiente auditoría del circuito de seguridad y documenta los resultados:
5.5.9.1 Desconecte la máquina mediante el interruptor general y compruebe que se apagan todas las luces indicadoras de tensión.
5.5.9.2 Accione el pulsador de parada de emergencia. Las bombas, el accionamiento y la cinta transportadora deben detenerse todos a la vez.
5.5.9.3 Abre cada puerta de protección por turnos. La máquina debería pasar a un estado de espera seguro cada vez.
5.5.9.4 Comprueba la sonda de nivel bajo del depósito del producto extrayendo un poco de líquido. La línea debe detenerse cuando la sonda quede en seco.
5.5.9.5 Firmar el registro de auditoría de seguridad tras cada revisión semanal.
5.6 Selección de la tecnología de llenado:
5.6.1 Llenado volumétrico por pistón:
5.6.1.1 La máquina de llenado por pistón aspira un volumen fijo en cada carrera. Este método es adecuado para líquidos fluidos y productos de viscosidad media de hasta 5.000 cPs.
5.6.1.2 Ajusta la longitud de la carrera con el dial de ajuste. Una vuelta completa suele modificar la dosis en 1 ml, así que mueve el dial poco a poco.
5.6.1.3 Las dosificadoras de pistón proporcionan dosis muy repetibles, con una variación inferior a 0,51 TP3T entre frascos. Seleccione este modo para suspensiones orales, jarabes y jarabes para la tos.
5.6.2 Llenado con bomba peristáltica:
5.6.2.1 La bomba peristáltica utiliza rodillos para comprimir un tubo de silicona. El producto solo entra en contacto con el tubo, no con la propia bomba.
5.6.2.2 Selecciona este modo para productos estériles, lotes pequeños o cualquier producto que no deba entrar en contacto con piezas metálicas.
5.6.2.3 Sustituye el tubo de silicona en los intervalos indicados en la tabla de mantenimiento preventivo. Un tubo estirado provoca llenados inexactos.
5.6.3 Llenado por gravedad y por presión-tiempo:
5.6.3.1 Las llenadoras por gravedad funcionan gracias a la presión de altura generada por un depósito situado por encima de los cabezales de llenado. Este método es adecuado para líquidos de consistencia similar al agua que tienden a hacer espuma con facilidad.
5.6.3.2 El volumen de llenado se controla mediante una válvula temporizada, en lugar de mediante una carrera dosificada. La válvula se abre durante un tiempo predeterminado para liberar la dosis.
5.6.3.3 Mantén constante el nivel del depósito durante el proceso. Si el nivel desciende, la presión de impulsión disminuye y el volumen de llenado se reduce botella a botella.
5.6.4 Llenado del caudalímetro:
5.6.4.1 El sistema de llenado con caudalímetro utiliza un sensor de caudal másico o magnético en cada línea de llenado. El sensor mide el volumen exacto que pasa por la boquilla.
5.6.4.2 Este modo ofrece la máxima precisión y se ajusta automáticamente cuando varía la densidad del producto. Seleccione este modo para productos de alto valor o para llenados regulados.
5.6.4.3 Calibre cada sensor de caudal al inicio de cada lote. Para la mayoría de los productos basta con una calibración de dos puntos en 10% y 90% de la escala completa.
5.7 Depósito de producto y sistema de alimentación:
5.7.1 El depósito del producto es un recipiente de acero inoxidable con camisa, montado sobre células de carga. Las células de carga proporcionan una lectura en tiempo real del peso del producto almacenado.
5.7.2 Conecta la tubería de alimentación del producto al orificio de entrada situado en la parte superior del depósito. Aprieta primero la abrazadera Tri-Clamp a mano y, a continuación, termina de apretarla con una llave, respetando el par de apriete indicado en la etiqueta.
5.7.3 Ajuste la temperatura de la camisa del depósito según lo requiera su producto. Los siropes calientes necesitan que la camisa esté a una temperatura de entre 40 y 50 °C para mantener baja la viscosidad durante el llenado.
5.7.4 Ponga en marcha el agitador del depósito a baja velocidad. Aumente gradualmente la velocidad hasta alcanzar el valor indicado en el registro del lote. Un aumento rápido de la velocidad puede provocar salpicaduras de producto sobre la tapa del depósito.
5.7.5 Comprueba que las sondas de nivel bajo y de nivel alto estén activas. La máquina detendrá el llenado si alguna de las sondas pierde contacto con el producto.
5.7.6 Comprueba si hay fugas en la junta de la bomba de transferencia del producto. Si la carcasa de la junta está mojada, significa que la junta mecánica está desgastada y hay que sustituirla.
5.7.7 Purgue todo el aire de las tuberías de alimentación antes del primer llenado. Las bolsas de aire en la tubería provocan llenados incompletos y la formación de burbujas en el producto final.
5.8 Control de boquillas y goteo:
5.8.1 Las boquillas de llenado constituyen la última etapa antes de que el producto entre en el envase. Cada boquilla debe adaptarse a la viscosidad del producto y al tamaño de la boca del envase.
5.8.2 Coloque el cabezal de la boquilla sumergible para productos espumosos. La boquilla se sumerge por debajo de la superficie del líquido durante el llenado, de modo que el producto se vierte sin salpicaduras ni espuma.
5.8.3 Ajusta la velocidad de inmersión para que coincida con la velocidad de llenado. Una inmersión lenta provoca un desbordamiento. Una inmersión rápida genera burbujas en la superficie del producto.
5.8.4 Comprueba que la válvula antigoteo se cierre completamente al final de cada ciclo. Una válvula con fugas provoca que el producto gotee entre un llenado y otro y contamine el exterior de la botella.
5.8.5 Revisa la punta de cada boquilla para comprobar si hay restos de producto acumulados al comienzo de cada turno. Los residuos secos pueden obstruir el conducto de flujo y provocar un llenado insuficiente.
5.8.6 Cambia los juegos de boquillas cada vez que cambies el tamaño del envase. Si utilizas una boquilla pequeña en una botella de boca ancha, se producirán salpicaduras en la pared interior.
5.9 Cambio de producto:
5.9.1 El cambio de producto requiere una limpieza completa de todas las piezas en contacto. Si se omite algún paso, se corre el riesgo de que se produzca una contaminación cruzada entre productos.
5.9.2 Vacíe todo el producto restante del depósito a través de la salida inferior. Recoja cualquier producto recuperable en un recipiente etiquetado para su revisión por parte del departamento de control de calidad.
5.9.3 Enjuaga el depósito, los conductos de alimentación y las boquillas con agua purificada durante tres minutos. El agua de enjuague debe salir clara por el punto de desagüe.
5.9.4 Active el ciclo CIP desde el panel de control principal. El ciclo incluirá un lavado con sosa cáustica caliente, un aclarado, un lavado con ácido, un aclarado y un aclarado final con agua para inyección.
5.9.5 Comprueba el valor de conductividad del agua del enjuague final. Un valor inferior a 1,3 microsiemens por cm confirma que los productos de limpieza se han eliminado correctamente.
5.9.6 Realizar un frotis de una muestra de tres superficies de contacto tras el ciclo de CIP. Enviar los frotis al departamento de microbiología para realizar análisis de carga microbiana.
5.9.7 Sustituya el juego de boquillas, los tubos y las juntas si así lo indica la matriz de sustitución. Algunos productos necesitan piezas de contacto nuevas incluso después de una limpieza completa.
5.9.8 No se debe cargar el nuevo producto hasta que el departamento de control de calidad autorice el uso de la máquina. La autorización se concede tras obtener resultados satisfactorios en la prueba con hisopo y en el control de conductividad del enjuague.
5.10 Navegación por la interfaz hombre-máquina (HMI):
5.10.1 La interfaz hombre-máquina utiliza una pantalla táctil en color de 15 pulgadas instalada a la altura del operario. La pantalla se conecta al PLC mediante un cable de fibra óptica para permitir una rápida transferencia de datos.
5.10.2 Encienda la interfaz con el botón de activación secundario una vez que se haya encendido el panel principal. La secuencia de arranque dura unos 60 segundos.
5.10.3 Inicia sesión con tu nombre de usuario y contraseña únicos. El sistema asigna derechos de acceso en función de tu rol: operador, técnico, supervisor o ingeniero.
5.10.4 La pantalla de inicio muestra cinco iconos: «Configuración de lotes», «Control de llenado», «CIP/SIP», «Tendencias de datos» y «Registro de auditoría». Toca cualquiera de los iconos para acceder a esa sección.
5.10.4.1 Configuración del lote: contiene el código del producto, el número de lote, el volumen objetivo y la velocidad de la línea para la tirada actual.
5.10.4.2 Control de relleno: muestra el estado de relleno en tiempo real de cada cabezal, junto con los controles de pausa, reanudación y cancelación.
5.10.4.3 CIP/SIP: ejecuta y supervisa los ciclos automatizados de limpieza y vaporización entre lotes.
5.10.4.4 Tendencia de los datos: representa gráficamente el volumen de llenado, la temperatura y el nivel del depósito durante las últimas 24 horas.
5.10.4.5 Registro de auditoría: muestra un registro a prueba de manipulaciones de todas las acciones del operador, los cambios en los parámetros y los eventos de fallo.
5.10.5 La barra de alarma situada en la parte superior de la pantalla se ilumina en color ámbar en caso de advertencias y en rojo en caso de fallos críticos. Soluciona las alarmas rojas antes de continuar con el proceso.
5.10.6 Cierra la sesión en la IHM al finalizar tu turno. La pantalla se bloqueará en un plazo de 60 segundos si no se detecta ninguna actividad.
5.11 Serie de producción:
5.11.1 Comprueba que el nivel del depósito, la temperatura de la camisa y la velocidad del agitador aparezcan en verde en la pantalla de configuración del lote.
5.11.2 Realiza cinco llenados de prueba en modo manual en vasos de precipitados etiquetados. Pesa cada vaso de precipitados en una balanza calibrada y compara el resultado con el valor de referencia.
5.11.3 Ajusta el parámetro de llenado en la interfaz hombre-máquina (HMI) si el peso medio se sale de la tolerancia de ±1%. Vuelve a realizar la prueba hasta que las cinco muestras se sitúen dentro de la tolerancia.
5.11.4 Cambia la máquina al modo automático una vez superadas las pruebas de llenado. Pulsa «Inicio» en la pantalla de control de llenado para iniciar el ciclo.
5.11.5 Observa los primeros 30 envases llenados en la salida. Comprueba en cada uno de ellos el nivel de llenado, la formación de burbujas y las marcas de goteo de la boquilla.
5.11.6 Tomar una muestra durante el proceso de cinco envases cada 30 minutos. Pesar cada muestra y anotar el resultado en el registro de producción del lote.
5.11.7 Vigila la pantalla «Tendencia de datos» para detectar cualquier variación en el volumen de llenado. Una disminución constante indica que un filtro se está obstruyendo o que una junta de la bomba se está desgastando.
5.11.8 Notifica inmediatamente al jefe de turno cualquier muestra que no cumpla con las especificaciones. No modifiques los parámetros de llenado durante el proceso sin la autorización del jefe de turno.
5.12 Rechazos y recuperación:
5.12.1 La máquina cuenta con dos estaciones de rechazo situadas a lo largo de la cinta transportadora de salida. Cada estación expulsa los envases que no superan una comprobación específica.
5.12.2 La primera estación utiliza una báscula de control. Cualquier envase que no se ajuste al límite de peso máximo o mínimo cae en la bandeja de rechazo.
5.12.3 La segunda estación utiliza una cámara de control de nivel de llenado. La cámara rechaza los envases que presenten burbujas de aire, espuma en la superficie o un menisco bajo.
5.12.4 Clasificar los envases rechazados en el plazo de una hora tras su fabricación:
5.12.4.1 Los envases con un nivel de llenado bajo pueden rellenarse manualmente y volver a incorporarse a la línea tras una nueva inspección.
5.12.4.2 Los recipientes con exceso de contenido deben vaciarse de nuevo en el depósito de recuperación para mezclarlos con el siguiente sublote.
5.12.4.3 Los envases con defectos visibles se apartan para que el departamento de control de calidad decida qué hacer con ellos.
5.12.5 Anota el número de rechazos por categoría en el registro de rechazos al finalizar el turno. Si se observa una tendencia al alza en los rechazos, se deberá investigar en un plazo de 24 horas.
5.13 Pasos para el apagado:
5.13.1 Pulsa «Stop» en la pantalla de control de llenado. Deja que todos los envases de la cinta transportadora salgan de la línea antes de pasar al siguiente paso.
5.13.2 Vacíe el producto restante del depósito en un bidón de recuperación etiquetado. Tape el bidón y envíelo a la zona de cuarentena.
5.13.3 Apaga el calentador de la camisa y deja que el depósito se enfríe hasta alcanzar la temperatura ambiente.
5.13.4 Enjuagar todas las líneas de producto con agua purificada durante dos minutos para eliminar los restos de producto.
5.13.5 Ponga la máquina en modo «Safe Hold» desde la interfaz hombre-máquina (HMI). Este modo despresuriza el sistema y coloca todos los pistones en su posición inicial.
5.13.6 Desconecta la alimentación principal en el seccionador y bloquea el acceso si la máquina va a permanecer inactiva durante la noche.
5.13.7 Fija el “PARA SER LIMPIADO” etiqueta de la máquina.
5.13.8 Limpiar la máquina de llenado de líquidos siguiendo el procedimiento operativo estándar (SOP) de limpieza establecido.
5.14 REGISTROS:
5.14.1 Registro de uso del equipo.
5.14.2 Registro de producción por lotes.
5.14.3 Registro de auditorías de seguridad.
5.14.4 Registro de rechazos.
5.14.5 Registro del ciclo CIP.
5.14.6 Registro de limpieza.
6.0 ABREVIATURAS:
6.1 Procedimiento operativo estándar: Procedimiento operativo estándar.
6.2 IPQA: Aseguramiento de Calidad en Proceso.
6.3 GARANTÍA DE CALIDAD: Seguro de calidad.
6.4 EPI: Equipo de protección personal.
6.5 CIP: Limpieza in situ.
6.6 SIP: Desinfección por vapor in situ.
6.7 Interfaz hombre-máquina (HMI): Interfaz hombre-máquina.
6.8 PLC: Controlador lógico programable.
6,9 cPs: Centipoise.