Turkish
 English
 Russian
 Spanish
 French
 German
 Japanese
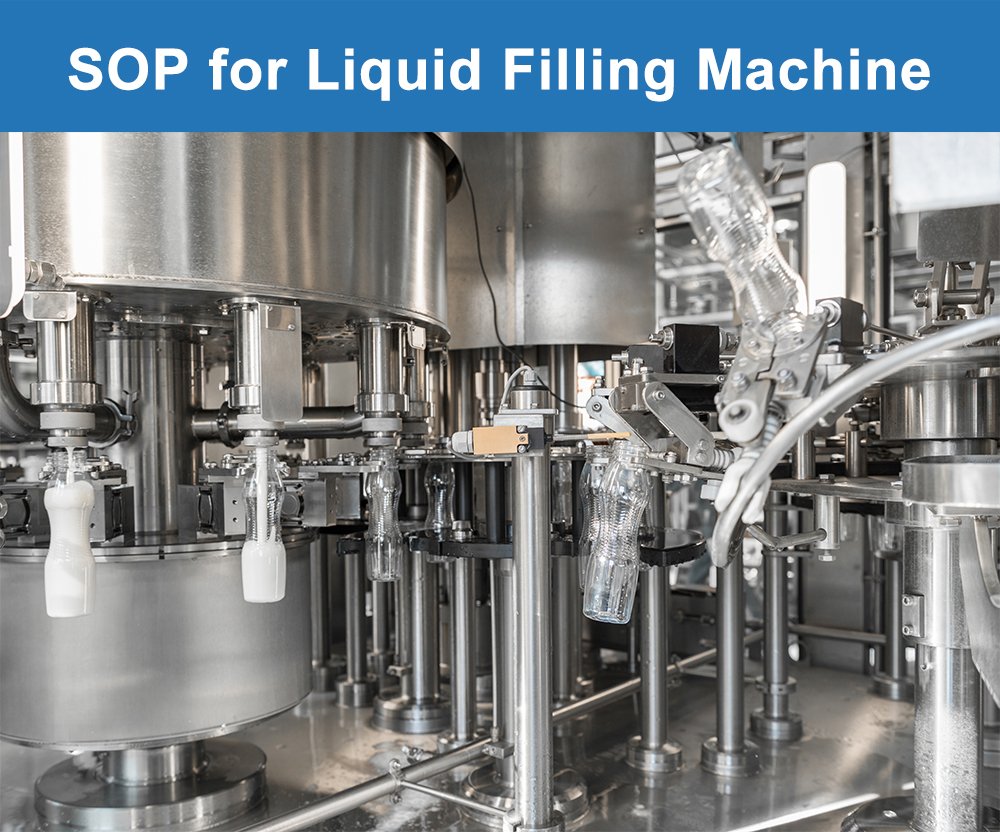
Sıvı Dolum Makinesinin Standart Çalışma Prosedürü.
1.0 AMAÇ:
Çeşitli viskozitelere sahip sıvı ürünlerin birincil ambalajlara hassas hacimsel dolumunda kullanılan Sıvı Dolum Makinesinin Çalışma Prosedürünü açıklamak.
2.0 KAPSAM:
Bu Prosedür, üretim departmanının sıvı bölümünde kurulu olan Sıvı Dolum Makinesinin Çalıştırma Prosedürü için geçerlidir.
3.0 SORUMLULUK:
Dolum Operatörü ve Üretim Teknisyeni
4.0 SORUMLULUK:
Üretim Müdürü.
5.0 İŞLEM:
5.1 Dolum alanını dolaşın ve makine gövdesini inceleyin. Herhangi bir çalışmaya başlamadan önce, “TEMİZLENDİ” durum etiketinin üniteye sabitlendiğinden emin olun.
5.2 Ekipman Kullanım Kayıt Defterini doldurun. Adınızı, ürün kodunu, tarihi ve vardiyanın başladığı tam saati kaydedin.
5.3 “TEMİZLENDİ” durum etiketini sökün ve yerine “İŞLEMDE” durum etiketini takın.
5.4 İşlem Aşamasındaki Kalite Güvencesi (IPQA) biriminden bir onay belgesi talep edin. Üzerinde imza ve tarih bulunan onay belgesi size ulaşana kadar işleme devam etmeyin.
5.5 Güvenlik Gereklilikleri:
5.5.1 Birçok sıvı ürün alkol, uçucu yağ veya uçucu çözücüler içerir. Çakmaklar, cep telefonları ve kıvılcım çıkaran aletler gibi tüm tutuşma kaynaklarını dolum alanından uzak tutun.
5.5.2 Sıvı dolum makinelerinin çevresinde kaygan zeminler ciddi bir tehlike oluşturur. Dökülen sıvıları hemen silin ve alan kuruyana kadar sarı renkli “zemin ıslak” uyarı levhasını kullanın.
5.5.3 Ürün tankını, tankın tip plakasında belirtilen nominal sınırın üzerine basınçlandırmayın. Aşırı basınç, bir bağlantı parçasının yırtılmasına ve ürünün yüksek basınçla püskürmesine neden olabilir.
5.5.4 CIP dönüş hatlarını her zaman açık tutun. Tıkanmış bir dönüş hattı, temizlik döngüsü sırasında basınç artışına neden olabilir ve tanka zarar verebilir.
5.5.5 Pistonlar veya pompalar çalışırken asla doldurma başlıklarının içine elinizi sokmayın. Her bir pistona etki eden tahrik kuvveti, hiçbir uyarı olmaksızın parmağınızı sıkıştırabilir veya ezebilir.
5.5.6 Ürün konsantrelerini veya temizlik maddelerini kullanırken kimyasallara dayanıklı eldivenler ve sıçrama önleyici önlük giyin. Ürünle cilt teması durumunda, etkilenen bölgeyi akan su altında en az 15 dakika boyunca yıkayın ve ilk yardım istasyonuna bildirin.
5.5.7 Ağır ürün varillerini bir el arabası veya ikinci bir kişinin yardımıyla kaldırın. Dolu bir 200 litrelik varil 200 kg’dan fazla ağırlığa sahip olabilir ve tek başına taşınması halinde sırt yaralanmalarına neden olabilir.
5.5.8 Bu makine için standart KKD, laboratuvar önlüğü, nitril eldivenler, koruyucu gözlük, kapalı ayakkabılar ve saç filtresinden oluşur. Sıcak veya aşındırıcı ürünlerle çalışırken yüz siperliği de takın.
5.5.9 Aşağıdaki güvenlik devresi denetimini her hafta gerçekleştirin ve sonuçlarını belgelendirin:
5.5.9.1 Ana kesiciyi kullanarak makineyi devre dışı bırakın ve tüm “çalışıyor” göstergelerinin söndüğünü kontrol edin.
5.5.9.2 Acil durdurma düğmesine basın. Pompalar, tahrik sistemi ve konveyör tek bir hareketle durmalıdır.
5.5.9.3 Her bir koruma kapısını sırayla açın. Makine her seferinde güvenli bekleme durumuna geçmelidir.
5.5.9.4 Ürün tankındaki düşük seviye probunu, bir miktar sıvı çekerek test edin. Prob kuruduğunda hat durmalıdır.
5.5.9.5 Her haftalık incelemenin ardından Güvenlik Denetim Kayıt Defteri’ni imzalayın.
5.6 Dolum Teknolojisi Seçimi:
5.6.1 Pistonlu Hacimsel Dolum:
5.6.1.1 Pistonlu doldurucu, her strokta sabit bir hacim çeker. Bu yöntem, ince sıvılar ve 5000 cPs’ye kadar olan orta viskoziteli ürünler için uygundur.
5.6.1.2 Ayar kadranından strok uzunluğunu ayarlayın. Bir tam tur genellikle dozu 1 mL değiştirir; bu nedenle kadranı küçük adımlarla çevirin.
5.6.1.3 Pistonlu doldurucular, şişeler arasında 0,5%’den az bir sapma ile son derece tekrarlanabilir dozlar sağlar. Oral süspansiyonlar, şuruplar ve öksürük karışımları için bu modu seçin.
5.6.2 Peristaltik Pompa ile Doldurma:
5.6.2.1 Peristaltik pompa, silikon tüpü sıkıştırmak için makaralar kullanır. Ürün, pompanın kendisiyle değil, yalnızca tüp ile temas eder.
5.6.2.2 Steril ürünler, küçük parti üretimleri veya metal parçalarla temas etmemesi gereken herhangi bir ürün için bu modu seçin.
5.6.2.3 Önleyici bakım çizelgesinde belirtilen aralıklarla silikon hortumu değiştirin. Gerilmiş bir hortum, dolumların hatalı olmasına neden olur.
5.6.3 Yerçekimi ve Basınç-Zamanlı Doldurma:
5.6.3.1 Yerçekimi dolum sistemleri, dolum başlıklarının üzerine monte edilmiş bir tanktan gelen basınca dayanır. Bu yöntem, kolayca köpüren, su gibi ince akışkanlar için uygundur.
5.6.3.2 Dolum hacmi, ölçülü strok yerine zaman ayarlı bir valf aracılığıyla kontrol edilir. Valf, dozu vermek üzere belirlenen bir süre boyunca açılır.
5.6.3.3 Çalışma sırasında tank seviyesini sabit tutun. Seviyenin düşmesi, basınç yüksekliğini azaltır ve şişe şişe dolum hacmini küçültür.
5.6.4 Akış Ölçer Doldurma:
5.6.4.1 Akış ölçerli doldurma sistemi, her bir doldurma hattında bir kütle veya manyetik akış sensörü kullanır. Sensör, nozülden geçen hacmi tam olarak ölçer.
5.6.4.2 Bu mod en yüksek doğruluğu sağlar ve ürün yoğunluğu değiştiğinde otomatik olarak ayarlanır. Yüksek değerli ürünler veya düzenlemelere tabi dolumlar için bu modu seçin.
5.6.4.3 Her partinin başlangıcında her bir akış sensörünü kalibre edin. Çoğu ürün için, tam ölçeğin 10% ve 90% noktalarında yapılan iki noktalı kalibrasyon yeterlidir.
5.7 Ürün Tankı ve Besleme Sistemi:
5.7.1 Ürün tankı, yük hücreleri üzerine monte edilmiş, ceketli bir paslanmaz çelik kaptır. Yük hücreleri, mevcut ürünün canlı ağırlığını gösterir.
5.7.2 Ürün besleme hattını tankın üst kısmındaki giriş bağlantı noktasına bağlayın. Tri-Clamp bağlantısını önce elle sıkın, ardından etiketinde belirtilen tork değerine göre bir anahtarla son sıkıştırmayı yapın.
5.7.3 Tank ceketinin sıcaklığını ürününüzün gerektirdiği şekilde ayarlayın. Sıcak şuruplarda, dolum sırasında viskozitenin düşük tutulması için ceket sıcaklığının 40 ila 50 °C arasında olması gerekir.
5.7.4 Tank karıştırıcısını düşük hızda çalıştırın. Hızı kademeli olarak parti kayıt belgesinde belirtilen değere yükseltin. Hızın aniden artırılması, ürünün tank kapağına sıçramasına neden olabilir.
5.7.5 Düşük seviye ve yüksek seviye sensörlerinin aktif olduğunu kontrol edin. Herhangi bir sensör ürünle teması keserse, makine doldurma işlemini duraklatacaktır.
5.7.6 Ürün transfer pompasının contasında sızıntı olup olmadığını kontrol edin. Contanın yuvasının ıslak olması, değiştirilmesi gereken aşınmış bir mekanik contaya işaret eder.
5.7.7 İlk dolumdan önce besleme hatlarındaki tüm havayı boşaltın. Hat içindeki hava cepleri, yetersiz doluma ve bitmiş üründe kabarcık oluşumuna neden olur.
5.8 Nozul ve Damlama Kontrolü:
5.8.1 Dolum nozulları, ürünün kaba girmesinden önceki son aşamadır. Her bir nozul, ürünün viskozitesine ve kabın ağız çapına uygun olmalıdır.
5.8.2 Köpüklü ürünler için daldırmalı nozul başlığını takın. Dolum sırasında nozul sıvı yüzeyinin altına dalar, böylece ürün sıçrama veya köpük oluşmadan dökülür.
5.8.3 Daldırma hızını dolum hızına uyacak şekilde ayarlayın. Yavaş daldırma, taşmaya neden olur. Hızlı daldırma ise ürün yüzeyinde kabarcıklar oluşmasına yol açar.
5.8.4 Her döngünün sonunda damlama önleyici valfin tamamen kapandığından emin olun. Sızıntı yapan bir valf, dolumlar arasında ürünün damlamasına ve şişenin dış kısmının kirlenmesine neden olur.
5.8.5 Her vardiya başlangıcında her bir nozul ucunda ürün birikimi olup olmadığını kontrol edin. Kurumuş kalıntılar akış yolunu tıkayabilir ve dolumun eksik kalmasına neden olabilir.
5.8.6 Kap boyutunu her değiştirdiğinizde nozul setini değiştirin. Geniş ağızlı bir şişede küçük bir nozul kullanmak, iç duvarda sıçrama izlerine neden olur.
5.9 Ürün Değişimi:
5.9.1 Ürün değişimi sırasında tüm temas eden parçaların tamamen temizlenmesi gerekir. Herhangi bir adımın atlanması, ürünler arasında çapraz bulaşma riskini doğurur.
5.9.2 Tankta kalan tüm ürünü alt çıkıştan boşaltın. Geri kazanılabilir ürünü, kalite güvencesi incelemesi için etiketli bir kapta toplayın.
5.9.3 Tankı, besleme hatlarını ve nozulları arıtılmış suyla üç dakika boyunca durulayın. Durulama suyu, tahliye noktasından berrak bir şekilde akmalıdır.
5.9.4 Ana kontrol panelinden CIP döngüsünü başlatın. Döngü, sıcak kostik yıkama, durulama, asit yıkama, durulama ve enjeksiyon suyu ile son durulama aşamalarını gerçekleştirecektir.
5.9.5 Son durulama suyunun iletkenlik değerini kontrol edin. Santimetre başına 1,3 mikrosiemens’in altındaki bir değer, temizlik maddelerinin yeterince uzaklaştırıldığını teyit eder.
5.9.6 CIP döngüsünün ardından üç temas yüzeyinden numune alın ve bu numuneleri mikrobiyoloji laboratuvarına biyoyük testi için gönderin.
5.9.7 Değişim matrisinde belirtiliyorsa, nozul setini, hortumları ve contaları değiştirin. Bazı ürünlerde, tam bir temizlikten sonra bile yeni temas parçaları gerekir.
5.9.8 Kalite Güvencesi (QA) birimi makineyi kullanıma uygun hale getirene kadar yeni ürünü yüklemeyin. Bu onay, swab testi ve durulama iletkenlik kontrolünden tatmin edici sonuçlar elde edildikten sonra verilir.
5.10 HMI Gezinme:
5.10.1 İnsan-Makine Arayüzü, operatör seviyesine monte edilmiş 15 inçlik bir renkli dokunmatik ekran kullanır. Ekran, hızlı veri aktarımı için fiber optik kablo aracılığıyla PLC’ye bağlanır.
5.10.2 Ana panel açıldıktan sonra, ikincil etkinleştirme düğmesiyle arayüzün gücünü açın. Başlatma işlemi yaklaşık 60 saniye sürer.
5.10.3 Kendinize özel kullanıcı kimliğiniz ve şifrenizle oturum açın. Sistem, rolünüze göre (Operatör, Teknisyen, Süpervizör veya Mühendis) erişim haklarını atar.
5.10.4 Ana ekranda beş kutucuk görüntülenir: Toplu Ayar, Dolum Kontrolü, CIP/SIP, Veri Eğilimi ve Denetim İzi. Herhangi bir kutucuğa dokunarak ilgili bölüme girebilirsiniz.
5.10.4.1 Parti Ayarları: Mevcut üretim için ürün kodunu, parti numarasını, hedef hacmi ve hat hızını içerir.
5.10.4.2 Dolum Kontrolü: Her bir kafanın anlık dolum durumunu, duraklatma, devam ettirme ve iptal etme kontrolleriyle birlikte gösterir.
5.10.4.3 CIP/SIP: Partiler arasında otomatik temizlik ve buhar döngülerini çalıştırır ve izler.
5.10.4.4 Veri Eğilimi: Son 24 saatteki dolum hacmi, sıcaklık ve tank seviyesini grafik olarak gösterir.
5.10.4.5 Denetim İzi: Tüm operatör eylemlerinin, parametre değişikliklerinin ve arıza olaylarının tahrif edilemez bir kaydını gösterir.
5.10.5 Ekranın üst kısmındaki alarm çubuğu, uyarılar için sarı, kritik arızalar için ise kırmızı renge döner. Çalışmaya devam etmeden önce kırmızı alarmları giderin.
5.10.6 Vardiyanızın sonunda HMI'dan çıkış yapın. Herhangi bir etkinlik algılanmazsa ekran 60 saniye içinde kilitlenecektir.
5.11 Üretim Serisi:
5.11.1 Toplu İşlem Ayarları ekranında tank seviyesinin, ceket sıcaklığının ve karıştırıcı hızının hepsinin yeşil renkte olduğunu doğrulayın.
5.11.2 Manuel modda, etiketlenmiş beherlere beş deneme dolumu gerçekleştirin. Her bir beheri kalibre edilmiş bir terazi üzerinde tartın ve hedef değerle karşılaştırın.
5.11.3 Ortalama ağırlık ±1% tolerans aralığının dışına çıkarsa, HMI üzerindeki dolum parametresini ayarlayın. Beş numunenin tamamı tolerans aralığı içine girene kadar testi tekrarlayın.
5.11.4 Test dolumları başarıyla tamamlandığında makineyi Otomatik moda geçirin. İşlemi başlatmak için Dolum Kontrol ekranındaki Başlat düğmesine dokunun.
5.11.5 Çıkış noktasında doldurulan ilk 30 kabı izleyin. Her birini dolum seviyesi, kabarcık oluşumu ve nozul damlama izleri açısından inceleyin.
5.11.6 Her 30 dakikada bir, üretim sürecindeki beş kaplık bir numune alın. Her numuneyi tartın ve sonucu Parti Üretim Kaydı’na kaydedin.
5.11.7 Dolum hacminde herhangi bir sapma olup olmadığını görmek için Veri Eğilimi ekranını izleyin. Sürekli bir düşüş, filtrenin tıkanmakta olduğunu veya pompa contasının aşınmakta olduğunu gösterir.
5.11.8 Spesifikasyonlara uymayan herhangi bir numuneyi derhal vardiya amirine bildirin. Amirinizin onayı olmadan üretim sırasında dolum parametrelerini değiştirmeyin.
5.12 Reddedilenler ve Geri Kazanım:
5.12.1 Makine, çıkış konveyörü boyunca iki adet eleme istasyonuna sahiptir. Her istasyon, belirli bir kontrolden geçemeyen kapları dışarı itmektedir.
5.12.2 İlk istasyonda bir kontrol tartısı kullanılmaktadır. Üst veya alt ağırlık sınırının dışında kalan herhangi bir kap, reddetme tepsisine düşer.
5.12.3 İkinci istasyonda dolum seviyesi kamerası kullanılmaktadır. Kamera, hava kabarcıkları, köpük tabakası veya düşük menisküs bulunan kapları eler.
5.12.4 Reddedilen kapları üretimden sonraki bir saat içinde ayırın:
5.12.4.1 Dolgusu yetersiz olan kaplar elle doldurulabilir ve yeniden denetlendikten sonra üretim hattına geri gönderilebilir.
5.12.4.2 Aşırı doldurulmuş kaplar, bir sonraki alt partiye karıştırılmak üzere geri kazanım tankına boşaltılmalıdır.
5.12.4.3 Görsel olarak kusurlu kaplar, kalite güvencesi birimi tarafından değerlendirilmek üzere bir kenara ayrılır.
5.12.5 Vardiya sonunda Reddetme Günlüğüne kategoriye göre reddetme sayısını kaydedin. Reddetme sayısında artış eğilimi görülmesi durumunda, 24 saat içinde durumun araştırılması gerekir.
5.13 Kapatma Adımları:
5.13.1 Doldurma Kontrol ekranındaki “Dur” düğmesine basın. Bir sonraki adıma geçmeden önce konveyör üzerindeki tüm kapların hattı tamamen terk etmesini bekleyin.
5.13.2 Tankta kalan ürünü, etiketlenmiş bir geri kazanım variline boşaltın. Varili kapatın ve karantina alanına gönderin.
5.13.3 Ceket ısıtıcısını kapatın ve tankın oda sıcaklığına soğumasını bekleyin.
5.13.4 Artık ürünü temizlemek için tüm ürün hatlarını iki dakika boyunca arıtılmış suyla yıkayın.
5.13.5 Makineyi HMI üzerinden Güvenli Bekleme moduna geçirin. Bu modda sistemdeki basınç boşaltılır ve tüm pistonlar başlangıç konumuna getirilir.
5.13.6 Makine gece boyunca çalışmayacaksa, ana şalterden ana gücü kapatın ve kilitleyin.
5.13.7 Şunu takın: “TEMİZLENECEK” makinedeki etiket.
5.13.8 Sıvı Dolum Makinesini, belirlenen temizlik SOP’sine uygun olarak temizleyin.
5.14 KAYITLAR:
5.14.1 Ekipman Kullanım Kaydı.
5.14.2 Seri Üretim Kaydı.
5.14.3 Güvenlik Denetim Kaydı.
5.14.4 Reddedilenler Günlüğü.
5.14.5 CIP Döngüsü Kaydı.
5.14.6 Temizlik Kaydı.
6.0 KISALTMALAR:
6.1 Standart İşlem Prosedürü (SOP): Standart İşletme Prosedürü.
6.2 IPQA: Süreç İçi Kalite Güvencesi.
6.3 QA: Kalite Güvencesi.
6.4 Kişisel Koruyucu Ekipman (PPE): Kişisel Koruyucu Ekipman.
6.5 CIP: Yerinde Temizleme.
6.6 SIP: Yerinde Buharla Sterilizasyon.
6.7 HMI: İnsan Makine Arayüzü.
6.8 PLC: Programlanabilir Mantık Denetleyicisi.
6,9 cPs: Sentipoise.