 Japanese
 English
 Russian
 Turkish
 Spanish
 French
 German

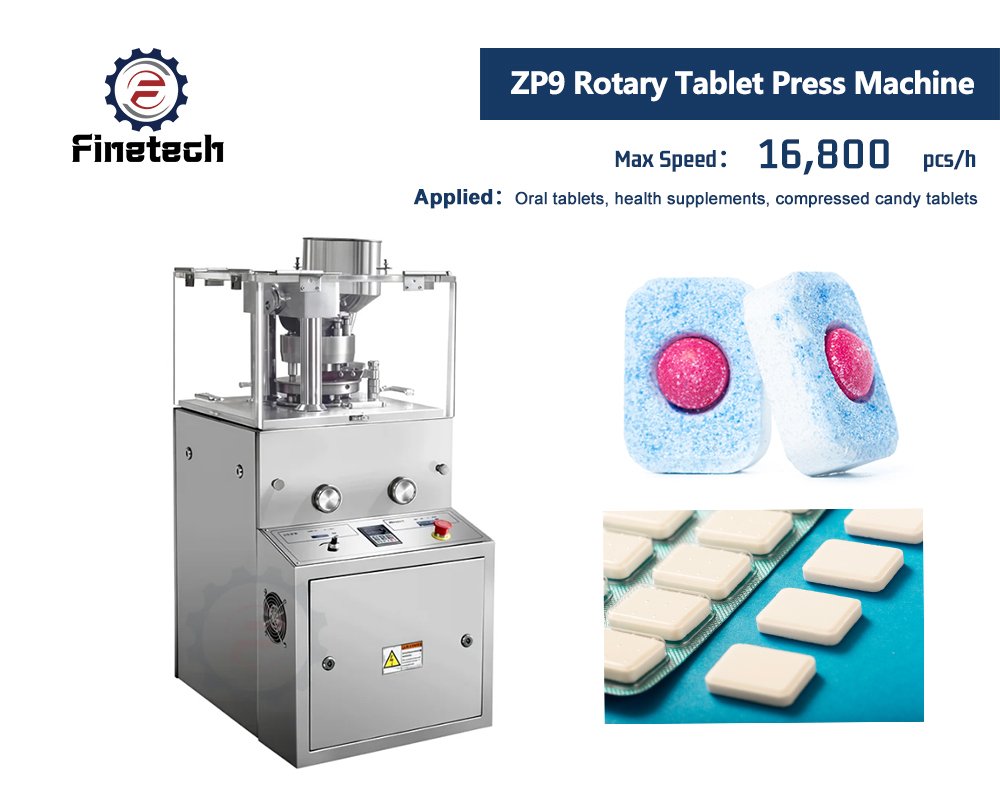
錠剤・タブレット製造用ロータリー式錠剤プレス機
Finetechは、製薬、ニュートラシューティカル、食品、化学製品の製造向けに、回転式錠剤プレス機を提供しています。お客様の製剤、錠剤形状、金型規格、目標速度、および利用可能なユーティリティに合わせてプレス機を選定いたします。コンパクトな回転式装置から両面式高速システムまで、幅広いオプションをご用意しています。 当社のチームは、試験運転、試運転、金型調整、および長期的な運用をサポートいたします。.
ロータリー式錠剤プレス機とは何ですか?
ロータリー式錠剤プレス機は、圧縮を行います 粉末または顆粒を錠剤に成形する 連続回転するタレットを介して行われます。複数のパンチ・ダイステーションが、1回転ごとに錠剤の充填、計量、圧縮、排出を行います。オペレーターは、所定の重量、厚さ、硬度に合わせて、充填深度や圧縮力を調整することができます。この連続プロセスにより、生産規模での安定した生産が可能となります。.
主なメリット
一貫した錠剤の品質
充填と圧縮を厳密に制御することで、錠剤の重量、厚さ、硬度を安定させることができます。設定値が安定しているため、製造工程中の検査管理が容易になります。.
スケーラブルな生産量
複数の成形ステーションが、ターレットが1回転するごとに錠剤を製造します。購入者は、試験生産、通常のバッチ生産、あるいは大量生産のニーズに合わせて、適切なプレス機を選択することができます。.
柔軟な製品開発
交換可能なパンチとダイスにより、さまざまな錠剤のサイズ、形状、ロゴ、分割線に対応できます。工具の交換を事前に計画することで、1台のプレス機で複数の製品を処理できるようになります。.
ファインテックを選ぶ理由
信頼性の高い錠剤圧縮のための実践的なサポート
錠剤の圧縮には、プレス速度以外の要素も影響します。ファインテックでは、粉末の流動性、錠剤の形状、目標硬度、金型の選定、バッチサイズ、および洗浄要件などを総合的に検討します。その上で、最適なタレット、フィーダー、および制御構成をご提案いたします。この用途主導のプロセスにより、設備がお客様の工場に納入された後の、不必要な変更を最小限に抑えることができます。.
フィネテックを選ぶ理由:
- 製剤および錠剤プロファイルに基づく申請審査
- 承認済み製品設計用の特注パンチおよびダイス
- 実用的な範囲で、代表的な材料を用いた工場試験を行う
- 設置、試運転、およびオペレーター向けガイダンス
- 継続的な部品供給およびトラブルシューティングのサポート
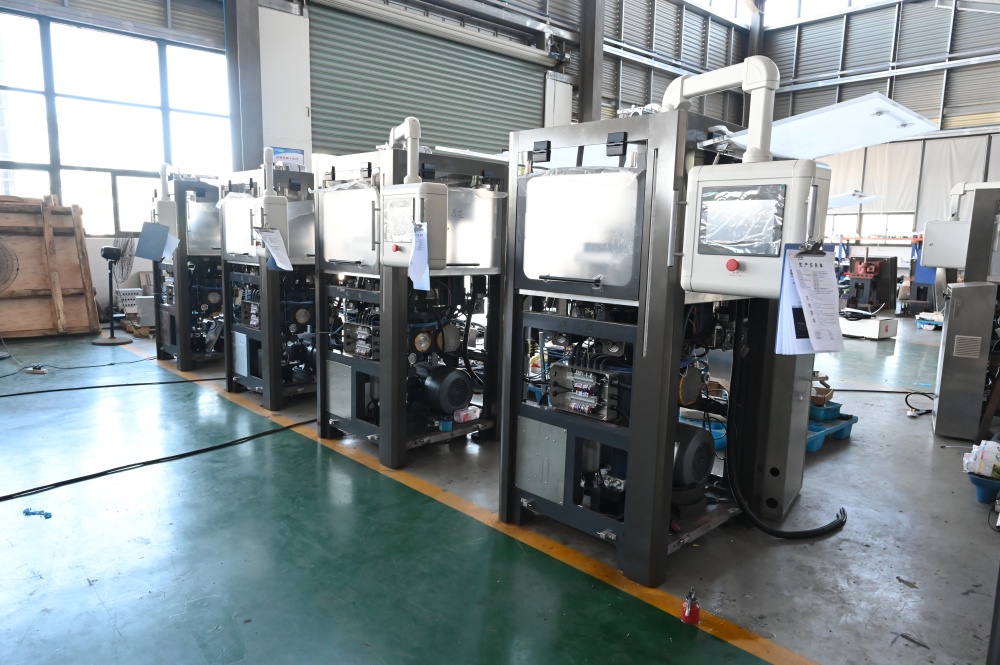
各種ロータリー式錠剤プレス機
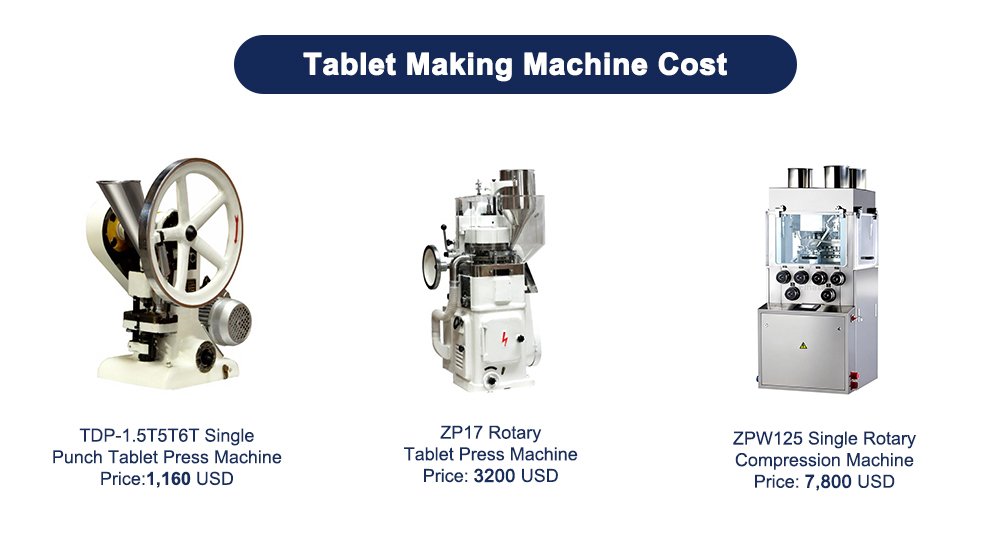
以下から選択してください コンパクトな片面ロータリープレス、両面プレス、高速圧縮システム、および特殊プレス 大型または発泡性錠剤用。利用可能な金型規格およびステーション数は、開発、中規模製造、および連続的な高生産量の作業に対応しています。適切な設計は、錠剤の寸法、製剤の挙動、洗浄要件、およびそのプレス機で製造を予定している製品数によって異なります。.
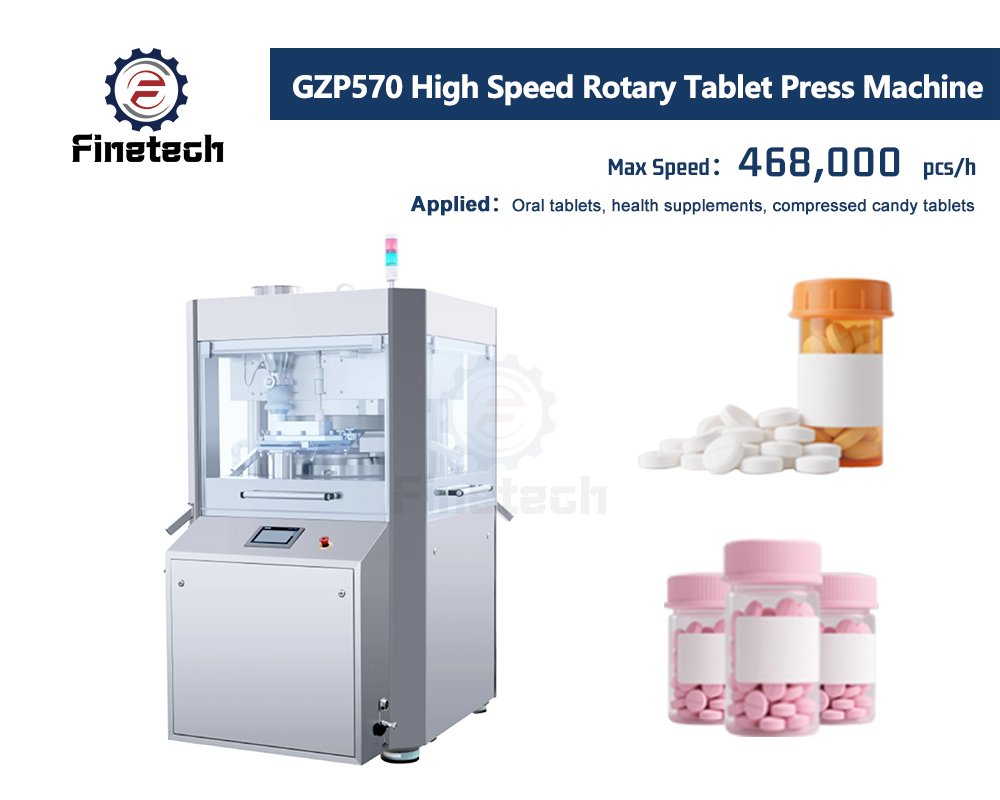
GZP570-41/51/61/65 高速ロータリー式錠剤プレス機
駅数: 41から64
ツール標準: D、B、BB、BBS
最大主圧力(KN): 100
最大錠剤直径(mm): 不規則の場合は25対13、規則の場合は25対11
単層錠剤の最大生産能力(個/時間): 393600から624000
モーター出力(Kw): 7.5
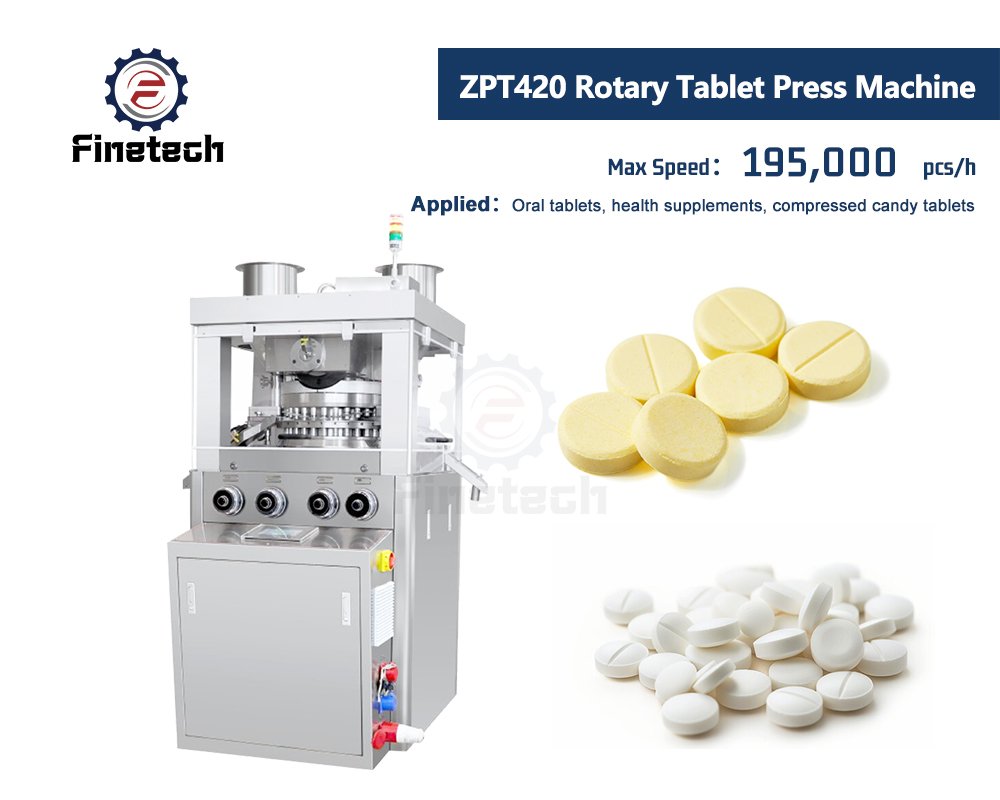
ZP420-29/35/39/41 ロータリー式錠剤プレス機
駅数: 29から41
ツール標準: D、B、BB、BBS
最大主圧力(Kn): 100から120
最大錠剤直径(mm): 25対11
最大生産能力(個/時間): 139200から196800
モーター出力(Kw): 7.5
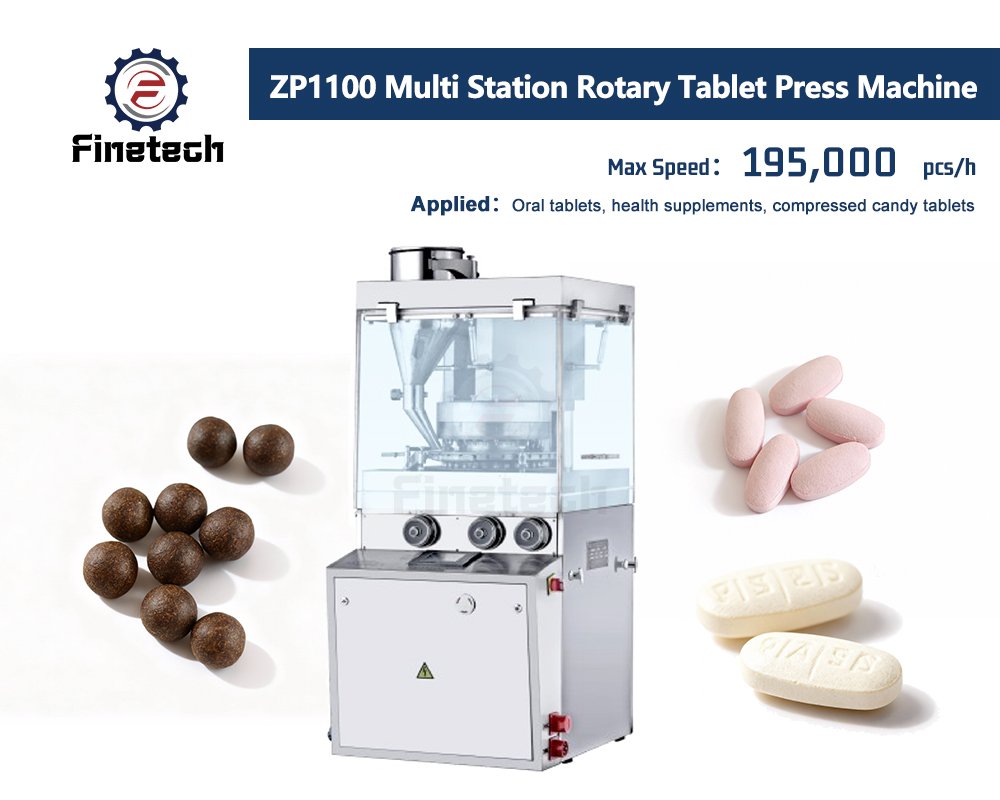
ZP1100-24/29/34/36/39/50 マルチステーションロータリータブレットプレス機
駅数: 24~39歳
ツール標準: D、B、ZP、BB、BBS
最大主圧力(Kn): 20
最大錠剤直径(mm): 不規則な錠剤の場合は25~13、規則的な錠剤の場合は25~11
最大生産能力(個/時間): 93600から152100
モーター出力(Kw): 4
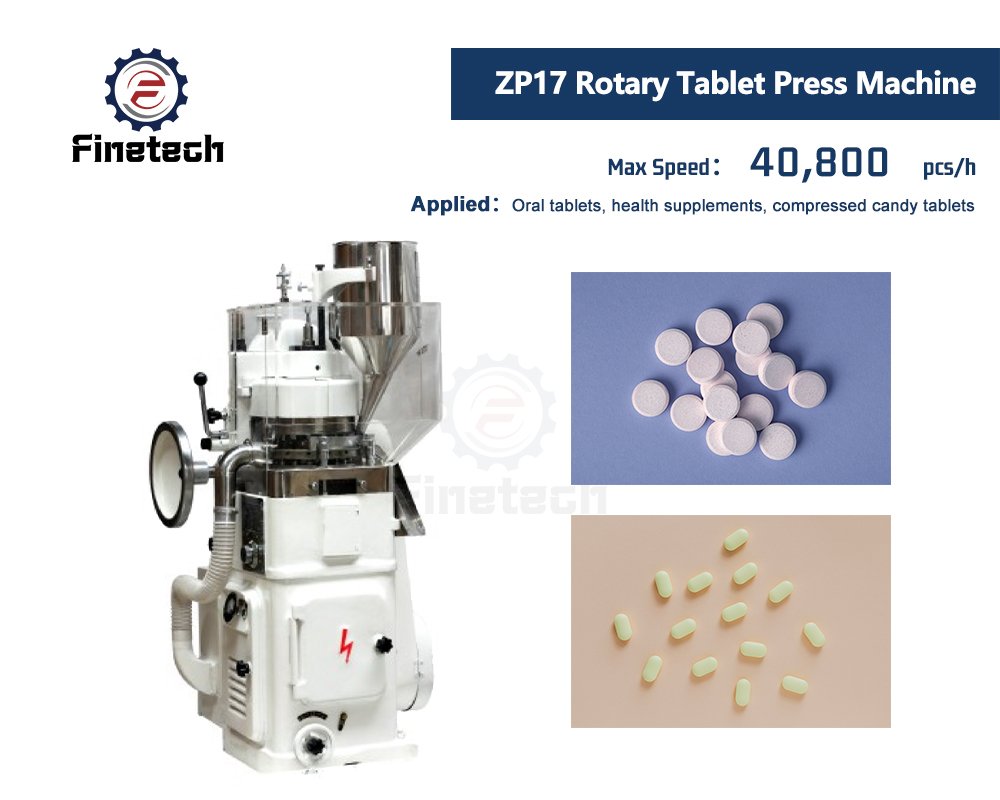
ZP17ロータリータブレットプレス機
駅数: 41から64
ツール標準: D、B、BB、BBS
最大主圧力(KN): 100
最大錠剤直径(mm): 不規則の場合は25対13、規則の場合は25対11
単層錠剤の最大生産能力(個/時間): 393600から624000
モーター出力(Kw): 7.5
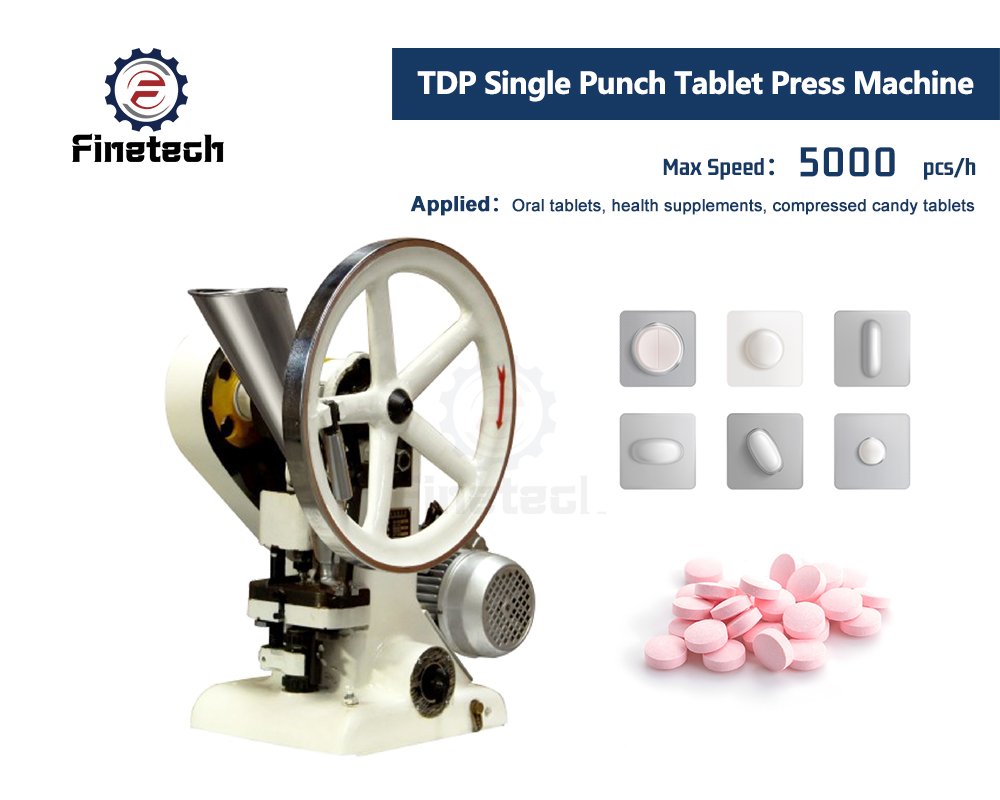
TDP 1.5T/5T/6T シングルパンチタブレットプレス機
最大主圧力(Kn): 15, 50, 60
最大錠剤直径(mm): 12, 20, 25
最大生産能力(個/時間): それぞれ6000、4500、3000
モーター出力(Kw): 0.37、0.75、1.1
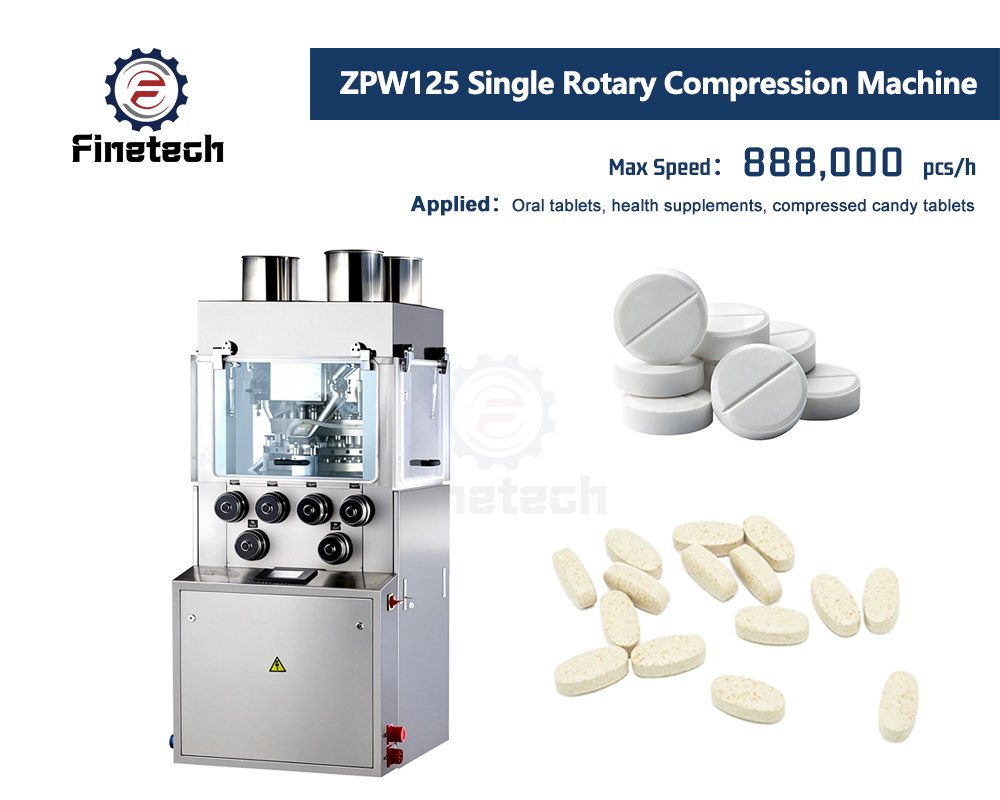
ZPW125 シングルロータリー圧縮機
駅数: 25から37
ツール標準: D、B、ZP、BB、BBS
最大主圧力(Kn): 80
最大錠剤直径(mm): 不規則な錠剤の場合は25~16、規則的な錠剤の場合は25~13
最大生産能力(個/時間): 30000から88800
モーター出力(Kw): 4
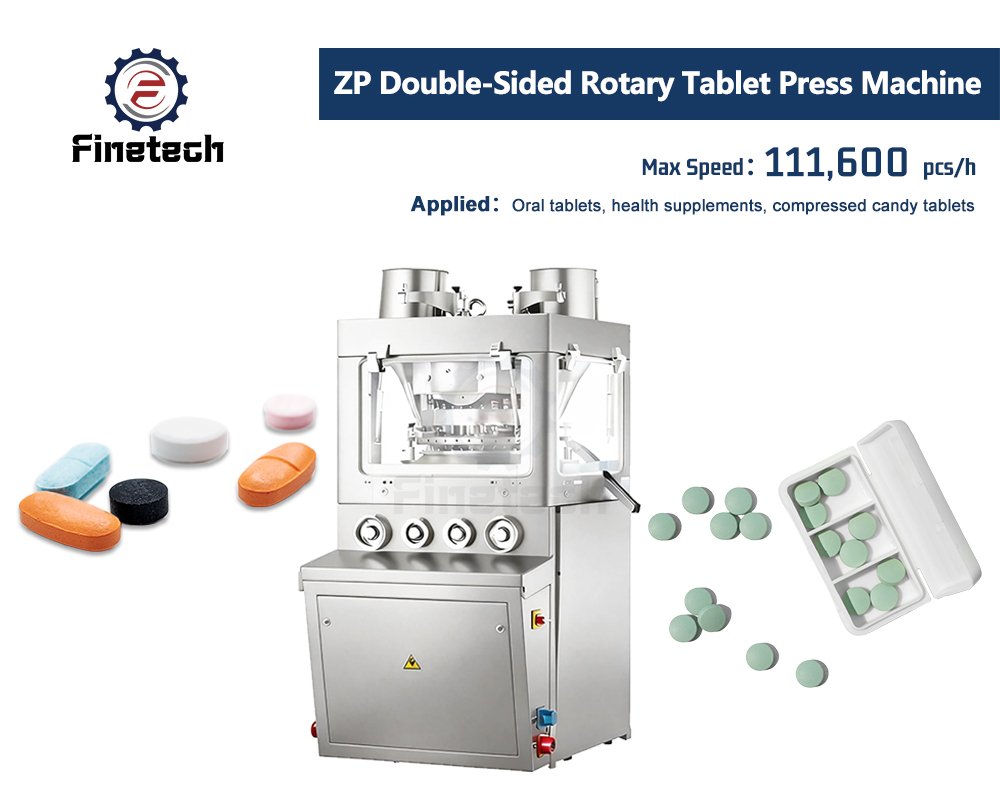
ZP31/29/27 両面ロータリー式錠剤プレス機
駅数: 27から31
ツール標準: D、B、ZP、BB、BBS
最大主圧力(Kn): 100
最大錠剤直径(mm): 25
最大生産能力(個/時間): 97200から111600
モーター出力(Kw): 5.5
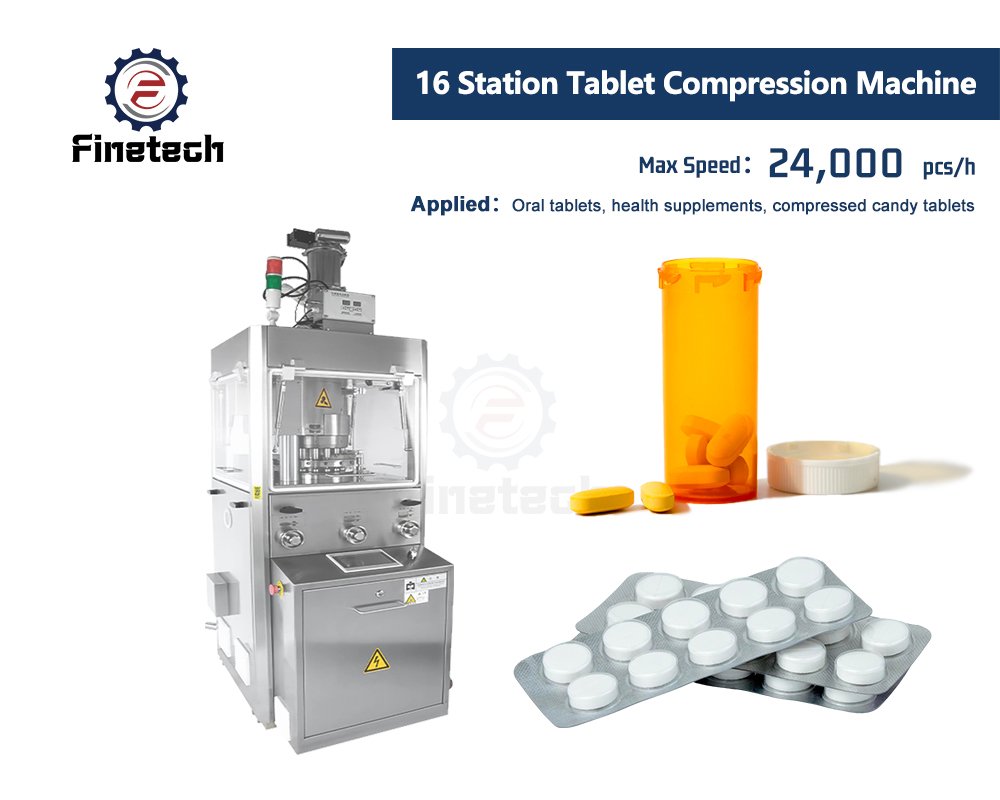
16ステーション錠剤圧縮機
駅数: 8~16歳
ツール標準: D、B、ZP、BB、BBS
最大主圧力(Kn): 80
最大錠剤直径(mm): 通常の錠剤の場合25~18錠
最大生産能力(個/時間): 14400から28800
モーター出力(Kw): 2.2KW/380V、50Hz
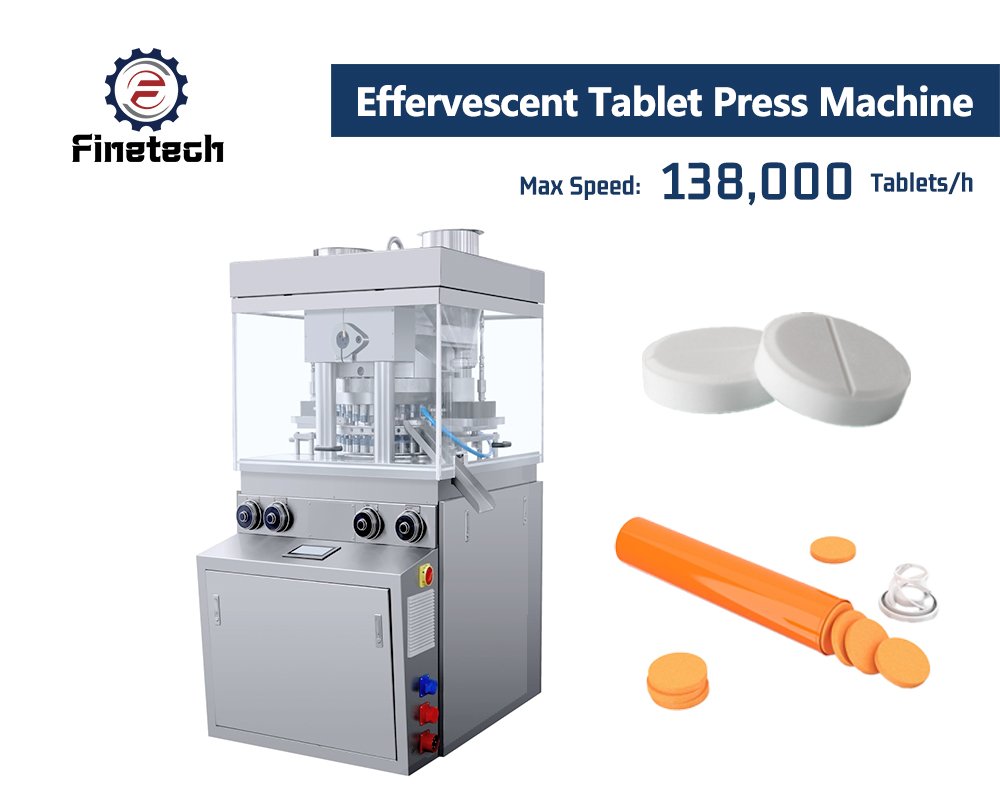
発泡錠プレス機
最大圧縮力: 100~120 KN。.
タブレットの最大直径: 24~35 mm。.
タブレットの最大厚さ: 6~12 mm。.
力: 5.5~7.5 kW。.
本体は全ステンレス鋼(SUS304)製で、GMPに準拠しています。.
適用分野・産業
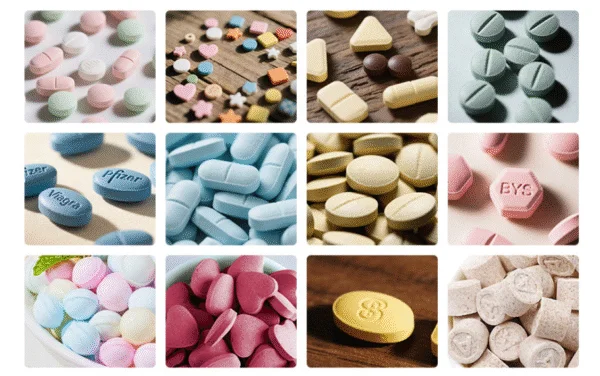
医薬品錠剤
適切な製造用金型を用いて、即放性、チュアブル、コアコーティング、徐放性、およびその他の固形製剤の錠剤を製造します。.

ニュートラシューティカル製品
ビタミン、ミネラル、植物ブレンド、栄養補助食品を、小売用または受託生産用のブランド錠剤に成形します。.
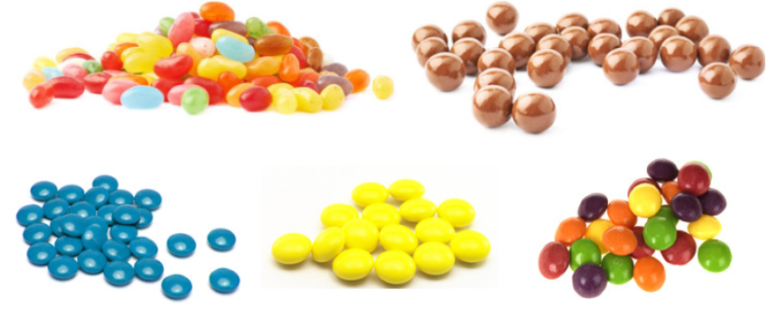
菓子用および工業用錠剤
適切な構成により、プレス成形キャンディ、洗浄タブレット、化粧品用パウダー、および特定の化学製品を製造することができます。.
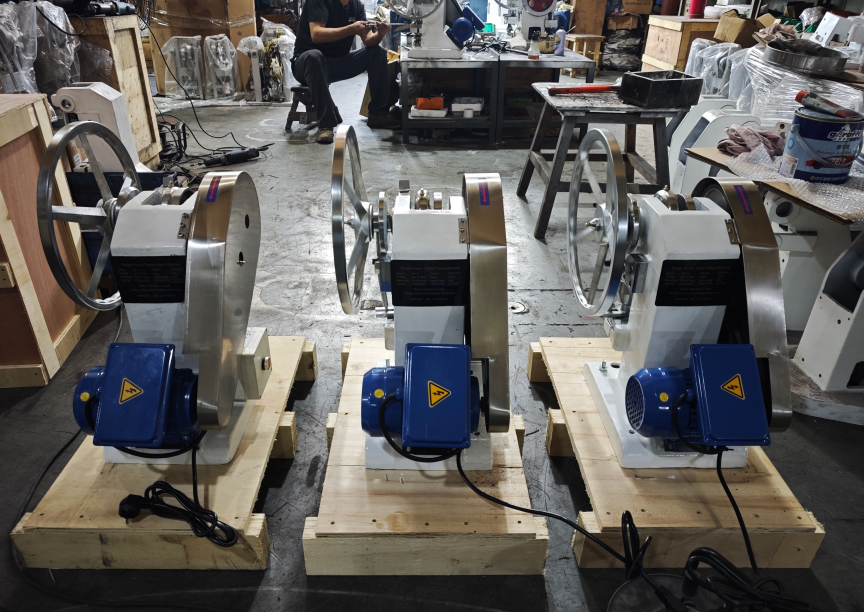
ロータリー式錠剤プレス機の製造工程をご覧になるには、以下をクリックしてください。.
プレイリスト
動画3本
主な特徴
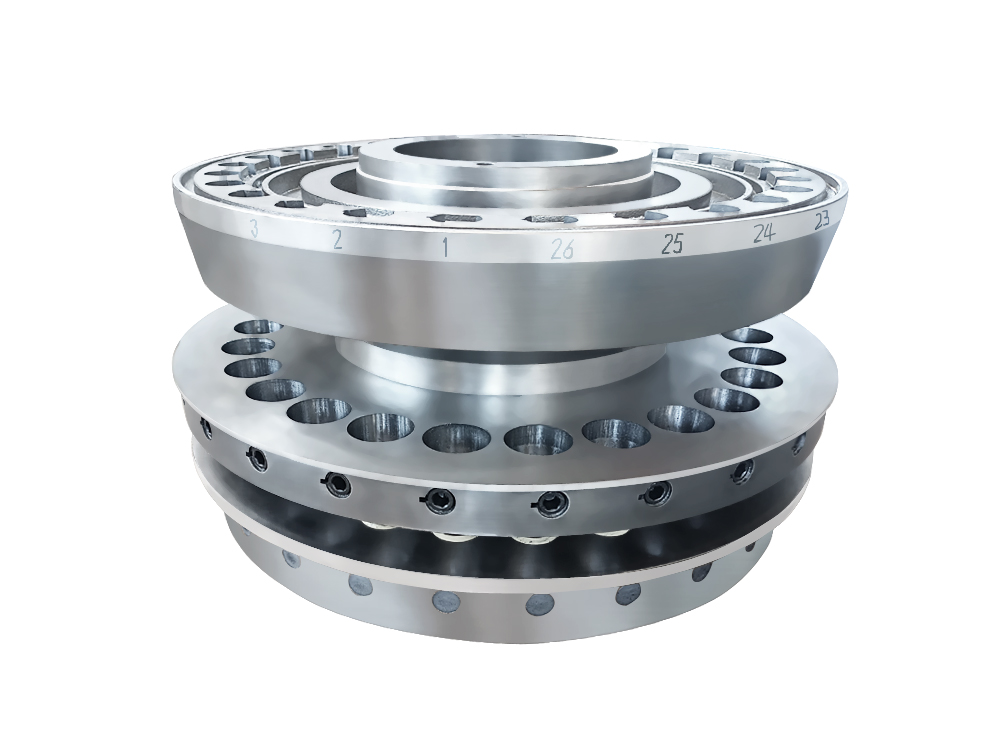
連続回転タレット
このタレットは、充填、圧縮、排出の各工程において、複数のパンチ・ダイステーションを搬送します。連続回転により、工程を断続的な動作に変えることなく、生産性を向上させます。.
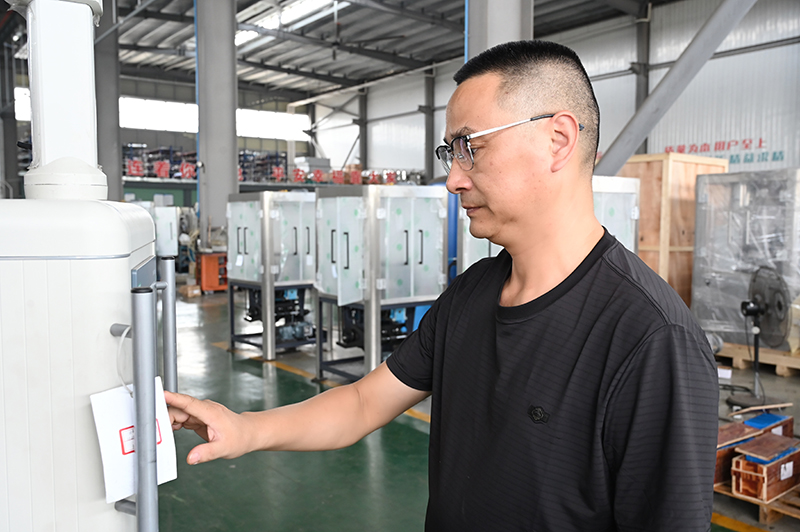
正確な充填深さの制御
下パンチの位置を調整することで、各ダイに保持される粉末の量を制御します。入念なセットアップにより、目標とする錠剤重量を維持し、バッチ処理中の不必要なばらつきを抑えることができます。.

予備圧縮と主圧縮
一部のモデルでは、最終的な力を加える前に予備圧縮を行い、閉じ込められた空気を除去します。オペレーターは、配合や必要な錠剤強度に応じて、両段階の圧縮条件を調整することができます。.
粉体供給のマッチング
重力式または強制式フィーダーは、材料をダイテーブル全体に供給します。フィーダーの選定にあたっては、粉末の流動性、かさ密度、生産速度、および過度の撹拌に対する感受性などを考慮する必要があります。.
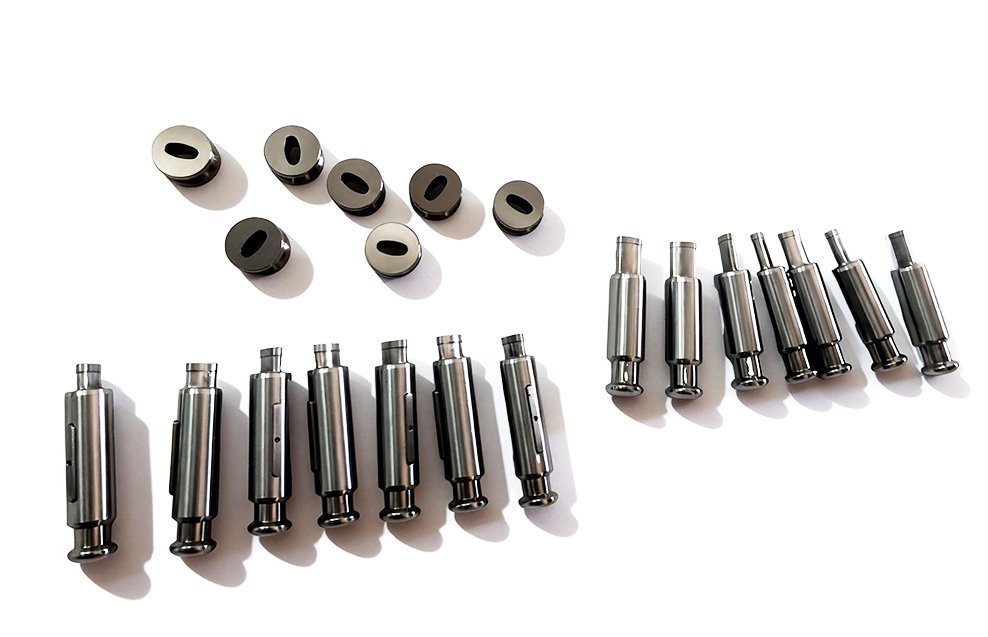
多彩な工具オプション
D、B、BB、BBS などの金型オプションにより、さまざまな錠剤の形状に対応しています。製品の仕様が許す限り、特注のパンチを使用してロゴ、折り目、または特殊な形状を加えることも可能です。.
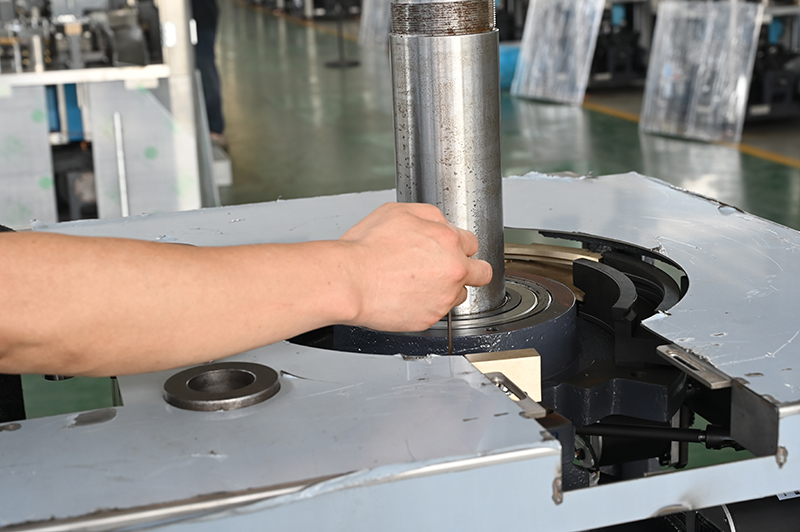
制御された噴射と離陸
下側のパンチが、成形された錠剤をダイから一つずつ持ち上げます。適切に調整された取り出しブレードが錠剤をスムーズに搬送し、錠剤の端の損傷や生産の詰まりを防ぐ役割を果たします。.
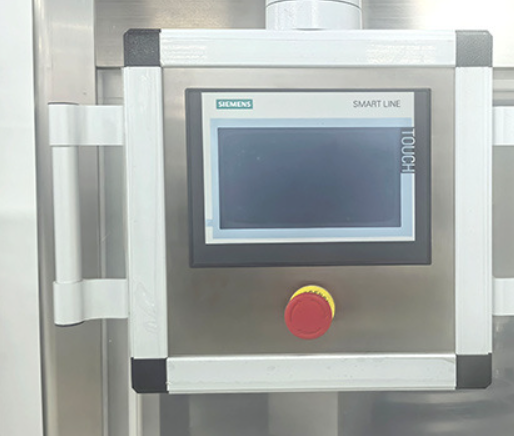
PLCおよびHMIの操作
この制御インターフェースにより、オペレーターは速度、アラーム、および承認済みのプロセス設定を明確に確認できます。レシピ保存機能により、訓練を受けたチームは、既定の製品設定に効率的に戻ることができます。.
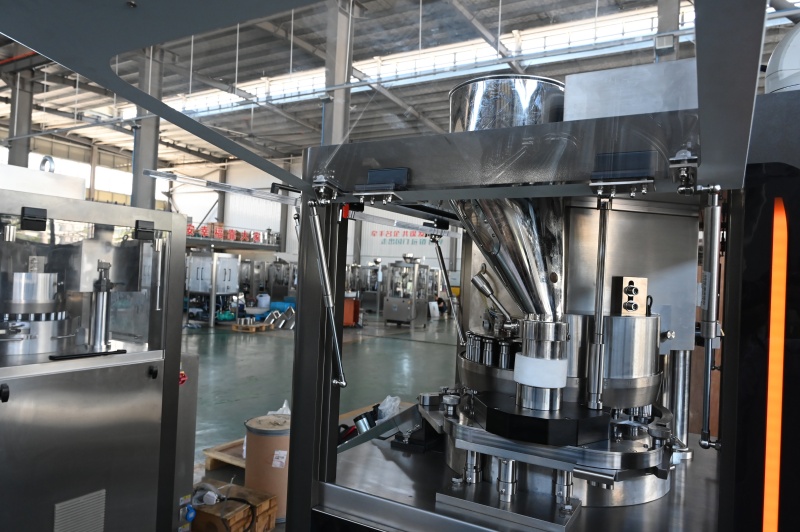
粉塵管理に関する規定
密閉された加圧エリアと集塵接続部により、空気中に浮遊する粉塵の拡散を抑制します。表面へのアクセスが容易なため、バッチ間や製品切り替え時の日常的な清掃が容易に行えます。.
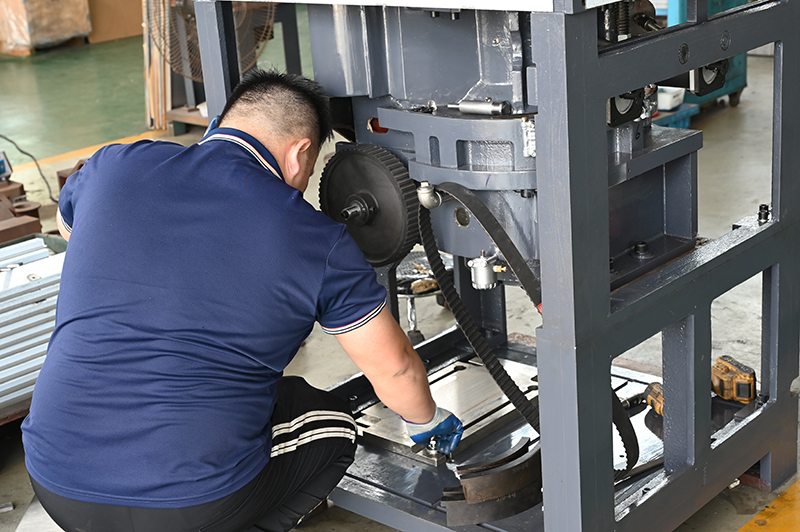
安全を重視したアクセス
ガードとインターロックにより、運転中の可動式圧縮部品が保護されます。適切な位置に配置されたアクセスポイントにより、点検、工具作業、潤滑、および定期メンテナンスが容易に行えます。.
認証
ファインテックは CE認証 欧州市場向けに、承認され ISO 9001品質マネジメントシステム認証。. 当社の機械は、国際市場への輸出が可能です。, ヨーロッパ、米国、東南アジア、中東、南米、アフリカなどを含む。.
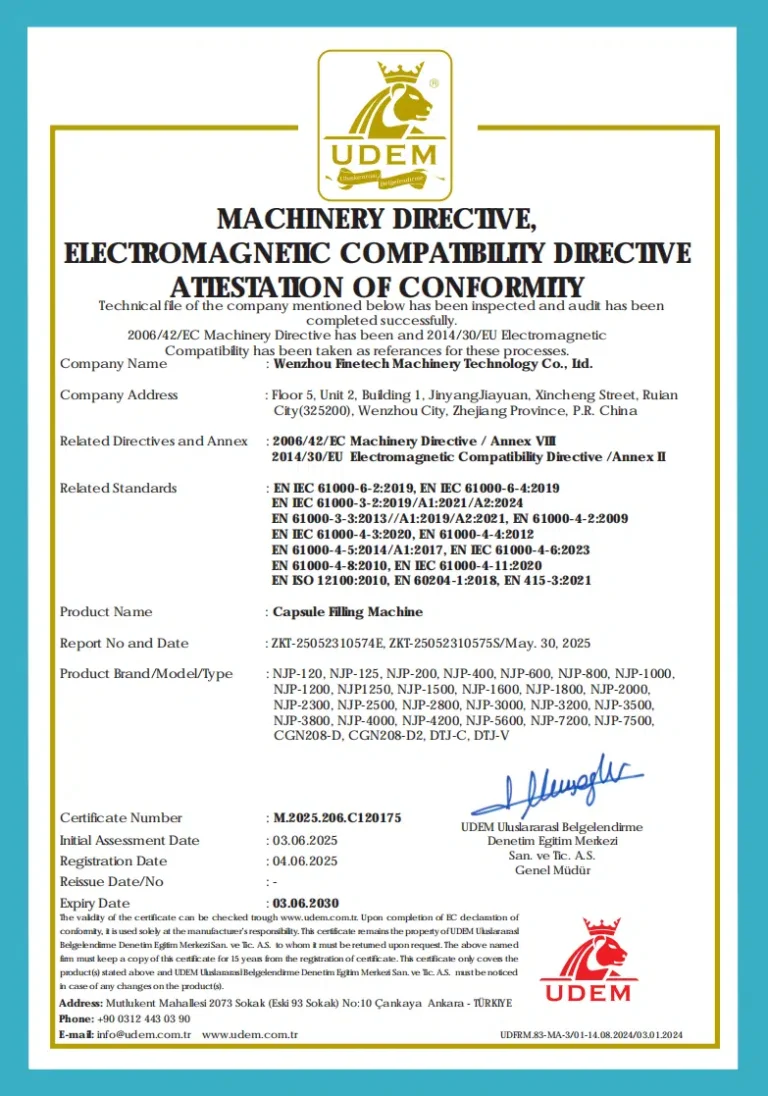
CE証明書
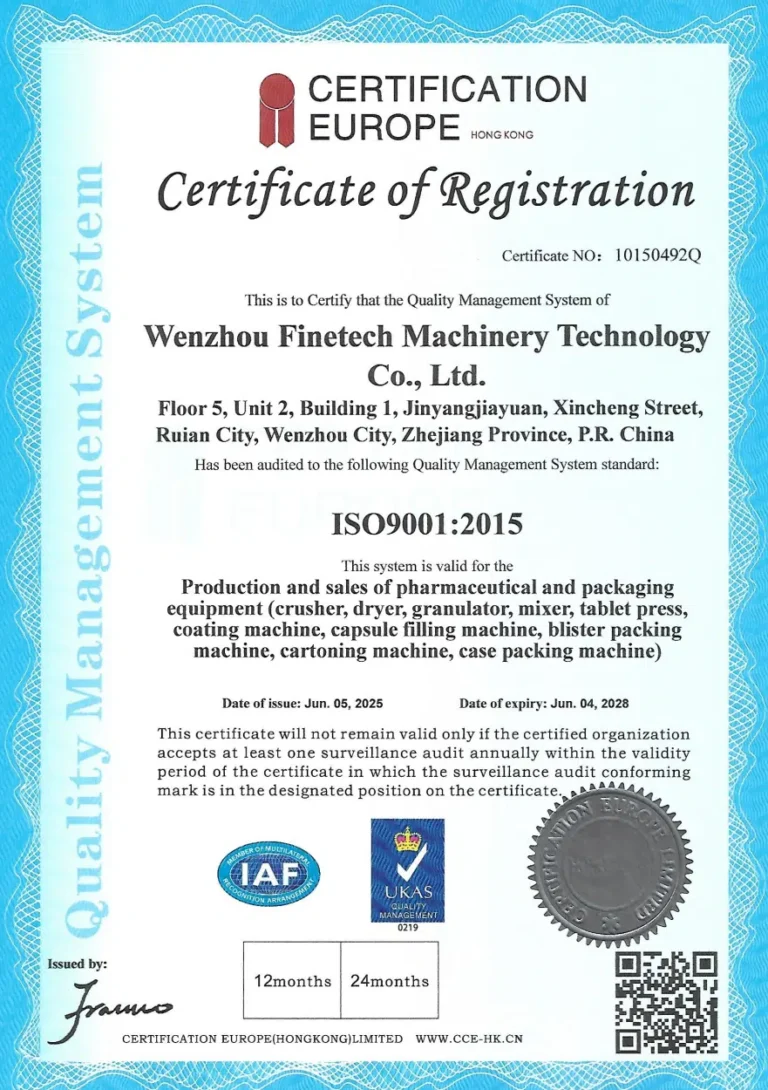
ISO認証書
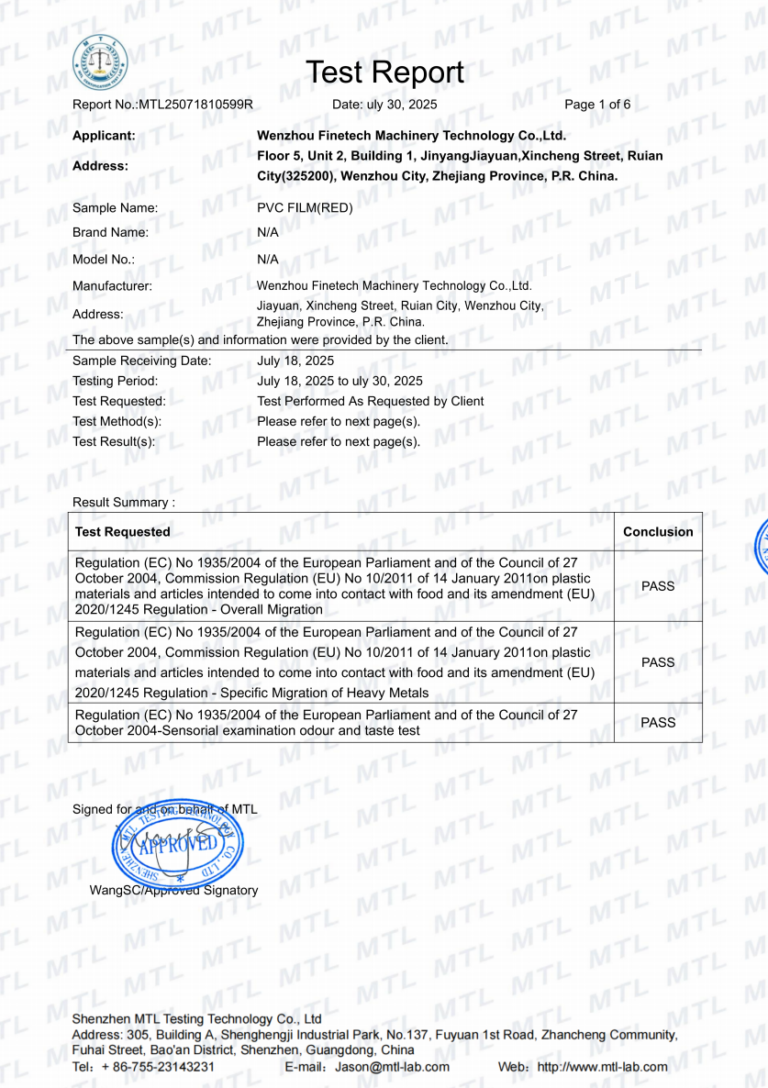
試験報告書
当社のサービス
弊社では、受託製造、錠剤プレス用パンチの交換、および錠剤の形状・エンボスパターンの設計サービスを提供しています。.
現場での設置および試運転
お客様の製薬機械に対する、現場での据付および試運転のサポート。.

機械操作研修
チームが機械の正しい操作方法を理解できるよう支援するためのオペレーター研修。.
テクニカルサポート
機械の操作およびトラブルシューティングに関するオンライン技術サポート。.
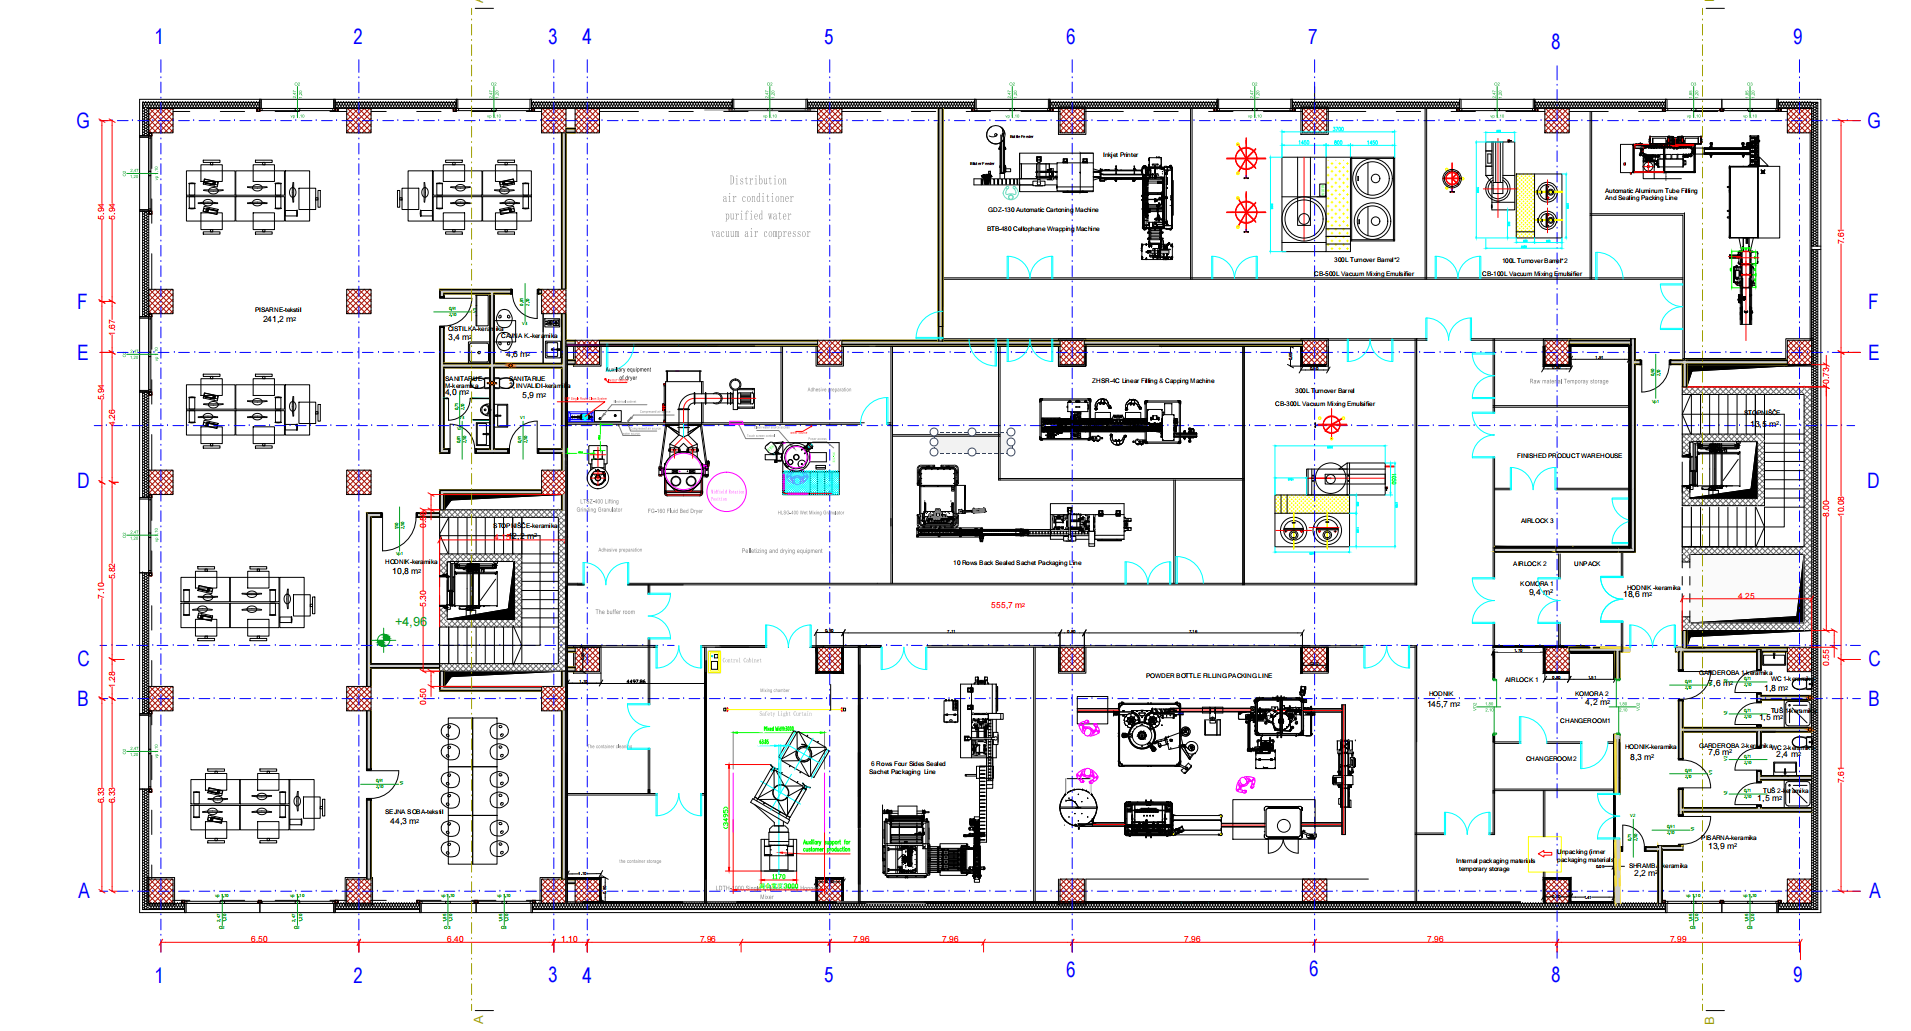
製薬ワークショップのレイアウトを計画する
医薬品製造ワークショップおよび生産ライン計画の支援。.
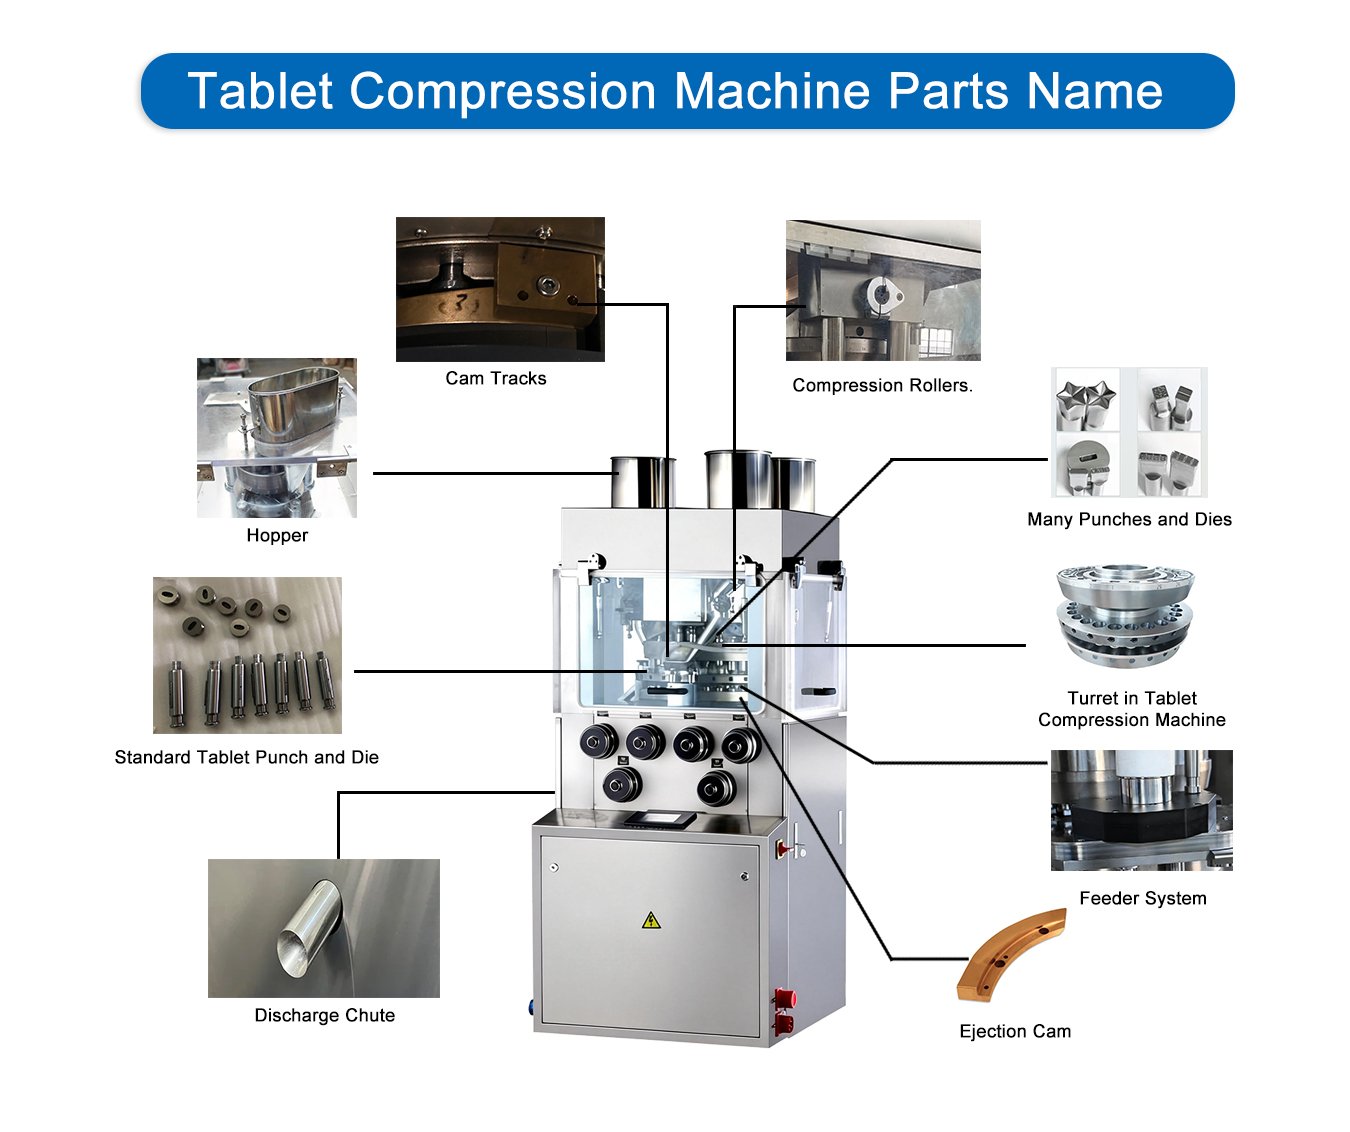
交換用部品の供給
交換用部品: タレット、ホッパー、ローラー。.

工具の供給
パンチ&ダイセット: Bパンチ、Dパンチ、DBパンチ。.
小規模な解決策
当社は、小規模メーカー向けにタブレット製造ソリューションを提供しています。.
DEA登録サービス
当社は、米国へ輸出される錠剤プレス機について、DEAフォーム452に基づく取引報告サービスを提供しています。.
技術データ
ポートフォリオの出力範囲
3,000-468,000
錠剤/時間
利用可能なステーションの範囲
5-65
駅
最大主圧力範囲
40-120
kN
主モーターの出力範囲
1.5-11
kW
仕様
| モデル | GZP570-41 | GZP570-51 | GZP570-61 | GZP570-65 | ZP-9 | ZP17 | ZP420-29 | ZP420-35 | ZP420-39 | ZP420-41 | ZP1100-24 | ZP1100-29 | ZP1100-34 | ZP1100-36 | ZP1100-39 | ZP1100-50 | |
| 駅数 | 41 | 51 | 61 | 65 | 5/7/9/11 | 17 | 29 | 35 | 39 | 41 | 24 | 29 | 34 | 36 | 39 | 50 | |
| 最大主圧力(KN) | 100 | 100 | 100 | 100 | 40 | 50 | 120 | 100 | 100 | 100 | 80 | 80 | 80 | 80 | 80 | 80 | |
| 最大予圧(KN) | 40 | 40 | 40 | 40 | / | 10 | 20 | 20 | 20 | 20 | 20 | 20 | |||||
| 最大錠剤直径(mm) | 丸いタブレット | 25 | 18 | 13 | 11 | 12 | 20 | 25 | 18 | 13 | 11 | 25 | 18 | 13 | 13 | 11 | 8 |
| 不定期錠 | 25 | 19 | 16 | 13 | 22 | 25 | 19 | 16 | 13 | 25 | 19 | 16 | 16 | 13 | 8 | ||
| 最大研磨深さ(mm) | 20 | 18 | 15 | 15 | 12 | 15 | 20 | 18 | 15 | 15 | 18 | 18 | 18 | 18 | 18 | 18 | |
| 最大錠剤厚さ(mm) | 10 | 8 | 6 | 6 | 6 | 6 | 8 | 7 | 6 | 6 | 7 | 7 | 7 | 7 | 7 | 7 | |
| 最大生産能力(個/時) | 295200 | 367200 | 439200 | 468000 | 9k/13k/16.8k | 40800 | 139200 | 168000 | 187200 | 196800 | 93600 | 13100 | 132600 | 140400 | 152100 | 195000 | |
| モーター出力(kw) | 11 | 7.5 | 7.5 | 7.5 | 1.5 | 2.2 | 7.5 | 5.5 | 5.5 | 5.5 | 4 | 4 | 4 | 4 | 4 | 4 | |
| 全体サイズ(mm) | 1420*1200*1850 | 410*410*940 | 950*770*1740 | 960*1150*1900 | 960*910*1750 | ||||||||||||
| 機械重量(kg) | 3500 | 170 | 900 | 2000 | 1650 | ||||||||||||
| ツール標準 | D | B | BB | 掲示板 | / | / | D | B | BB | 掲示板 | D | B | 郵便番号 | BB | 掲示板 | TS14 |
当社のロータリー錠剤プレス機に関する最新ニュースをご覧ください
錠剤プレスに関する知識を学ぶ: 事例研究、標準作業手順書(SOP)、運用原則
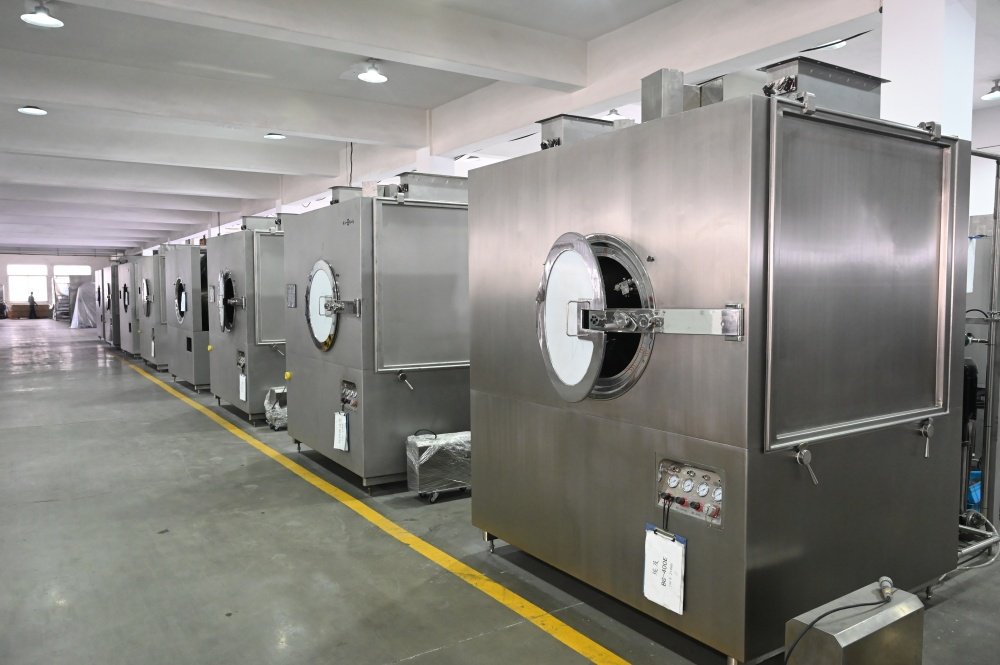
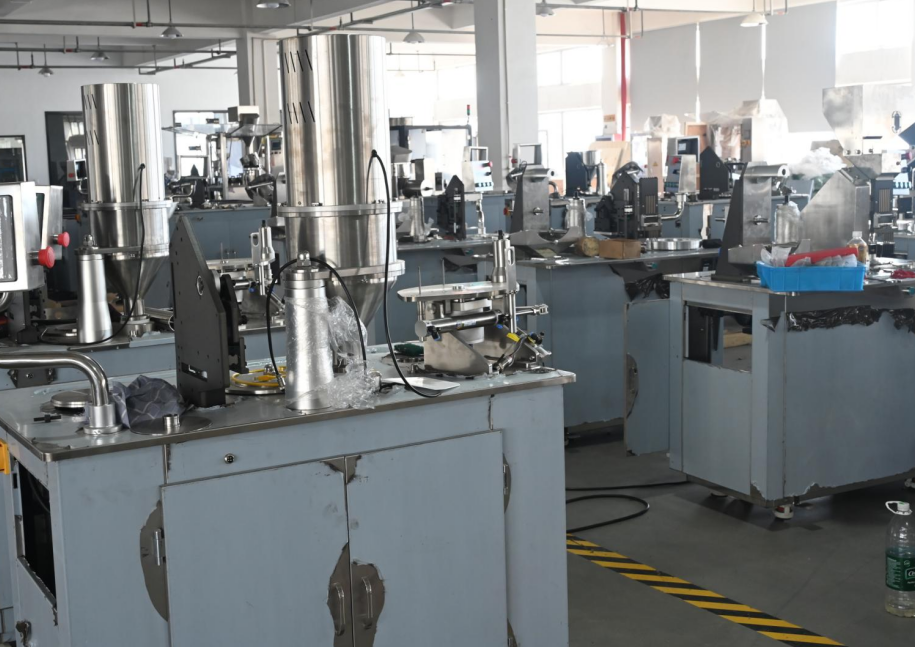
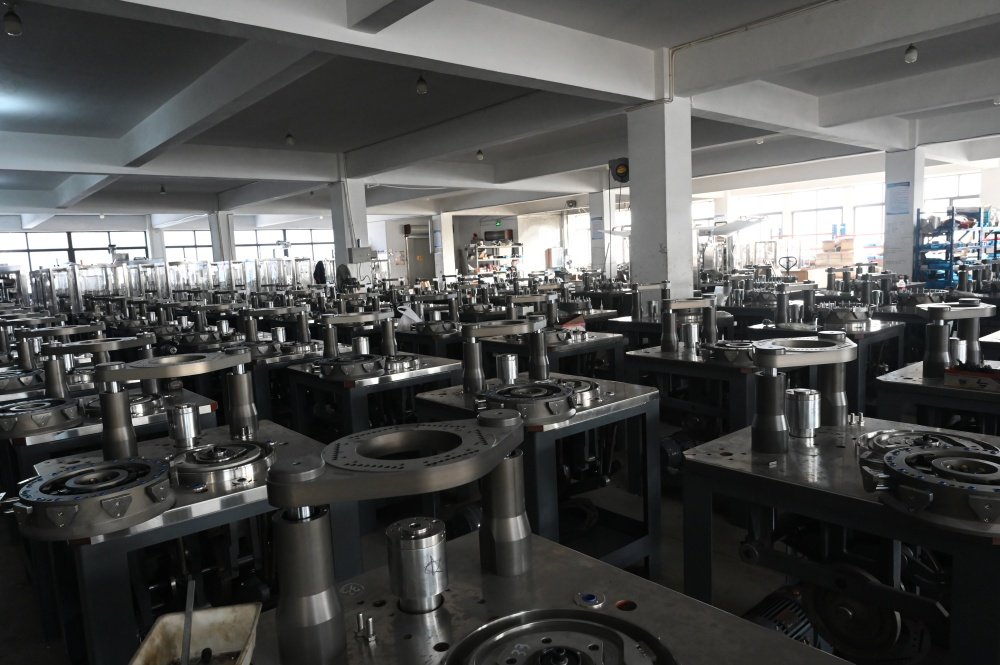


よくある質問
まず、タブレットの寸法、配合の流動性、目標生産量、金型の規格、および必要な圧縮力を確認します。洗浄や段取り替えの頻度も重要な要素となります。.
はい。形状ごとに、対応するパンチとダイが必要です。また、プレス機は、必要な金型規格およびタブレットの寸法に対応している必要があります。.
ダイの充填深度、粉末密度、フィーダーの性能、および材料の流れはすべて、重量に影響を与えます。上流工程における安定した造粒も同様に重要です。.
オペレーターは、検証済みのプロセス範囲内で、予備圧縮と主圧縮を調整します。配合特性や保持時間も、最終的な硬度に影響を与えます。.
粉末が所定の速度でダイに安定して供給されない場合、強制供給装置が役立ちます。試験を行うことで、充填の均一性が向上するかどうかを確認できます。.
はい。特注のパンチを使用すれば、ロゴ、文字、切れ目、および承認済みの形状を成形することができます。設計上、確実に圧縮と解放が行えるものでなければなりません。.
一般的な原因としては、空気の混入、不適切な水分量、造粒不良、速度の過剰、および圧縮設定の不適切などが挙げられます。調整を行う前に、工程の見直しが必要です。.
洗浄時および予定された段取り替えの際に、金型を点検してください。摩耗、欠け、腐食、または寸法が不適切な部品は、次の生産に入る前に交換してください。.
はい。除塵装置、金属探知機、錠剤コーティング機、回収システム、および下流の包装設備と連携して動作します。.
製剤の種類、錠剤の図面、時間当たりの生産量、使用する金型の希望、電源仕様、室内の環境条件、および適用される生産要件をお知らせください。.
所要時間は、金型の取り出し、フィーダーの交換、洗浄の範囲、および文書化の作業内容によって異なります。計画的な手順を確立することで、段取り替えを管理し、再現性を確保することができます。.
サポート内容には、設置指導、試運転、オペレーター研修、トラブルシューティング、予備部品の提供、および交換用金型の調達調整などが含まれます。.