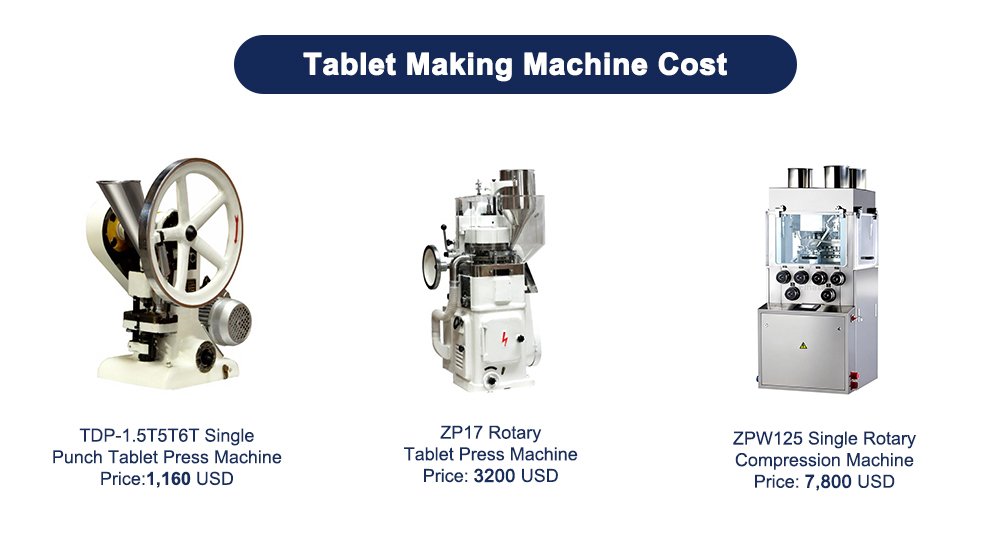
Сколько стоит машина для производства таблеток?
Как часто у вас бывают поврежденные таблетки? Это сказывается не только на внешнем виде, но и на консистенции и эффективности препарата. Поэтому это —
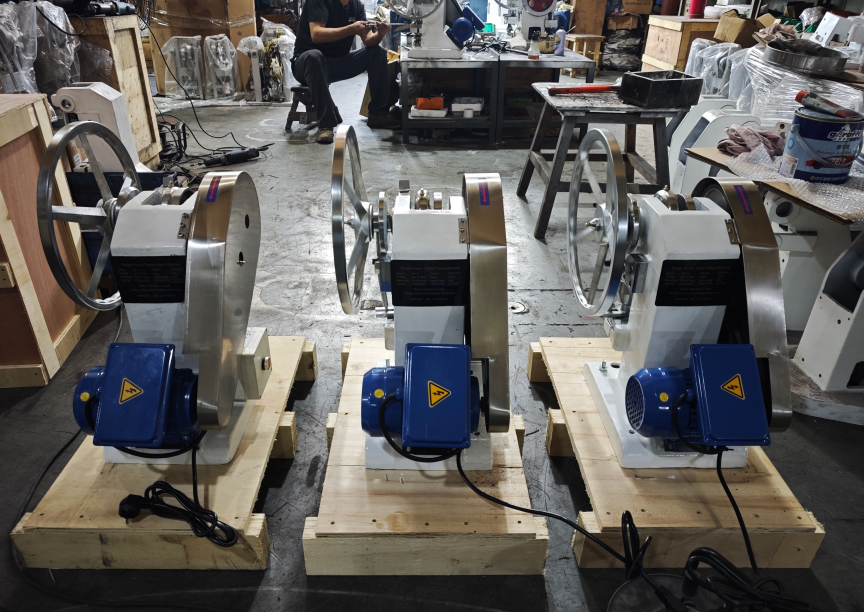
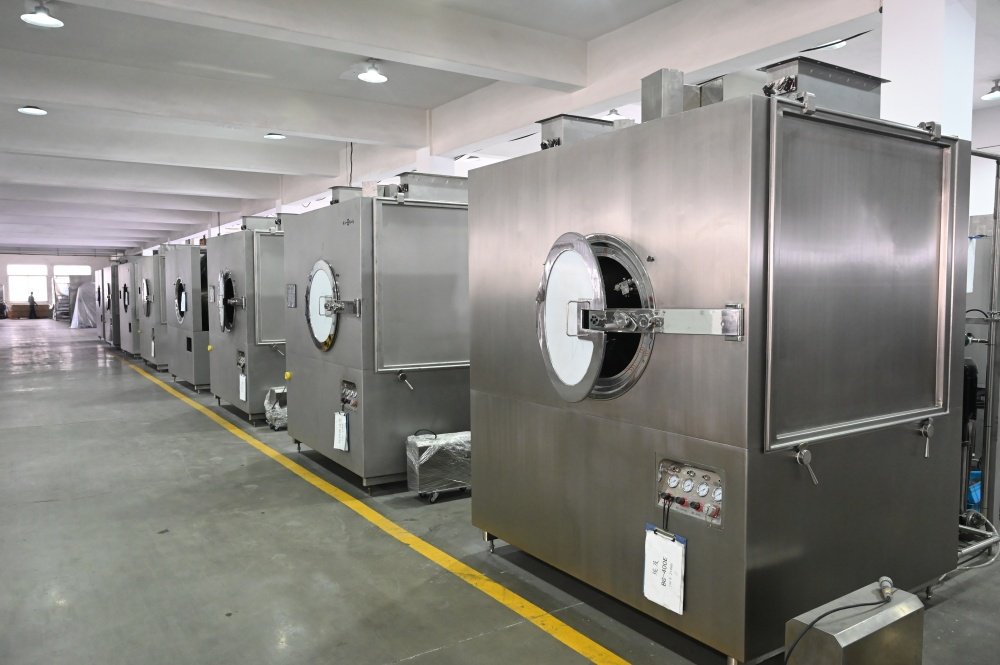
Компания Finetech поставляет ротационные таблеточные прессы для фармацевтического, нутрицевтического, пищевого и химического производства. Мы подбираем пресс с учетом вашей рецептуры, профиля таблеток, стандарта инструмента, целевой скорости и имеющихся инженерных сетей. Ассортимент оборудования варьируется от компактных ротационных установок до двухсторонних высокоскоростных систем. Наша команда оказывает поддержку на этапах испытаний, ввода в эксплуатацию, согласования инструментария и долгосрочной эксплуатации.

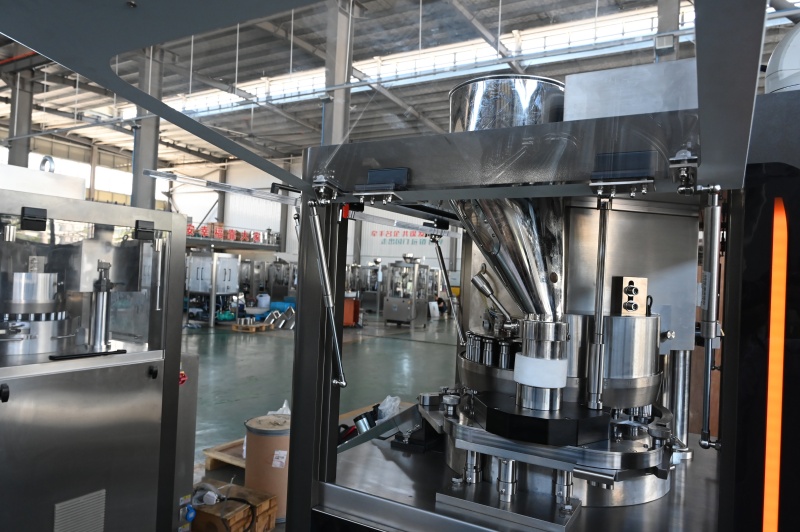
Ротационный таблеточный пресс сжимает порошок или гранулы в таблетки с помощью непрерывно вращающейся револьверной головки. На нескольких станциях с пуансонами и матрицами в ходе каждого оборота происходит наполнение, дозирование, прессование и выталкивание таблеток. Операторы могут регулировать глубину наполнения и усилие прессования для обеспечения требуемого веса, толщины и твердости. Этот непрерывный процесс обеспечивает стабильную производительность в промышленных масштабах.
Контролируемое наполнение и прессование обеспечивают стабильность веса, толщины и твердости таблеток. Стабильные настройки упрощают проведение контрольных проверок в процессе производства.
На нескольких инструментальных станциях происходит изготовление таблеток при каждом обороте револьвера. Покупатели могут выбрать пресс, подходящий для пилотных работ, серийного производства или крупносерийного выпуска.
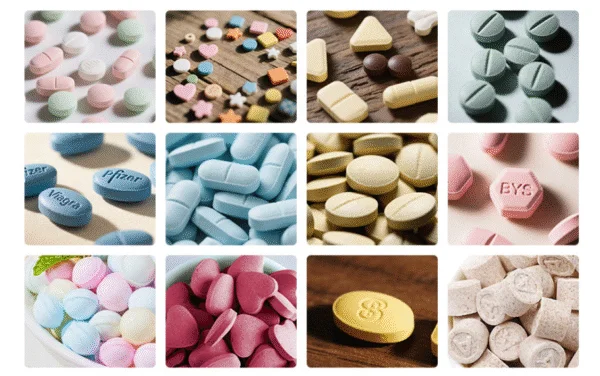
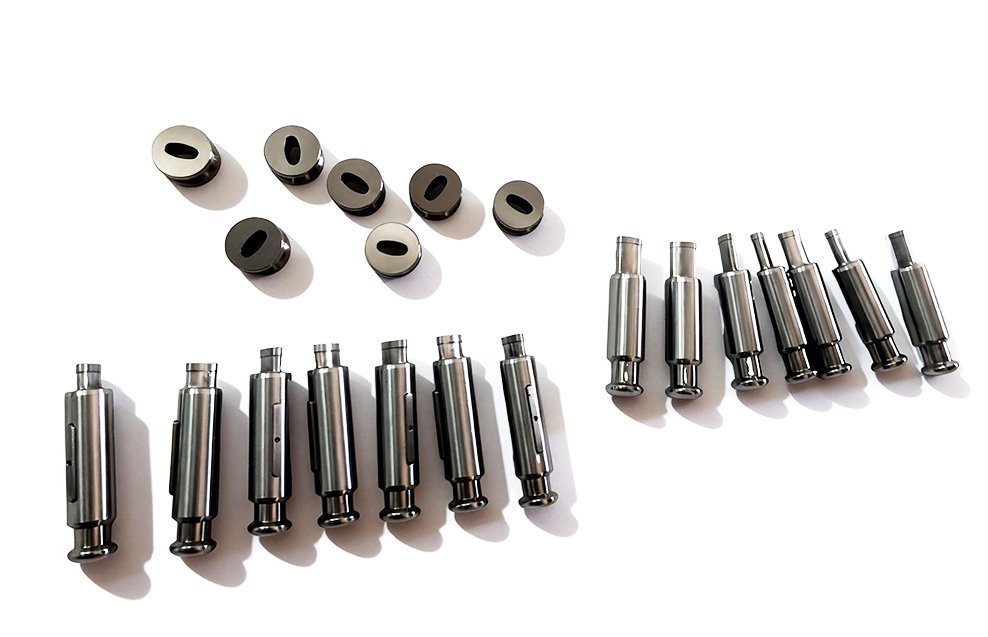
Сменные пуансоны и матрицы позволяют изготавливать таблетки различных размеров, форм, с различными логотипами и линиями разлома. Запланированная замена инструментов позволяет использовать один пресс для производства нескольких видов продукции.
Качество прессования таблеток зависит не только от скорости пресса. Компания Finetech анализирует текучесть порошка, геометрию таблеток, требуемую твердость, выбор инструментов, размер партии и требования к очистке. Затем мы рекомендуем подходящую конфигурацию револьверной головки, дозатора и системы управления. Такой подход, ориентированный на конкретные условия эксплуатации, позволяет сократить количество излишних изменений после установки оборудования на вашем предприятии.

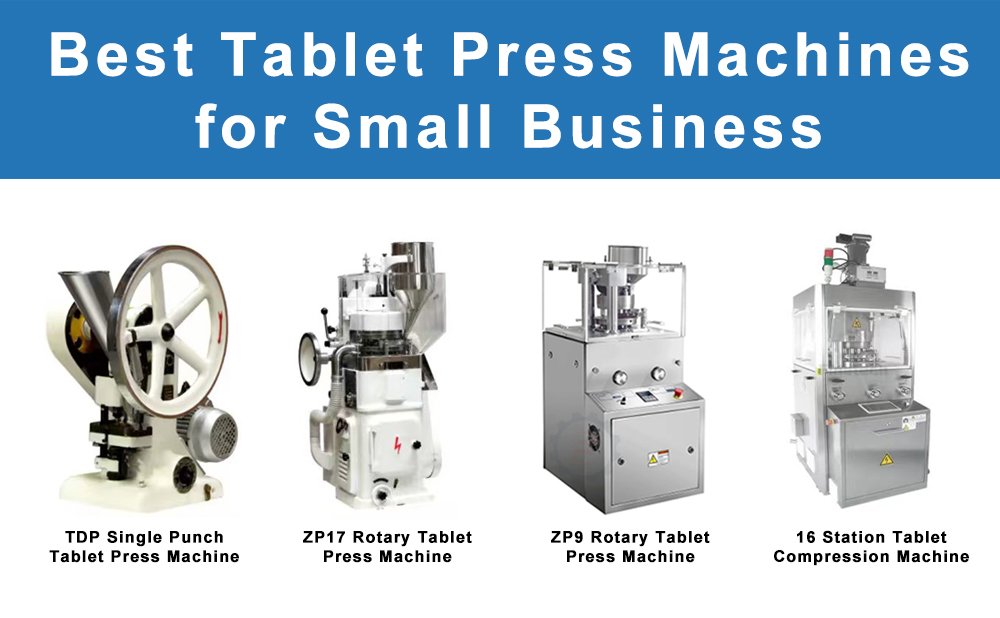
Выберите из компактные односторонние ротационные прессы, двусторонние станки, высокоскоростные системы прессования и специализированные прессы для таблеток больших размеров или шипучих. Имеющиеся стандартные комплекты инструментов и количество станций позволяют осуществлять разработку, производство в средних объемах и непрерывное высокопроизводительное производство. Выбор подходящей конструкции зависит от размеров таблеток, свойств рецептуры, требований к очистке и количества продуктов, которые планируется изготавливать на прессе.

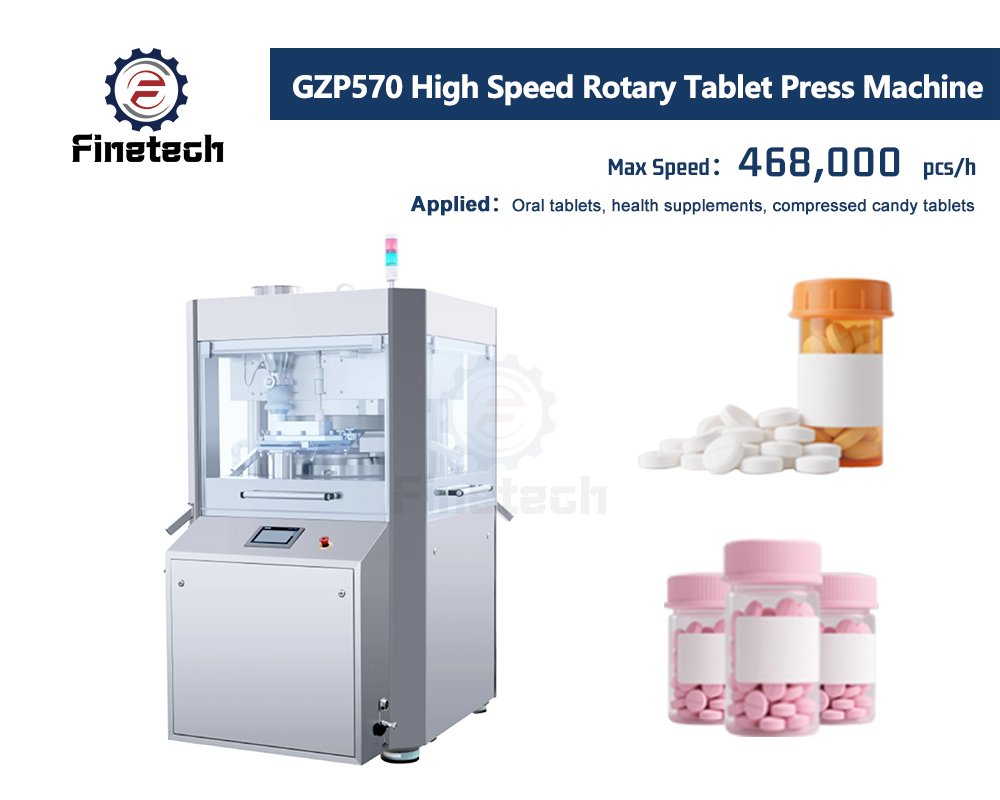
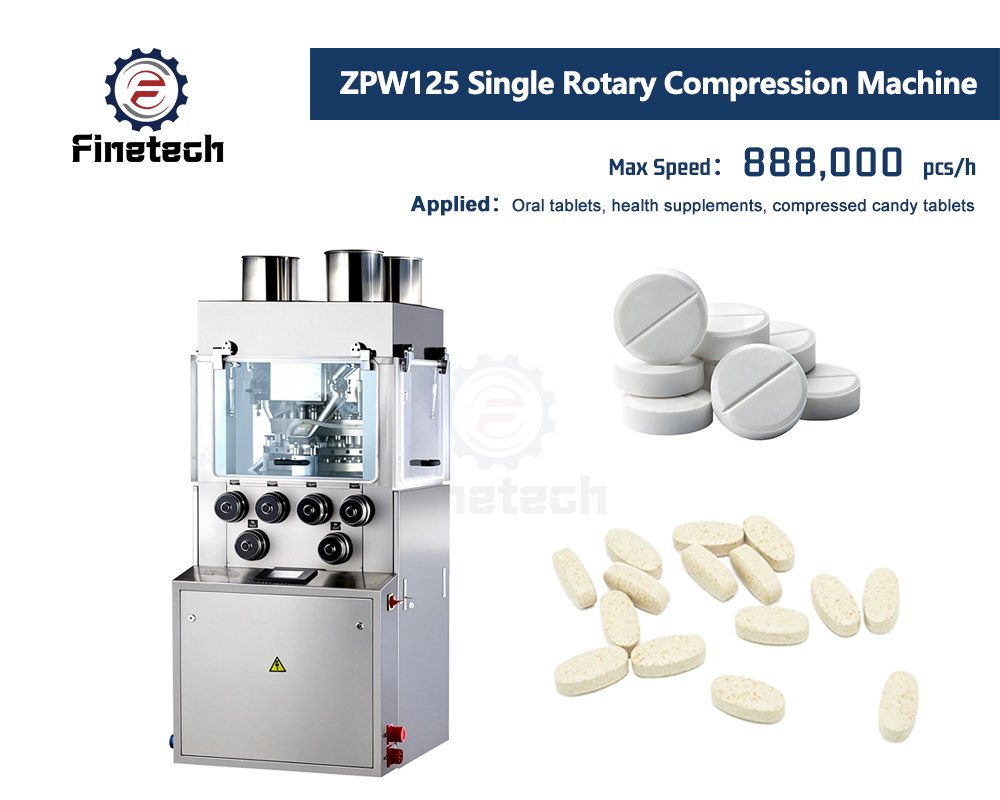
Количество станций: 41-64
Стандарты инструмента: Д, Б, ББ, ББС
Максимальное основное давление (кН): 100
Максимальный диаметр таблетки (мм): от 25 до 13 для нерегулярных и от 25 до 11 для регулярных
Максимальная производительность по производству однослойных таблеток (шт./час): 393600 до 624000
Мощность двигателя (кВт): 7.5

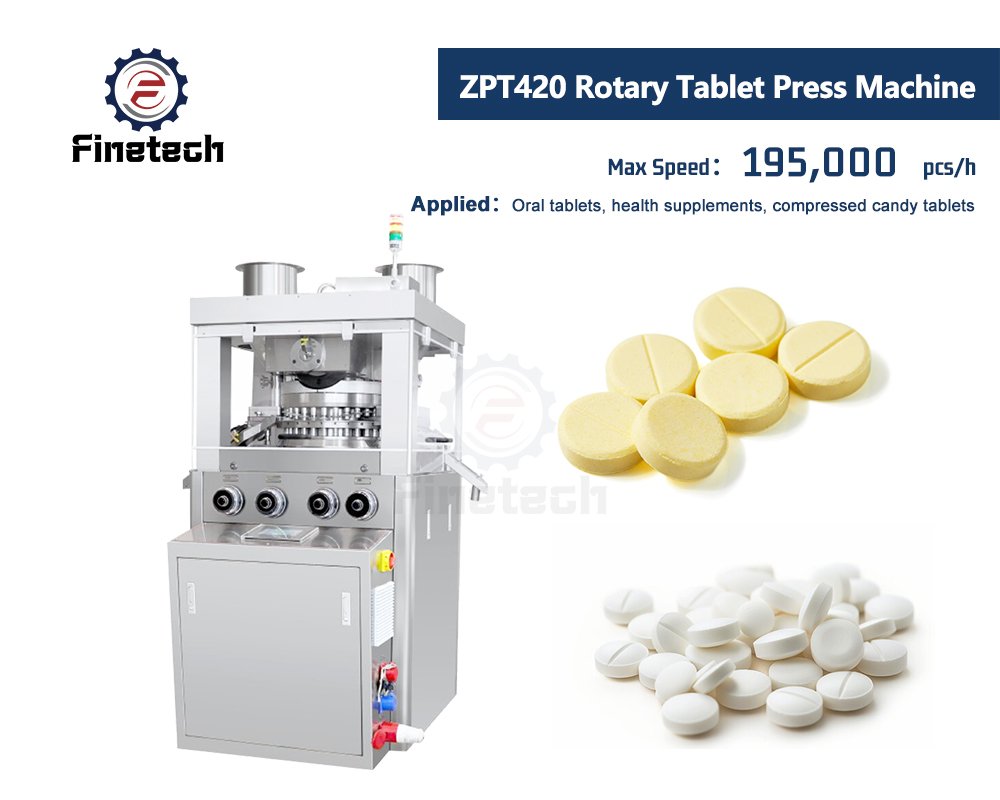
Количество станций: 29-41
Стандарты инструмента: Д, Б, ББ, ББС
Максимальное основное давление (кН): от 100 до 120
Максимальный диаметр таблетки (мм): 25-11
Максимальная производительность (шт./час): 139200 до 196800
Мощность двигателя (кВт): 7.5

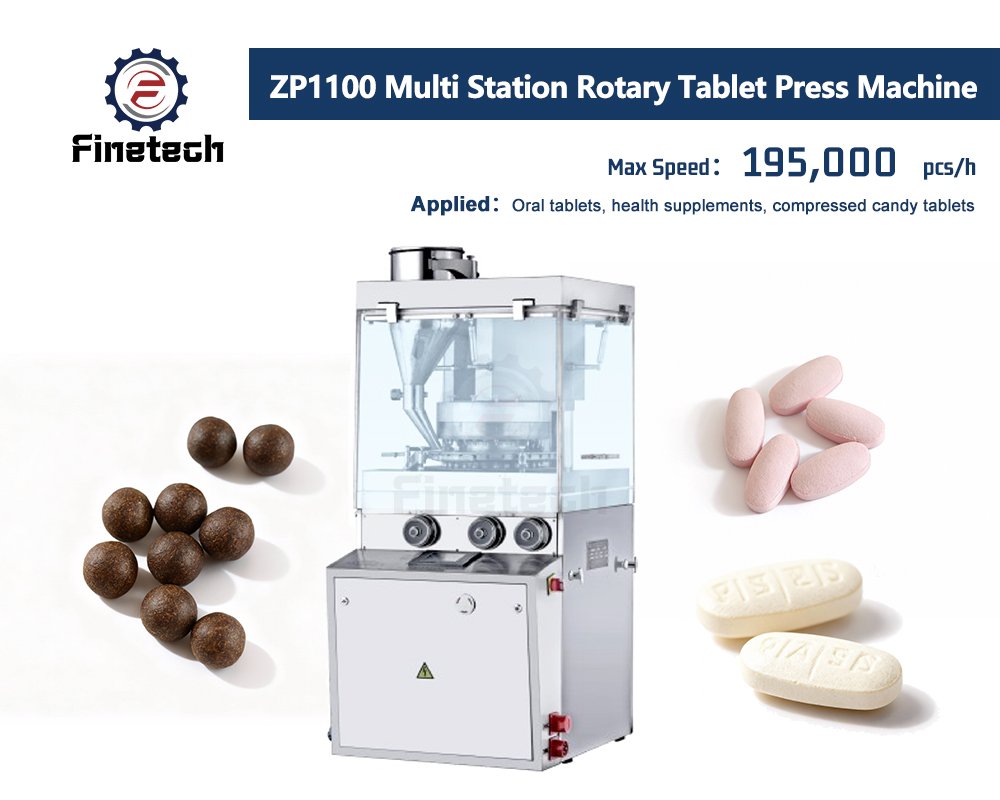
Количество станций: 24-39
Стандарты инструмента: Д, Б, ЗП, ББ, ББС
Максимальное основное давление (кН): 20
Максимальный диаметр таблетки (мм): от 25 до 13 для таблеток нестандартной формы и от 25 до 11 для таблеток стандартной формы
Максимальная производительность (шт./час): 93600 до 152100
Мощность двигателя (кВт): 4

Количество станций: 41-64
Стандарты инструмента: Д, Б, ББ, ББС
Максимальное основное давление (кН): 100
Максимальный диаметр таблетки (мм): от 25 до 13 для нерегулярных и от 25 до 11 для регулярных
Максимальная производительность по производству однослойных таблеток (шт./час): 393600 до 624000
Мощность двигателя (кВт): 7.5

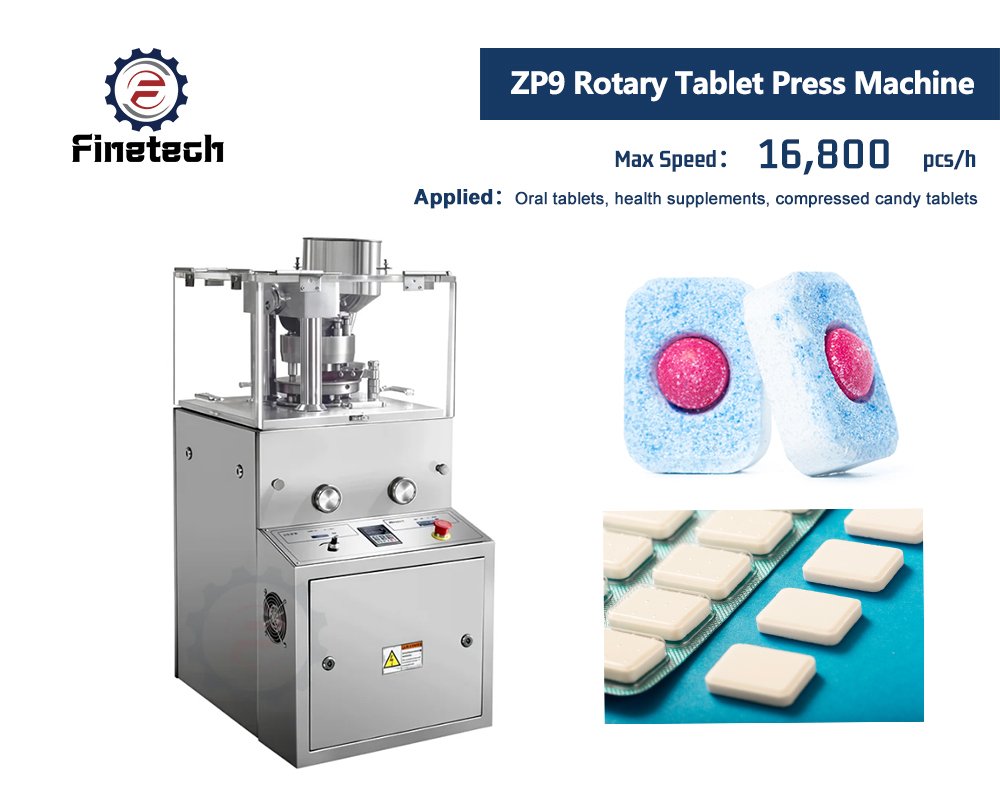
Количество станций: 9
Максимальное основное давление (кН): 40
Максимальный диаметр таблетки (мм): 12
Максимальная производительность (шт./час): 16200
Мощность двигателя (кВт): 1.5

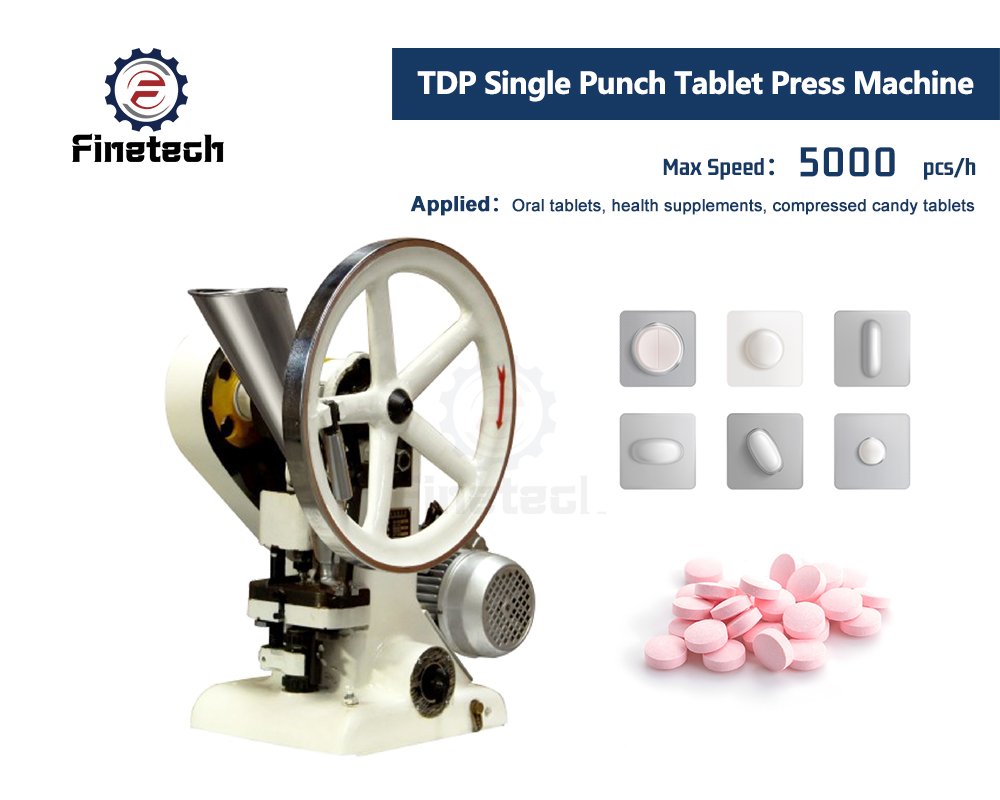
Максимальное основное давление (кН): 15, 50, 60
Максимальный диаметр таблетки (мм): 12, 20, 25
Максимальная производительность (шт./час): 6000, 4500 и 3000 соответственно
Мощность двигателя (кВт): 0,37, 0,75 и 1,1

Количество станций: 25–37
Стандарты инструмента: Д, Б, ЗП, ББ, ББС
Максимальное основное давление (кН): 80
Максимальный диаметр таблетки (мм): 25–16 для таблеток неправильной формы и 25–13 для таблеток обычной формы.
Максимальная производительность (шт./час): от 30000 до 88800
Мощность двигателя (кВт): 4

Количество станций: 27–31
Стандарты инструмента: Д, Б, ЗП, ББ, ББС
Максимальное основное давление (кН): 100
Максимальный диаметр таблетки (мм): 25
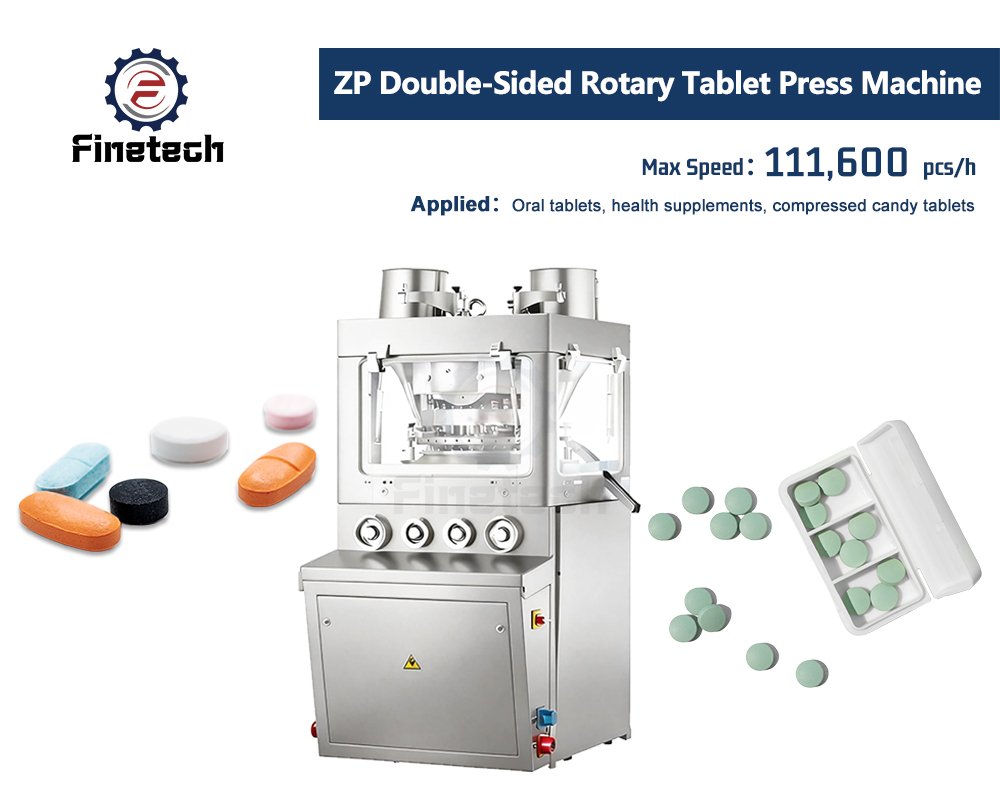
Максимальная производительность (шт./час): 97200–111600
Мощность двигателя (кВт): 5.5

Количество станций: от 8 до 16
Стандарты инструмента: Д, Б, ЗП, ББ, ББС
Максимальное основное давление (кН): 80
Максимальный диаметр таблетки (мм): от 25 до 18 для обычных таблеток
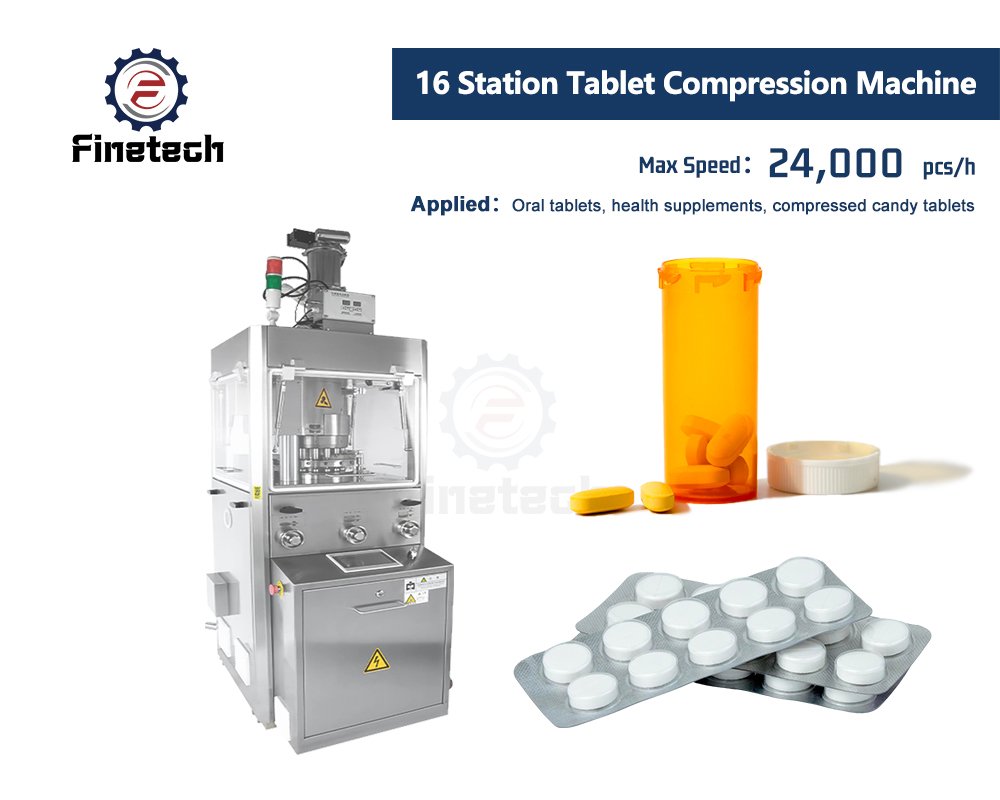
Максимальная производительность (шт./час): от 14400 до 28800
Мощность двигателя (кВт): 2,2 кВт/380 В, 50 Гц

Максимальное усилие сжатия: 100–120 кН.
Максимальный диаметр таблетки: 24–35 мм.
Максимальная толщина планшета: 6–12 мм.
Власть: 5,5–7,5 кВт.
Корпус полностью изготовлен из нержавеющей стали марки 304, соответствует требованиям GMP.
Мы настроим ротационный таблеточный пресс в соответствии с вашими размеры, форма и рисунок планшета.


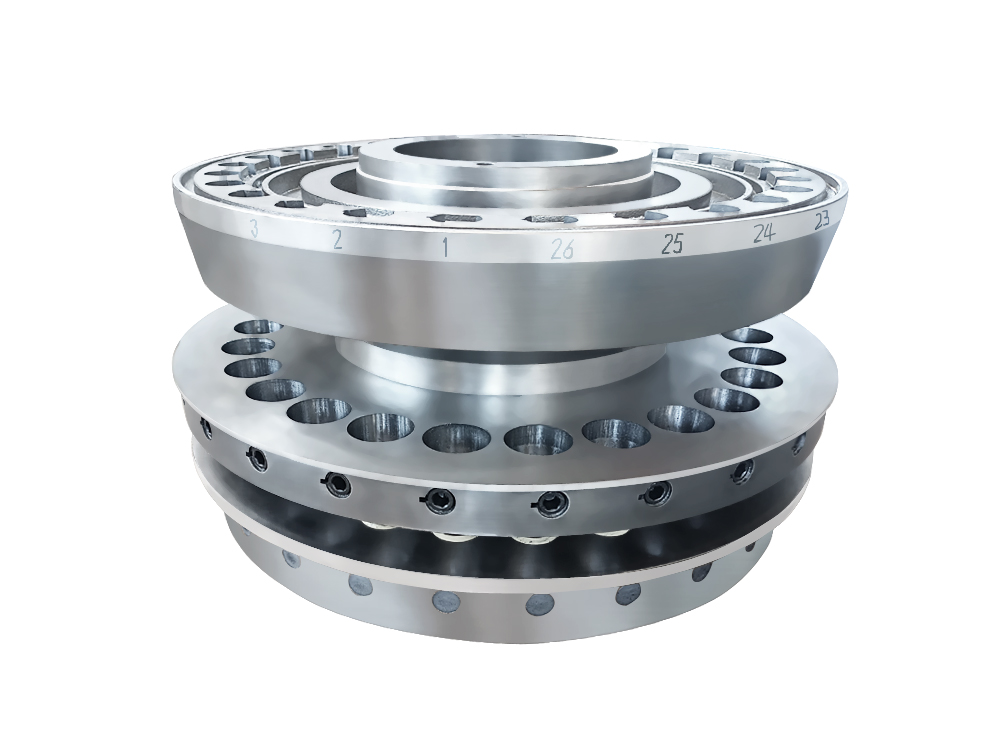
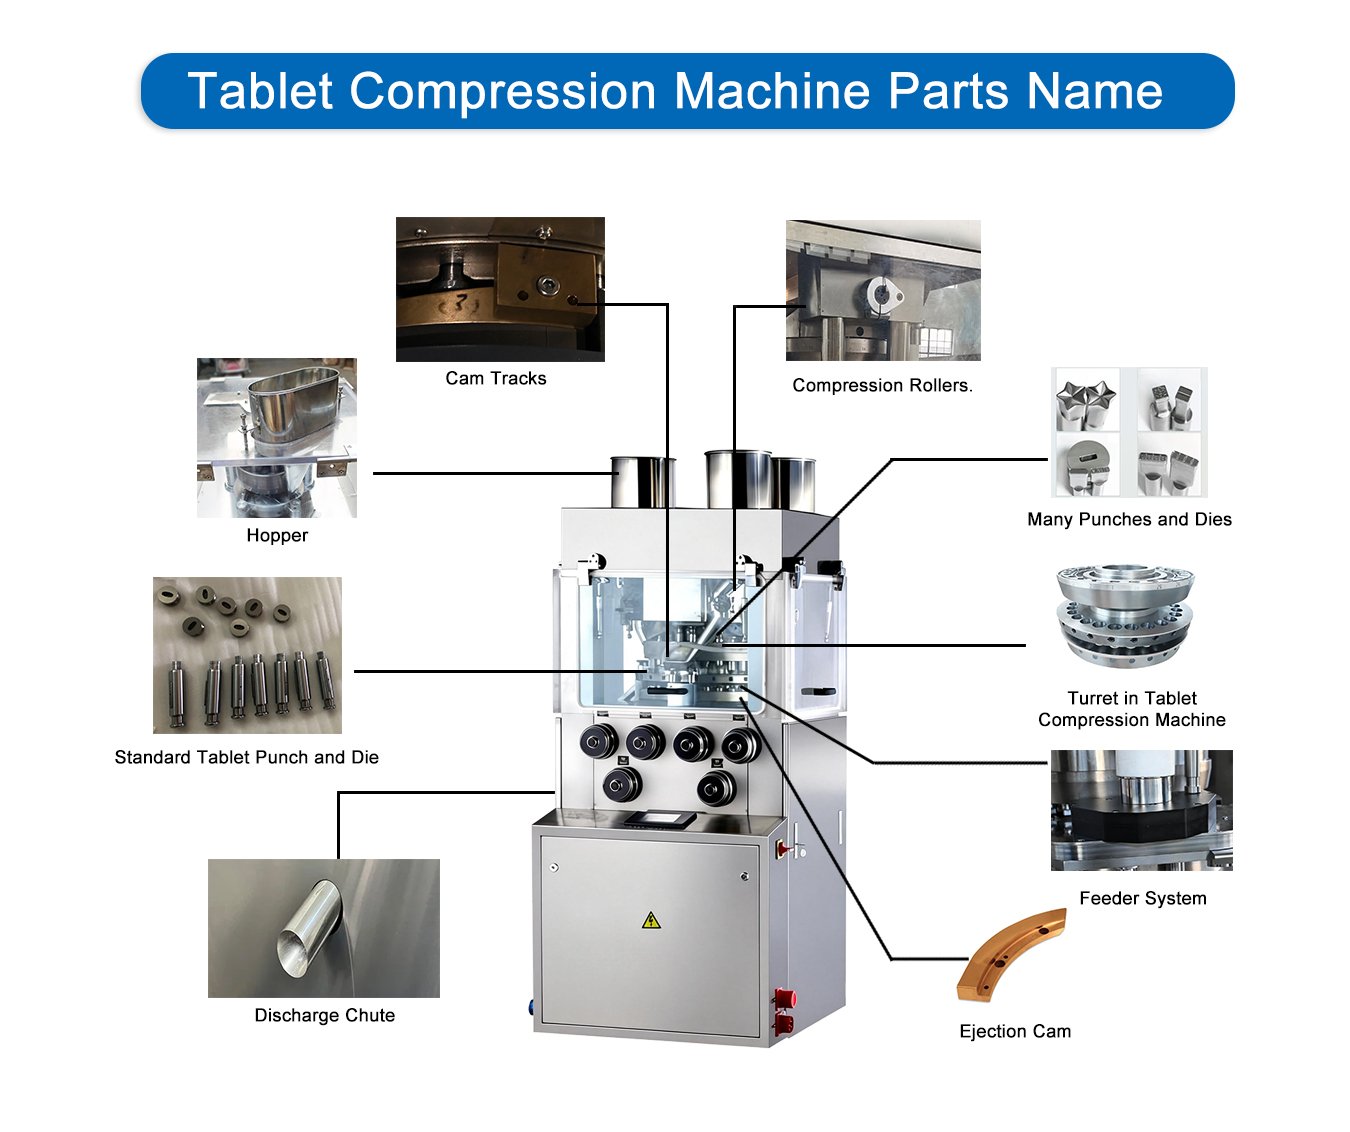
Башня оснащена несколькими станциями с пуансонами и матрицами, обеспечивающими циклы наполнения, прессования и выталкивания. Непрерывное вращение позволяет повысить производительность, не превращая технологический процесс в последовательность циклов «старт-стоп».

Регулируемое положение нижнего пуансона обеспечивает дозирование порошка, удерживаемого в каждой матрице. Тщательная настройка позволяет обеспечить заданный вес таблетки и ограничить нежелательные отклонения в пределах партии.

В некоторых моделях застрявший воздух удаляется с помощью предварительного сжатия перед приложением окончательного усилие. Операторы могут настраивать оба этапа с учетом рецептуры и требуемой прочности таблеток.

Материал подается на стол матрицы с помощью самотечных или принудительных питателей. Выбор питателя зависит от текучести порошка, насыпной плотности, скорости производства и чувствительности к переработке.

Варианты инструментов D, B, BB, BBS и другие позволяют создавать таблетки самых разных форм. С помощью пуансонов, изготовленных по индивидуальному заказу, можно наносить логотипы, линии сгиба или придавать таблеткам особые формы, если это допускает сама конструкция продукта.

Нижний пуансон поднимает каждую готовую таблетку с матрицы. Правильно отрегулированный срывной нож плавно переносит таблетку и помогает предотвратить повреждение краев или заторы в производстве.

Интерфейс управления обеспечивает операторам удобный доступ к данным о скорости, сигналам тревоги и утвержденным параметрам технологического процесса. Функция хранения рецептур помогает обученному персоналу оперативно возобновлять производство уже налаженных продуктов.

Герметичные зоны сжатия и патрубки для отвода пыли способствуют удержанию порошка, находящегося в воздухе. Легкодоступные поверхности облегчают регулярную очистку между партиями и при смене продукции.

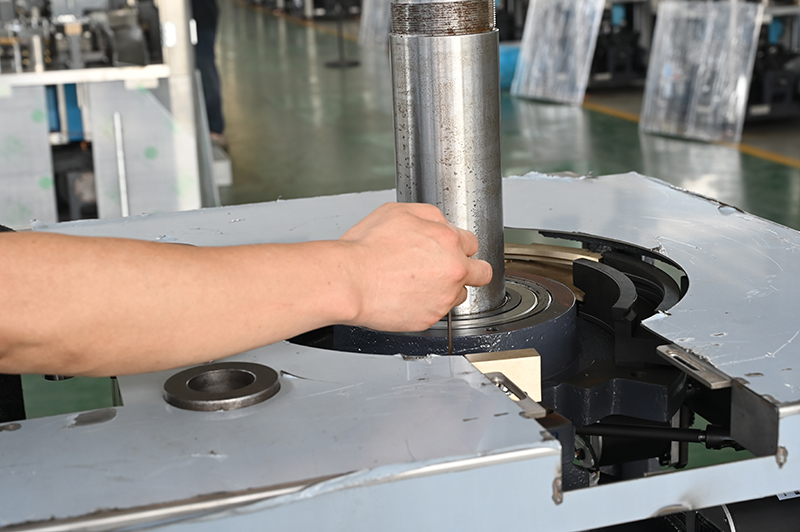
Защитные ограждения и блокирующие устройства обеспечивают безопасность движущихся компонентов прессовального механизма во время работы. Удобно расположенные точки доступа упрощают осмотр, инструментальные работы, смазку и плановое техническое обслуживание.
Мы предлагаем изготовление продукции по индивидуальному заказу, замену пуансонов для таблеточных прессов, а также разработку формы таблеток и рисунка тиснения.
Сопровождение монтажа и ввода в эксплуатацию вашего фармацевтического оборудования на месте.
Обучение операторов, которое поможет вашей команде освоить правильную эксплуатацию оборудования.
Онлайн-поддержка по эксплуатации оборудования и устранению неисправностей.
Поддержка при проектировании фармацевтических цехов и планировании производственных линий.
Запасные части: Башня, бункер, ролики.
Набор штампов и матриц: Удар B, удар D, удар DB.
Мы предлагаем решения по производству планшетов для мелких производителей.
Мы предоставляем услуги по подаче отчетности о сделках по форме DEA 452 в отношении таблеточных прессов, экспортируемых в США.
Диапазон выходных значений портфеля
Таблетки в час
Диапазон доступных станций
Станции
Диапазон максимального давления в магистрали
кН
Диапазон мощности главного двигателя
кВт
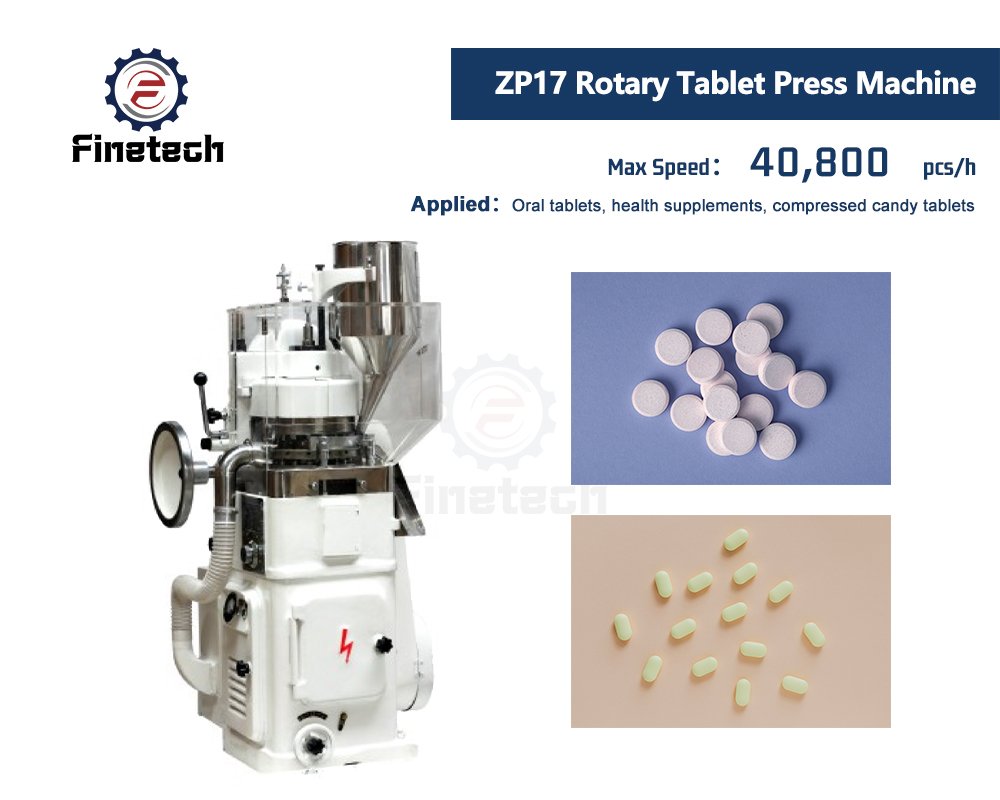
| Модель | ГЗП570-41 | ГЗП570-51 | ГЗП570-61 | ГЗП570-65 | ЗП-9 | ЗП17 | ЗП420-29 | ЗП420-35 | ЗП420-39 | ЗП420-41 | ЗП1100-24 | ЗП1100-29 | ЗП1100-34 | ЗП1100-36 | ЗП1100-39 | ЗП1100-50 | |
| Количество станций | 41 | 51 | 61 | 65 | 5/7/9/11 | 17 | 29 | 35 | 39 | 41 | 24 | 29 | 34 | 36 | 39 | 50 | |
| Максимальное основное давление (кН) | 100 | 100 | 100 | 100 | 40 | 50 | 120 | 100 | 100 | 100 | 80 | 80 | 80 | 80 | 80 | 80 | |
| Макс. предварительное давление (кН) | 40 | 40 | 40 | 40 | / | 10 | 20 | 20 | 20 | 20 | 20 | 20 | |||||
| Макс. диаметр таблетки (мм) | Круглая таблетка | 25 | 18 | 13 | 11 | 12 | 20 | 25 | 18 | 13 | 11 | 25 | 18 | 13 | 13 | 11 | 8 |
| обычный планшет | 25 | 19 | 16 | 13 | 22 | 25 | 19 | 16 | 13 | 25 | 19 | 16 | 16 | 13 | 8 | ||
| Максимальная глубина пропила (мм) | 20 | 18 | 15 | 15 | 12 | 15 | 20 | 18 | 15 | 15 | 18 | 18 | 18 | 18 | 18 | 18 | |
| Максимальная толщина таблетки (мм) | 10 | 8 | 6 | 6 | 6 | 6 | 8 | 7 | 6 | 6 | 7 | 7 | 7 | 7 | 7 | 7 | |
| Максимальная производительность (шт./ч) | 295200 | 367200 | 439200 | 468000 | 9к/13к/16.8к | 40800 | 139200 | 168000 | 187200 | 196800 | 93600 | 13100 | 132600 | 140400 | 152100 | 195000 | |
| Мощность двигателя (кВт) | 11 | 7.5 | 7.5 | 7.5 | 1.5 | 2.2 | 7.5 | 5.5 | 5.5 | 5.5 | 4 | 4 | 4 | 4 | 4 | 4 | |
| Общий размер (мм) | 1420*1200*1850 | 410*410*940 | 950*770*1740 | 960*1150*1900 | 960*910*1750 | ||||||||||||
| Вес машины (кг) | 3500 | 170 | 900 | 2000 | 1650 | ||||||||||||
| Стандарт инструмента | Д | Б | ББ | ББС | / | / | Д | Б | ББ | ББС | Д | Б | ЗП | ББ | ББС | ТС14 |
Обратитесь к нашим экспертам, чтобы подобрать решение, соответствующее вашим потребностям.

Получите знания о таблеточных прессах: практические примеры, стандартные операционные процедуры, принципы работы

Как часто у вас бывают поврежденные таблетки? Это сказывается не только на внешнем виде, но и на консистенции и эффективности препарата. Поэтому это —

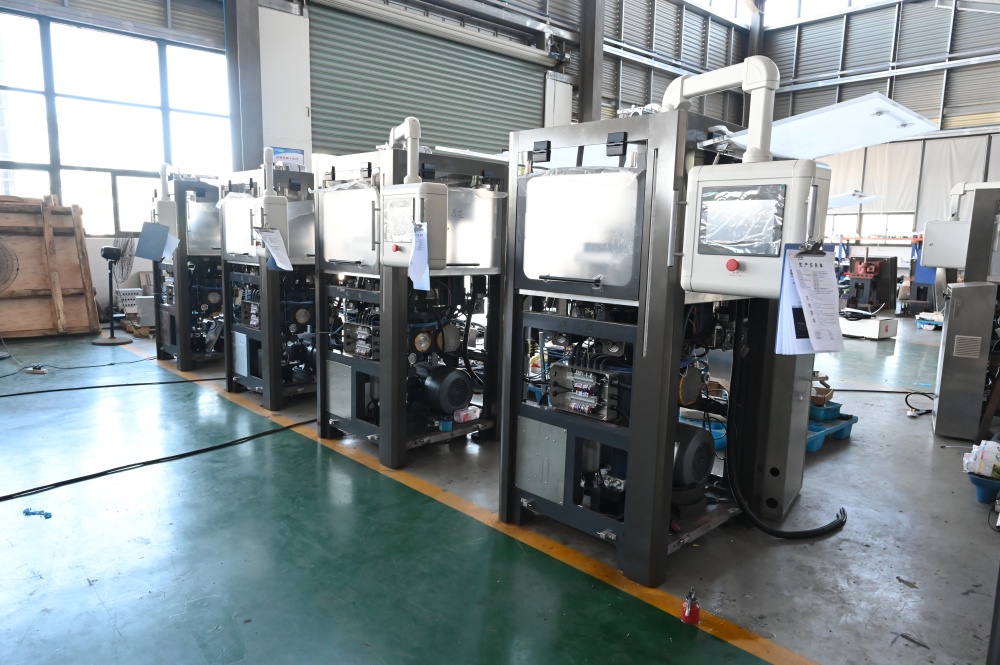
Таблеточный пресс может казаться готовым к работе сразу после установки, но сама по себе установка ещё не является доказательством

Открытие небольшого бизнеса в сфере фармацевтики, нутрицевтики или пищевых добавок сопряжено с принятием сложных решений, и выбор
Краткий обзор: Египетская клиентка Элина управляет небольшим химическим заводом со штатом из 15 сотрудников, специализирующимся на


Начните с размеров таблеток, технологического процесса, планируемого объема производства, стандартов инструмента и необходимого усилие прессования. Важную роль играют также частота очистки и переналадки оборудования.
Да. Для каждой формы требуются соответствующие пуансоны и матрицы. Пресс также должен поддерживать требуемый стандарт инструмента и размеры таблеток.
На вес влияют глубина заполнения формы, плотность порошка, производительность дозатора и поток материала. Не менее важное значение имеет стабильность процесса грануляции на предыдущем этапе.
Операторы регулируют предварительное сжатие и основное сжатие в пределах утвержденного технологического диапазона. На конечную твердость также влияют свойства смеси и время выдержки.
Принудительный питатель помогает в тех случаях, когда порошок не поступает в матрицы равномерно с необходимой скоростью. Испытания позволяют подтвердить, улучшает ли он равномерность заполнения.
Да. С помощью нестандартных пуансонов можно выбивать логотипы, текст, линии разрыва и утвержденные фигуры. Конструкция должна обеспечивать надежное сжатие и отпускание.
К чистым причинам относятся: скопление воздуха, неподходящий уровень влажности, некачественная грануляция, чрезмерная скорость и неправильные настройки прессования. Перед регулировкой необходимо провести анализ технологического процесса.
Проводите осмотр инструментального оборудования во время очистки и плановых переналадок. Перед продолжением производства заменяйте изношенные, сколотые, корродированные или несоответствующие по размерам детали.
Да. Она может работать с пылеуловителями, металлодетекторами, машинами для нанесения покрытия на таблетки, системами сбора и последующим упаковочным оборудованием.
Укажите тип рецептуры, чертеж таблетки, почасовую производительность, предпочтительный инструмент, параметры электропитания, условия в помещении и соответствующие производственные требования.
Сроки зависят от доступности инструментов, замены подающих устройств, объема очистки и документации. Планируемая процедура позволяет обеспечить контролируемость и повторяемость переналадок.
Техническая поддержка может включать в себя консультации по установке, ввод в эксплуатацию, обучение операторов, устранение неисправностей, поставку запасных частей и координацию работ по замене инструментов.
Напишите нам в WhatsApp