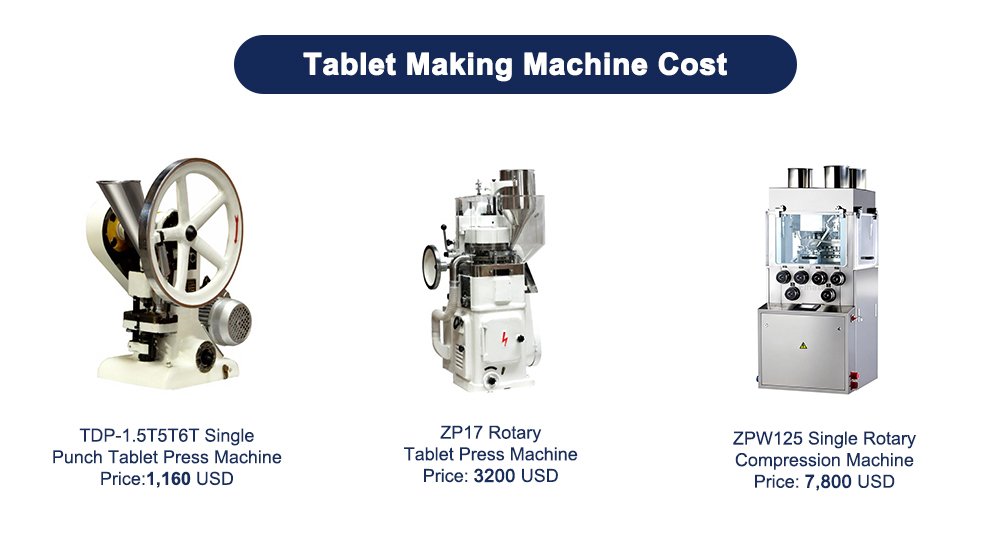
Wie viel kostet eine Tablettiermaschine?
Wie oft kommt es vor, dass man eine beschädigte Tablette vor sich hat? Das beeinträchtigt nicht nur das Aussehen, sondern auch die Konsistenz und Wirksamkeit des Arzneimittels. Daher ist es ein
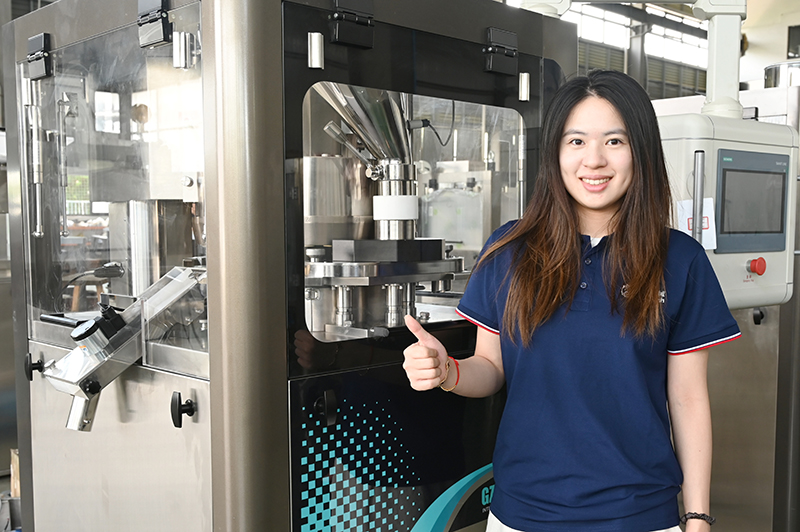
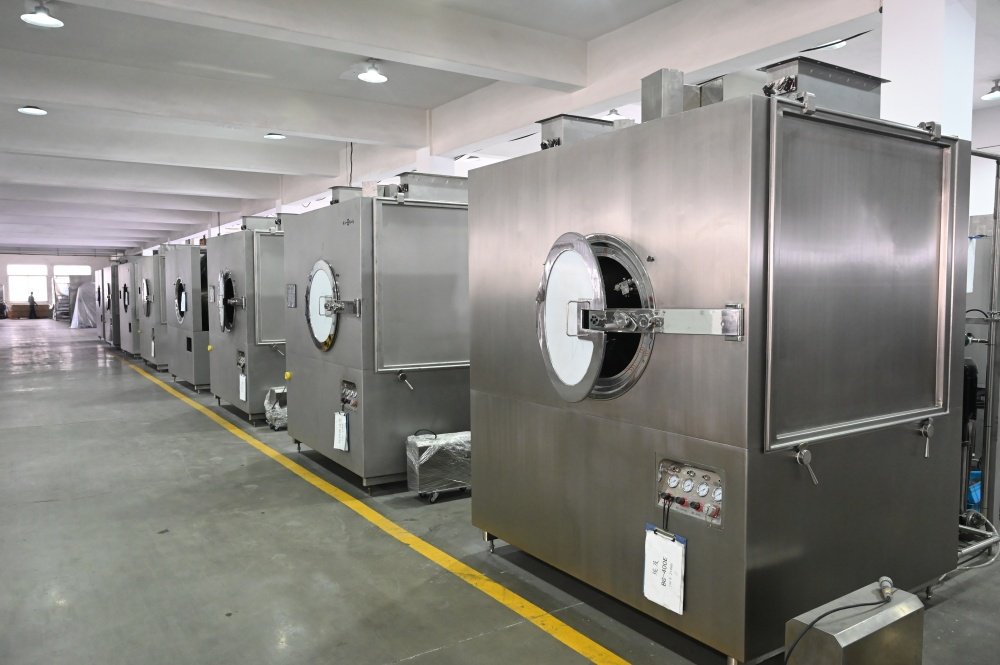
Finetech liefert Rotationstablettenpressen für die pharmazeutische, nutrazeutische, Lebensmittel- und chemische Produktion. Wir passen die Presse an Ihre Rezeptur, Ihr Tablettenprofil, Ihren Werkzeugstandard, Ihre Zielgeschwindigkeit und die verfügbaren Versorgungsanschlüsse an. Die Auswahl reicht von kompakten Rotationsanlagen bis hin zu doppelseitigen Hochgeschwindigkeitssystemen. Unser Team unterstützt Sie bei Testläufen, der Inbetriebnahme, der Werkzeugkoordination und dem langfristigen Betrieb.

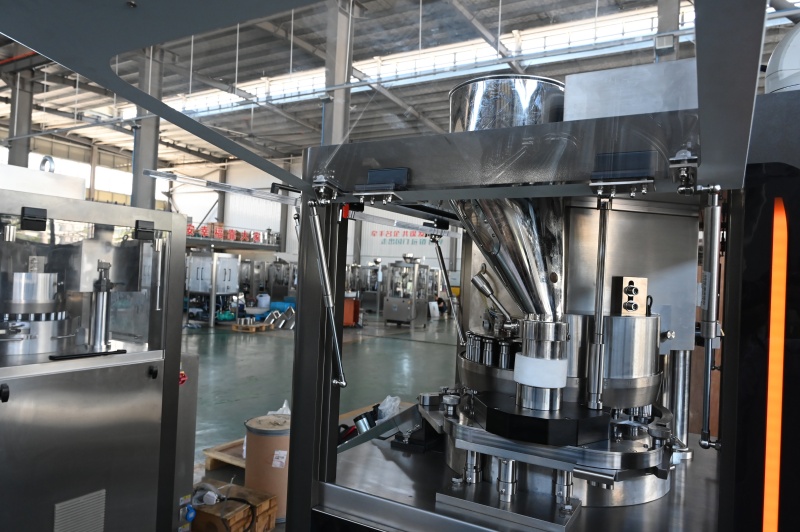
Eine Rotationstablettenpresse presst Pulver oder Granulat zu Tabletten über einen kontinuierlich rotierenden Revolver. Mehrere Stanz- und Präge Stationen füllen, dosieren, pressen und entnehmen die Tabletten bei jeder Umdrehung. Das Bedienpersonal kann die Fülltiefe und die Presskraft an das gewünschte Gewicht, die gewünschte Dicke und die gewünschte Härte anpassen. Dieser kontinuierliche Prozess gewährleistet eine stabile Produktionsleistung im industriellen Maßstab.
Eine kontrollierte Abfüllung und Verdichtung gewährleisten ein gleichbleibendes Tablettengewicht, eine gleichbleibende Tablettenstärke und eine gleichbleibende Tablettenhärte. Dank stabiler Einstellungen lassen sich Zwischenkontrollen einfacher durchführen.
Mehrere Werkzeugstationen produzieren bei jeder Revolverdrehung Tabletten. Käufer können eine Presse wählen, die sich für Pilotversuche, Routinelose oder große Stückzahlen eignet.
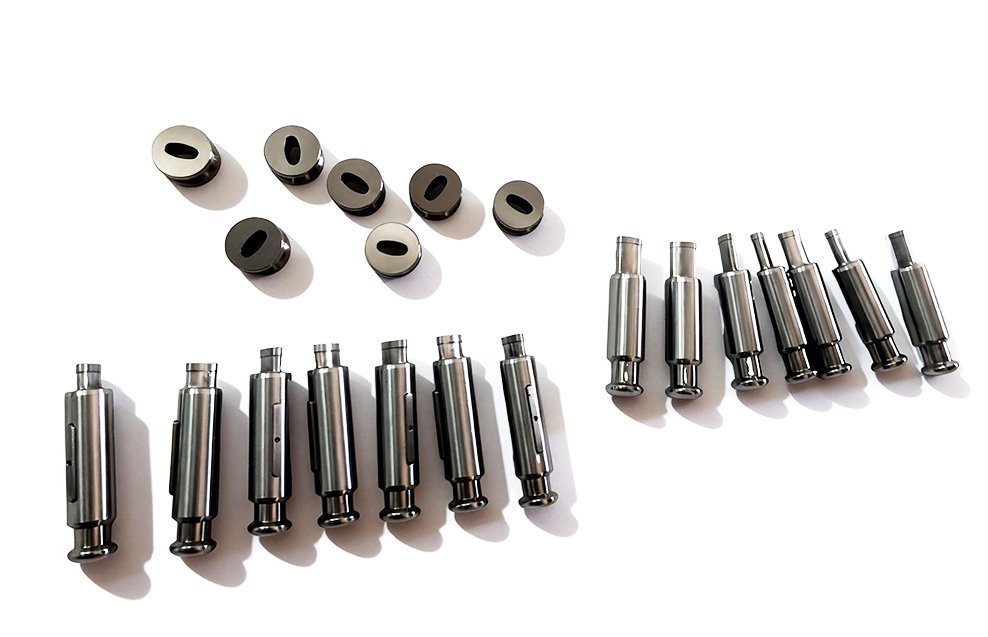
Austauschbare Stempel und Matrizen ermöglichen die Herstellung von Tabletten in verschiedenen Größen, Formen, mit unterschiedlichen Logos und Bruchlinien. Durch geplante Werkzeugwechsel kann eine Presse mehrere Produkte bearbeiten.
Die Tablettenpressung hängt nicht nur von der Pressgeschwindigkeit ab. Finetech prüft den Pulverfluss, die Tablettengeometrie, die Sollhärte, die Wahl der Werkzeuge, die Chargengröße und den Reinigungsaufwand. Anschließend empfehlen wir eine geeignete Konfiguration aus Revolver, Zuführung und Steuerung. Dieser anwendungsorientierte Prozess reduziert vermeidbare Änderungen, nachdem die Anlage in Ihrem Werk angekommen ist.

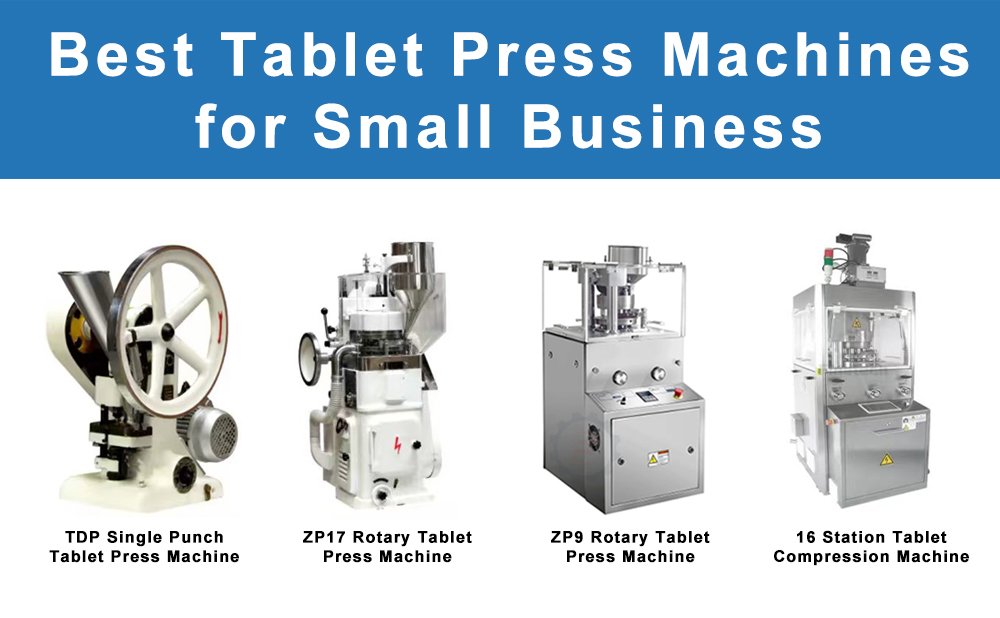
Wählen Sie aus kompakte einseitige Rotationspressen, doppelseitige Maschinen, Hochgeschwindigkeits-Pressanlagen und Spezialpressen für größere oder sprudelnde Tabletten. Die verfügbaren Werkzeugstandards und die Anzahl der Stationen decken die Entwicklung, die Fertigung im mittleren Maßstab sowie den kontinuierlichen Hochleistungsbetrieb ab. Die richtige Auslegung hängt von den Tablettenabmessungen, dem Verhalten der Rezeptur, den Reinigungsanforderungen und der Anzahl der für die Presse vorgesehenen Produkte ab.

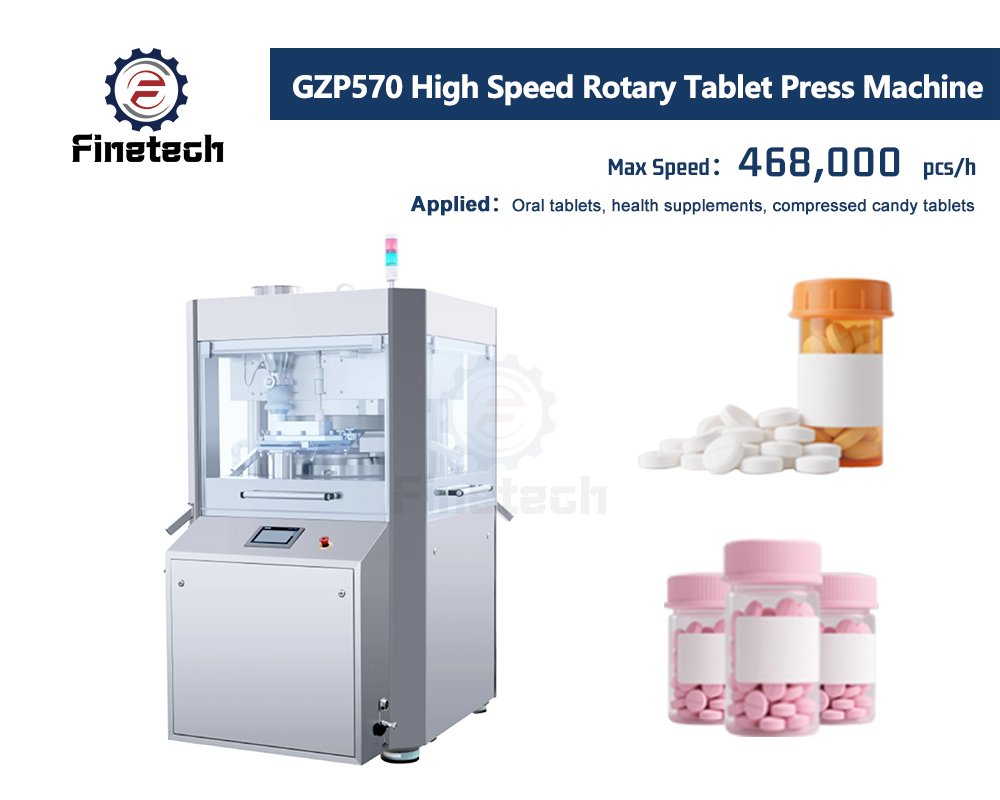
Anzahl der Stationen: 41 bis 64
Werkzeugstandards: D, B, BB, BBS
Maximaler Hauptdruck (KN): 100
Maximaler Tablettendurchmesser (mm): 25 bis 13 für unregelmäßige und 25 bis 11 für regelmäßige
Maximale Produktionskapazität für einschichtige Tabletten (Stück/Stunde): 393600 bis 624000
Motorleistung (kW): 7.5

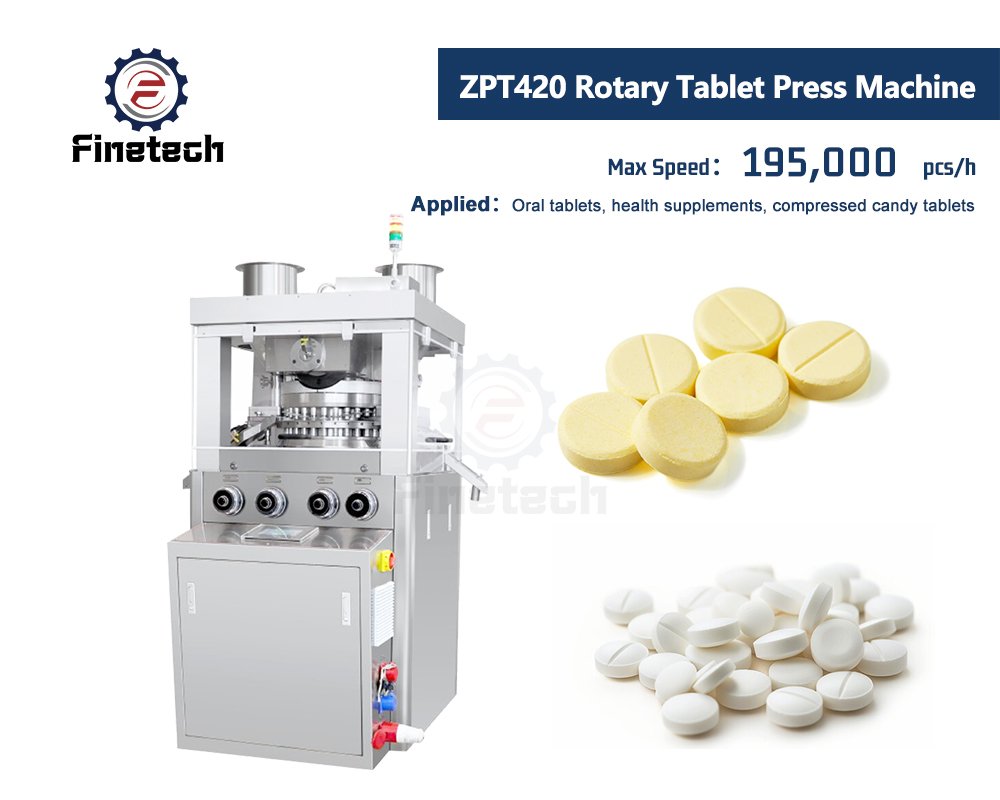
Anzahl der Stationen: 29 bis 41
Werkzeugstandards: D, B, BB, BBS
Maximaler Hauptdruck (Kn): 100 bis 120
Maximaler Tablettendurchmesser (mm): 25 bis 11
Maximale Produktionskapazität (Stück/Stunde): 139200 bis 196800
Motorleistung (kW): 7.5

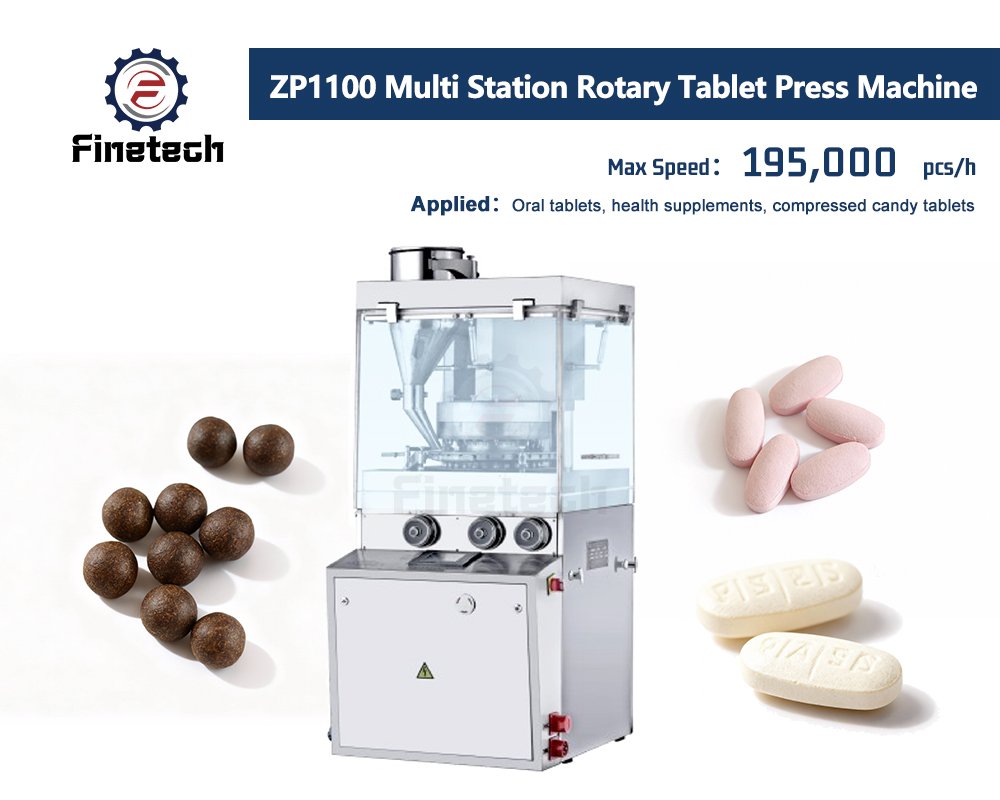
Anzahl der Stationen: 24 bis 39
Werkzeugstandards: D, B, ZP, BB, BBS
Maximaler Hauptdruck (Kn): 20
Maximaler Tablettendurchmesser (mm): 25 bis 13 für unregelmäßige Tabletten und 25 bis 11 für normale Tabletten
Maximale Produktionskapazität (Stück/Stunde): 93600 bis 152100
Motorleistung (kW): 4

Anzahl der Stationen: 41 bis 64
Werkzeugstandards: D, B, BB, BBS
Maximaler Hauptdruck (KN): 100
Maximaler Tablettendurchmesser (mm): 25 bis 13 für unregelmäßige und 25 bis 11 für regelmäßige
Maximale Produktionskapazität für einschichtige Tabletten (Stück/Stunde): 393600 bis 624000
Motorleistung (kW): 7.5

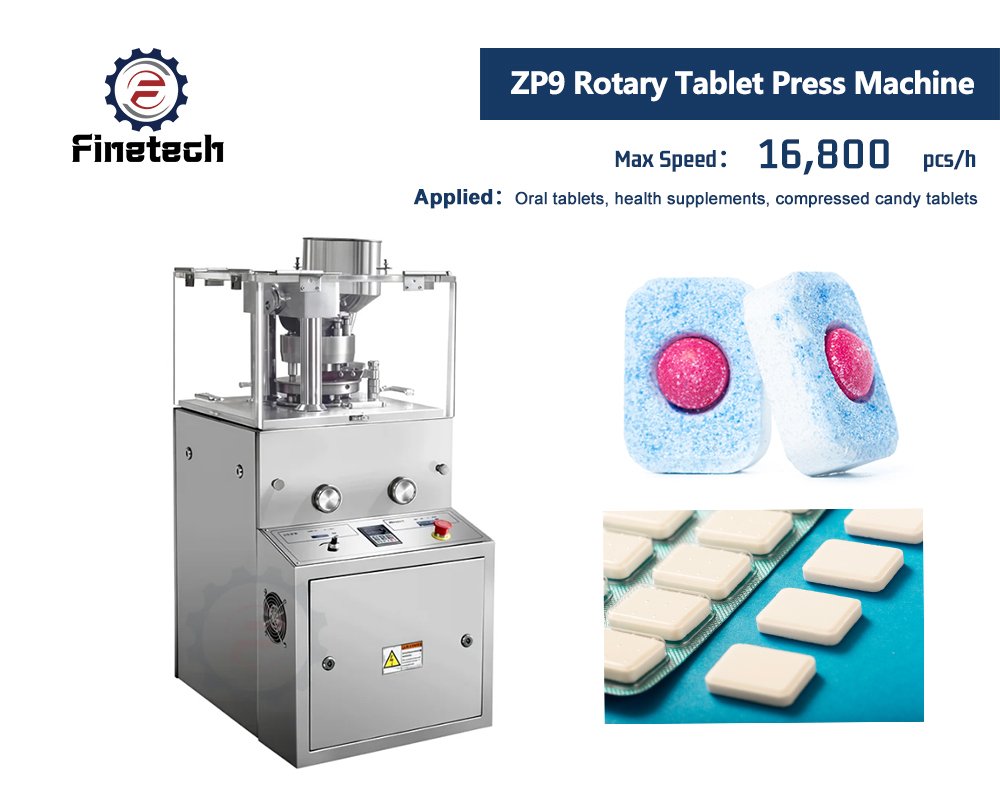
Anzahl der Stationen: 9
Maximaler Hauptdruck (Kn): 40
Maximaler Tablettendurchmesser (mm): 12
Maximale Produktionskapazität (Stück/Stunde): 16200
Motorleistung (kW): 1.5

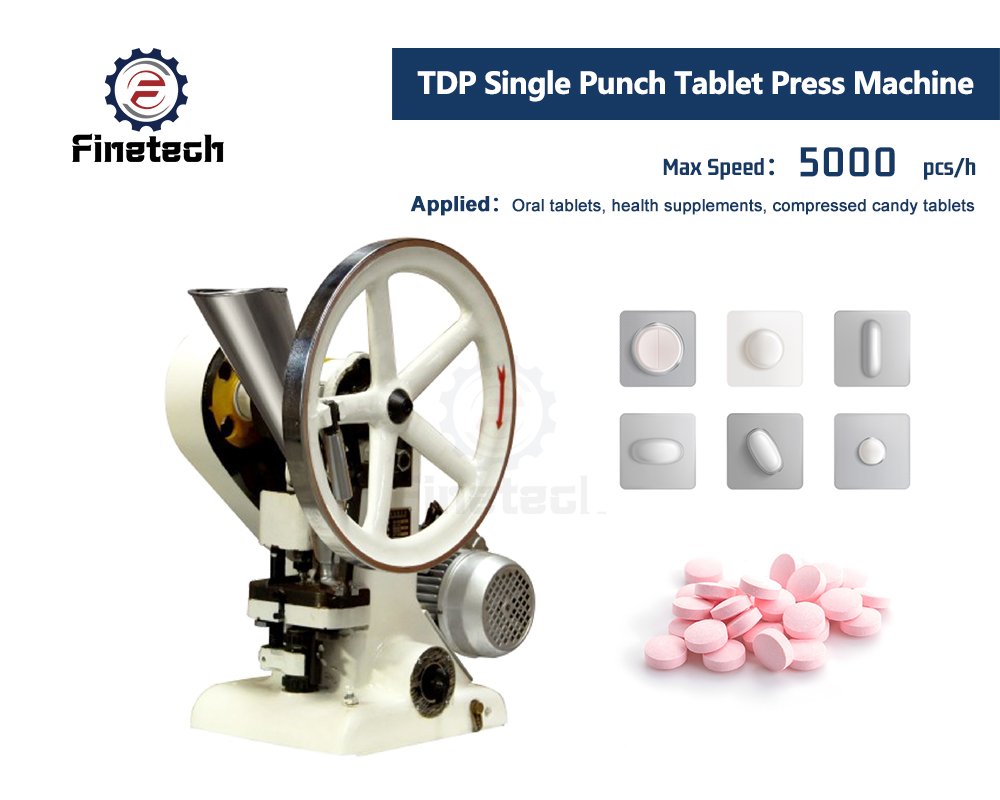
Maximaler Hauptdruck (Kn): 15, 50, 60
Maximaler Tablettendurchmesser (mm): 12, 20, 25
Maximale Produktionskapazität (Stück/Stunde): 6000, 4500 und 3000
Motorleistung (kW): 0,37, 0,75 und 1,1

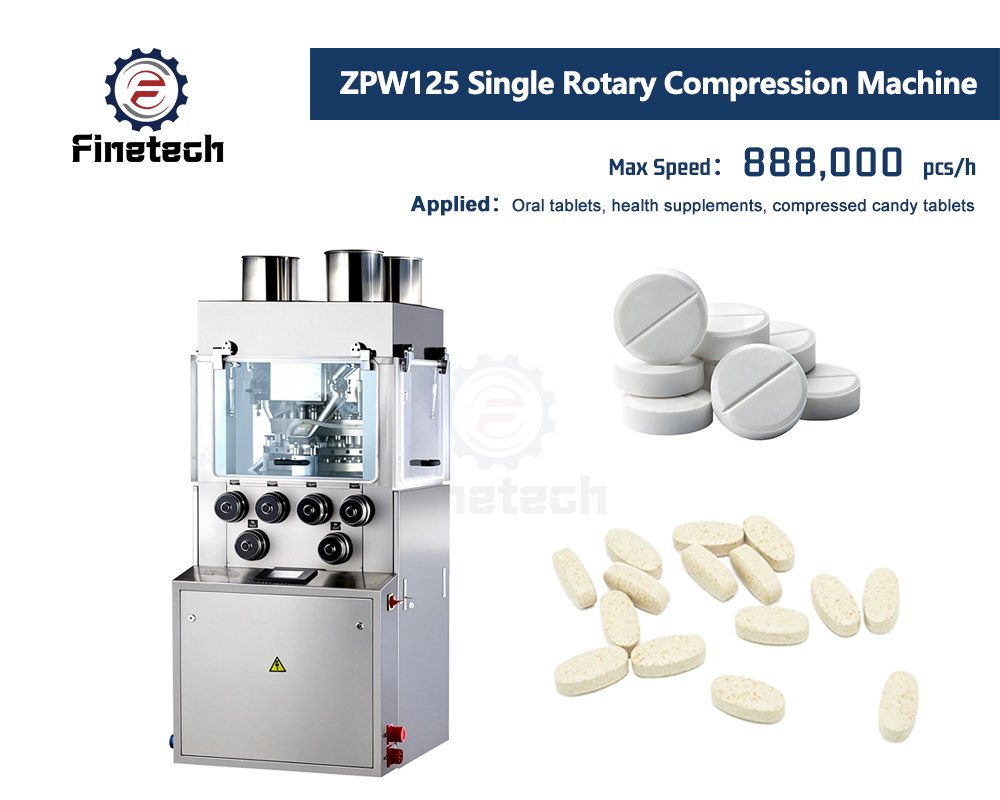
Anzahl der Stationen: 25 bis 37
Werkzeugstandards: D, B, ZP, BB, BBS
Maximaler Hauptdruck (Kn): 80
Maximaler Tablettendurchmesser (mm): 25 bis 16 Tabletten für unregelmäßige Einnahme und 25 bis 13 Tabletten für regelmäßige Einnahme
Maximale Produktionskapazität (Stück/Stunde): 30000 bis 88800
Motorleistung (kW): 4

Anzahl der Stationen: 27 bis 31
Werkzeugstandards: D, B, ZP, BB, BBS
Maximaler Hauptdruck (Kn): 100
Maximaler Tablettendurchmesser (mm): 25
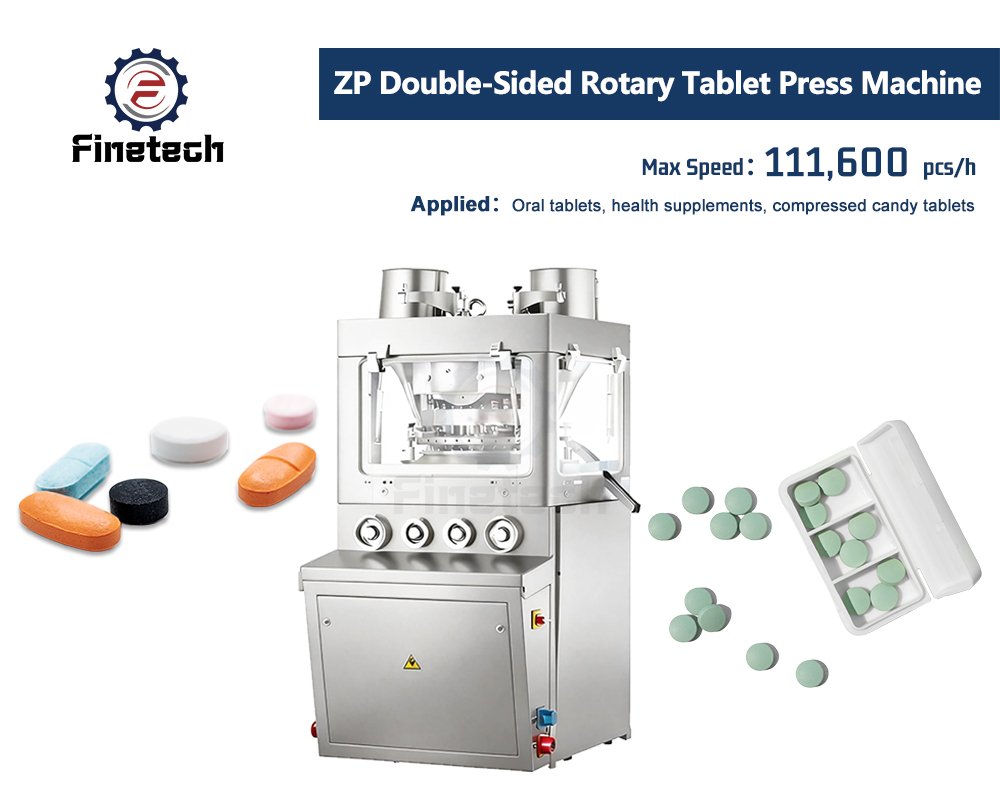
Maximale Produktionskapazität (Stück/Stunde): 97200 bis 111600
Motorleistung (kW): 5.5

Anzahl der Stationen: 8 bis 16
Werkzeugstandards: D, B, ZP, BB, BBS
Maximaler Hauptdruck (Kn): 80
Maximaler Tablettendurchmesser (mm): 25 bis 18 für normale Tabletten
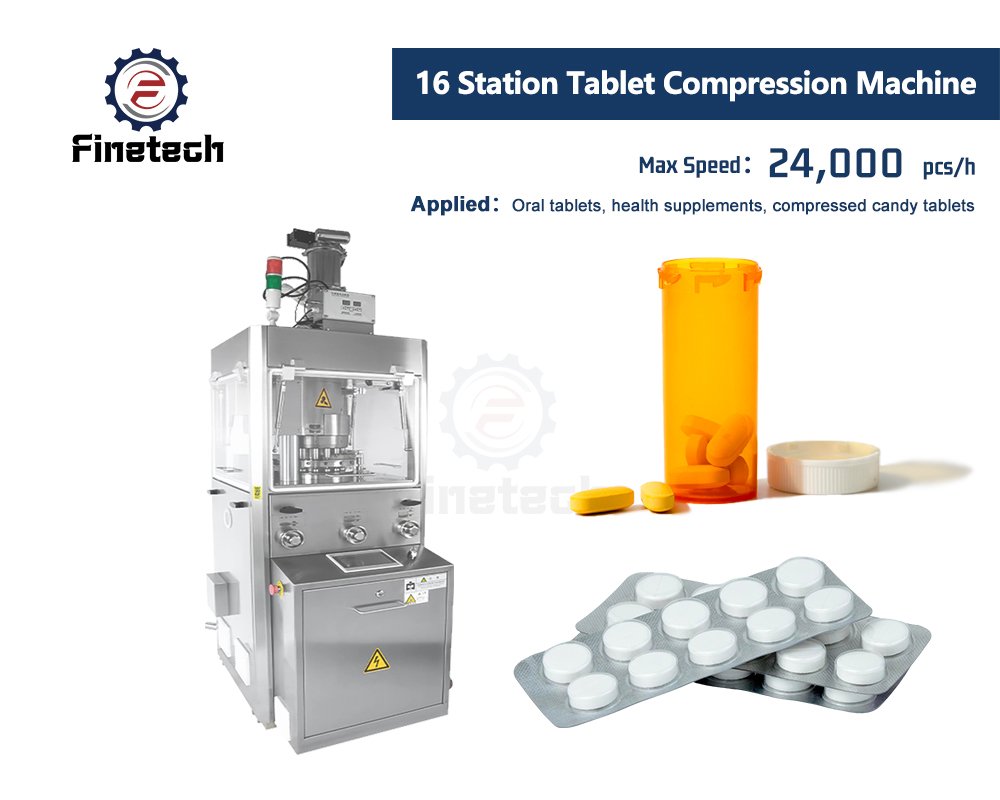
Maximale Produktionskapazität (Stück/Stunde): 14400 bis 28800
Motorleistung (kW): 2,2 kW / 380 V, 50 Hz

Maximale Druckkraft: 100–120 KN.
Maximaler Tabletten-Durchmesser: 24–35 mm.
Maximale Tablet-Dicke: 6–12 mm.
Leistung: 5,5–7,5 kW.
Gehäuse komplett aus Edelstahl 304, GMP-konform.
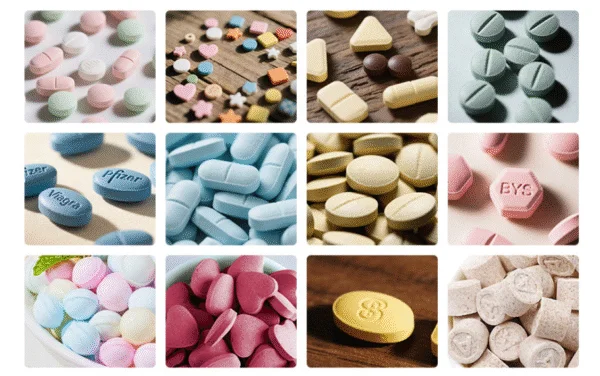
Wir passen die Rotationstablettenpresse individuell an Ihre Abmessungen, Form und Muster der Tablette.


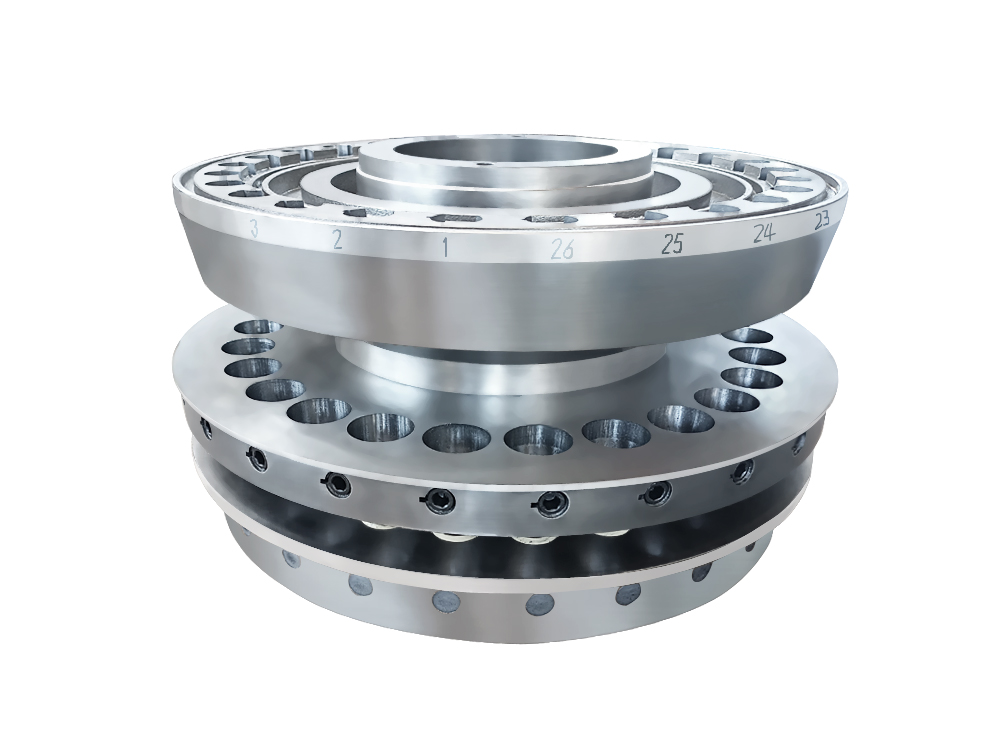
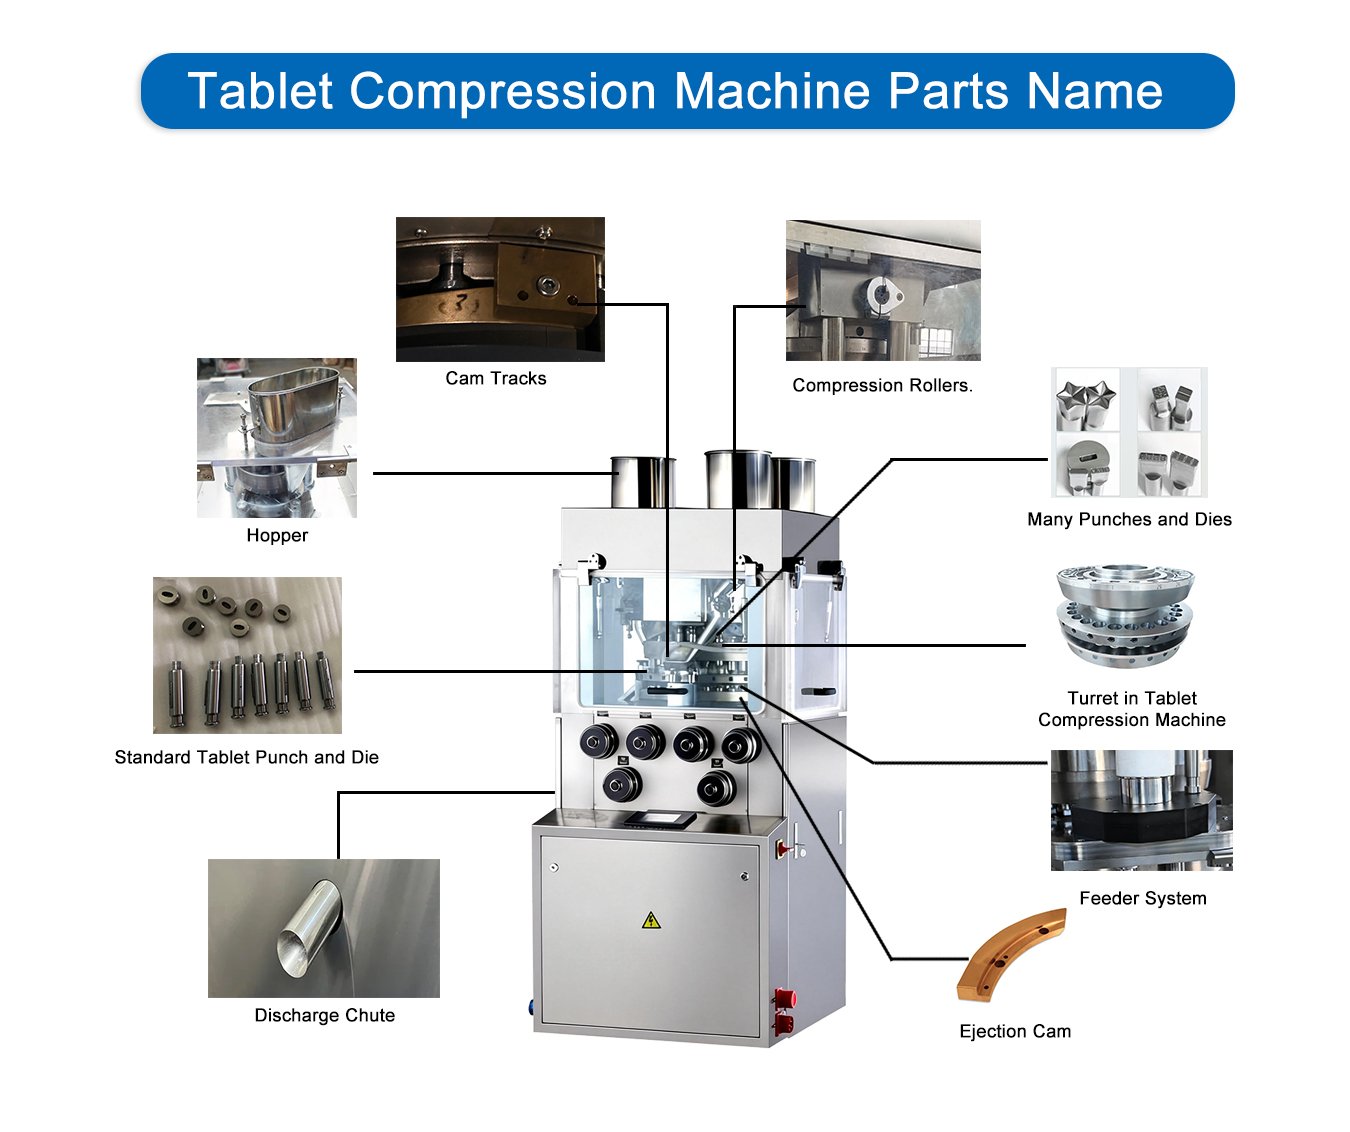
Der Revolverkopf führt mehrere Stanz- und Präge Stationen durch die Phasen des Befüllens, Pressens und Auswerfens. Durch die kontinuierliche Drehung wird die Produktionsleistung gesteigert, ohne dass der Prozess in eine Start-Stopp-Abfolge übergeht.

Die einstellbare Position des unteren Stempels dosiert die in jeder Matrize enthaltene Pulvermenge. Eine sorgfältige Einstellung gewährleistet das angestrebte Tablettengewicht und begrenzt unnötige Schwankungen während einer Charge.

Bei ausgewählten Modellen wird eingeschlossene Luft durch Vorverdichtung entfernt, bevor die endgültige Kraft aufgebracht wird. Der Bediener kann beide Stufen entsprechend der Rezeptur und der erforderlichen Tablettenfestigkeit einstellen.

Schwerkraft- oder Zwangsbeschicker befördern das Material über den Formtisch. Bei der Wahl des Beschickers spielen die Fließfähigkeit des Pulvers, die Schüttdichte, die Produktionsgeschwindigkeit und die Empfindlichkeit gegenüber Überbearbeitung eine Rolle.

D, B, BB, BBS und weitere Stanzoptionen decken zahlreiche Tablet-Profile ab. Mit maßgefertigten Stanzwerkzeugen lassen sich – sofern das Produkt dies zulässt – Logos, Rilllinien oder Sonderformen einbringen.

Der untere Stempel hebt jede fertige Tablette aus der Matrize heraus. Eine korrekt eingestellte Abhebeklinge führt sie sanft weiter und trägt dazu bei, Kantenbeschädigungen oder Produktionsstaus zu vermeiden.

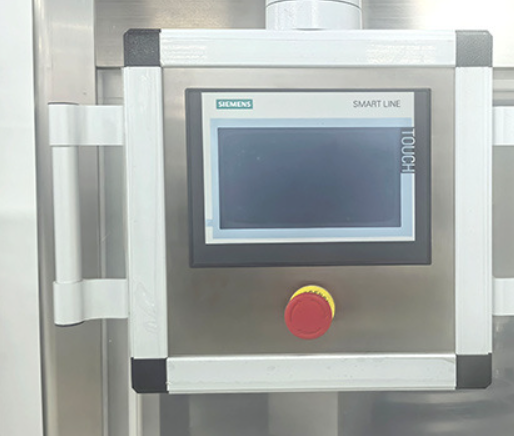
Über die Bedienoberfläche haben die Bediener einen übersichtlichen Zugriff auf Drehzahl, Alarme und genehmigte Prozesseinstellungen. Dank der Rezepturspeicherung können geschulte Teams effizient zu bewährten Produkten zurückkehren.

Geschlossene Kompressionsbereiche und Anschlüsse für die Staubabsaugung tragen dazu bei, in der Luft befindliches Pulver einzudämmen. Leicht zugängliche Oberflächen erleichtern die routinemäßige Reinigung zwischen den Chargen und bei Produktwechseln.

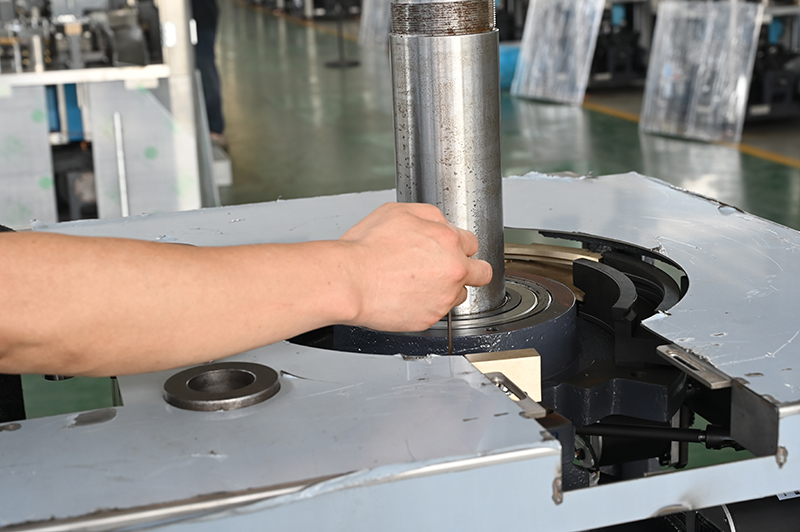
Schutzvorrichtungen und Verriegelungen schützen die beweglichen Kompressionskomponenten während des Betriebs. Gut platzierte Zugangsstellen erleichtern Inspektionen, Arbeiten mit Werkzeugen, das Schmieren und planmäßige Wartungsarbeiten.
Wir bieten Auftragsfertigung, den Austausch von Stempeln für Tablettenpressen sowie die Gestaltung von Tablettenformen und Prägemustern an.
Unterstützung bei der Installation und Inbetriebnahme Ihrer pharmazeutischen Anlagen vor Ort.
Bedienerschulung, damit Ihr Team die korrekte Bedienung der Maschine versteht.
Online-Support für die Bedienung der Maschine und die Fehlerbehebung.
Unterstützung bei der Planung von pharmazeutischen Werkstätten und Produktionslinien.
Ersatzteile: Drehturm, Trichter, Rollen.
Stanz- und Präge-Set: B-Schlag, D-Schlag, DB-Schlag.
Wir bieten Lösungen für die Tablettenherstellung für kleine Hersteller an.
Wir bieten einen Melde-Service für Transaktionen gemäß DEA-Formular 452 für Tablettenpressen an, die in die USA exportiert werden.
Leistungsbereich des Portfolios
Tabletten/Stunde
Verfügbarer Senderbereich
Bahnhöfe
Maximaler Hauptdruckbereich
kN
Leistungsbereich des Hauptmotors
kW
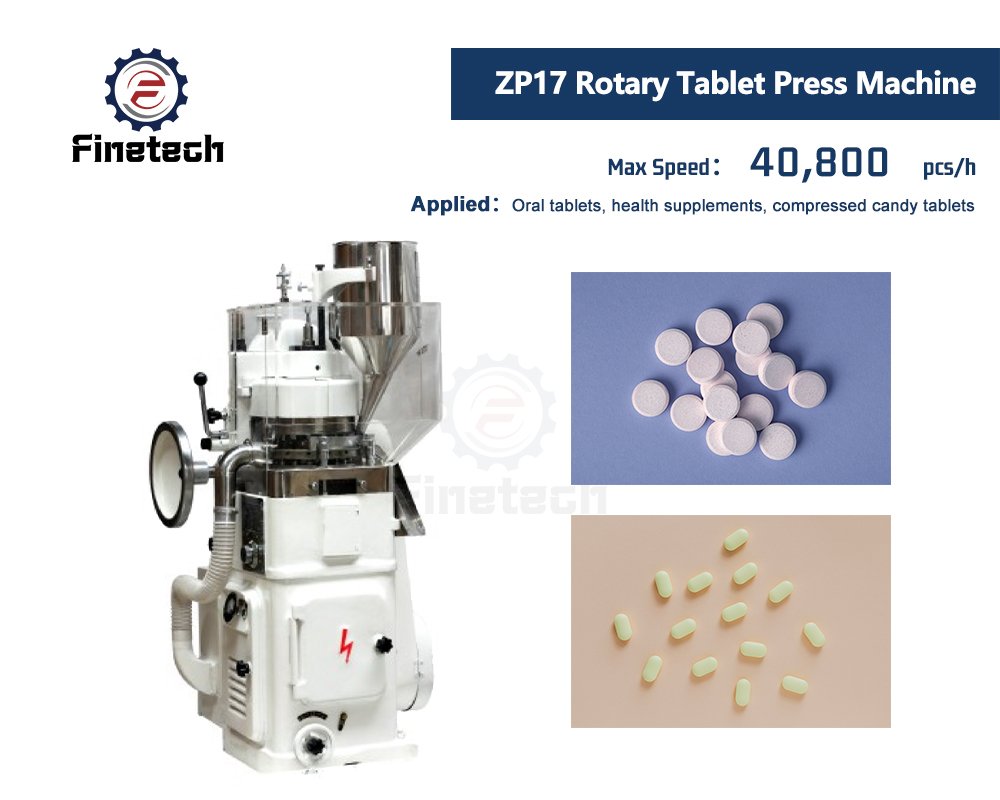
| Modell | GZP570-41 | GZP570-51 | GZP570-61 | GZP570-65 | ZP-9 | ZP17 | ZP420-29 | ZP420-35 | ZP420-39 | ZP420-41 | ZP1100-24 | ZP1100-29 | ZP1100-34 | ZP1100-36 | ZP1100-39 | ZP1100-50 | |
| Anzahl der Stationen | 41 | 51 | 61 | 65 | 5/7/9/11 | 17 | 29 | 35 | 39 | 41 | 24 | 29 | 34 | 36 | 39 | 50 | |
| Max. Hauptdruck (KN) | 100 | 100 | 100 | 100 | 40 | 50 | 120 | 100 | 100 | 100 | 80 | 80 | 80 | 80 | 80 | 80 | |
| Max. Vordruck (KN) | 40 | 40 | 40 | 40 | / | 10 | 20 | 20 | 20 | 20 | 20 | 20 | |||||
| Max. Tablettendurchmesser (mm) | Runde Tablette | 25 | 18 | 13 | 11 | 12 | 20 | 25 | 18 | 13 | 11 | 25 | 18 | 13 | 13 | 11 | 8 |
| unregelmäßige Tablette | 25 | 19 | 16 | 13 | 22 | 25 | 19 | 16 | 13 | 25 | 19 | 16 | 16 | 13 | 8 | ||
| Max. Feiltiefe (mm) | 20 | 18 | 15 | 15 | 12 | 15 | 20 | 18 | 15 | 15 | 18 | 18 | 18 | 18 | 18 | 18 | |
| Max. Tablettendicke (mm) | 10 | 8 | 6 | 6 | 6 | 6 | 8 | 7 | 6 | 6 | 7 | 7 | 7 | 7 | 7 | 7 | |
| Max. Produktionskapazität (Stück/h) | 295200 | 367200 | 439200 | 468000 | 9k/13k/16,8k | 40800 | 139200 | 168000 | 187200 | 196800 | 93600 | 13100 | 132600 | 140400 | 152100 | 195000 | |
| Motorleistung (kW) | 11 | 7.5 | 7.5 | 7.5 | 1.5 | 2.2 | 7.5 | 5.5 | 5.5 | 5.5 | 4 | 4 | 4 | 4 | 4 | 4 | |
| Gesamtgröße (mm) | 1420*1200*1850 | 410*410*940 | 950*770*1740 | 960*1150*1900 | 960*910*1750 | ||||||||||||
| Maschinengewicht (kg) | 3500 | 170 | 900 | 2000 | 1650 | ||||||||||||
| Werkzeugstandard | D | B | BB | BBS | / | / | D | B | BB | BBS | D | B | ZP | BB | BBS | TS14 |
Sprechen Sie mit unseren Experten, um die richtige Lösung für Ihre Anforderungen zu finden.

Wissen über Tablettenpressen erwerben: Fallstudien, Standardarbeitsanweisungen, Betriebsgrundsätze

Wie oft kommt es vor, dass man eine beschädigte Tablette vor sich hat? Das beeinträchtigt nicht nur das Aussehen, sondern auch die Konsistenz und Wirksamkeit des Arzneimittels. Daher ist es ein

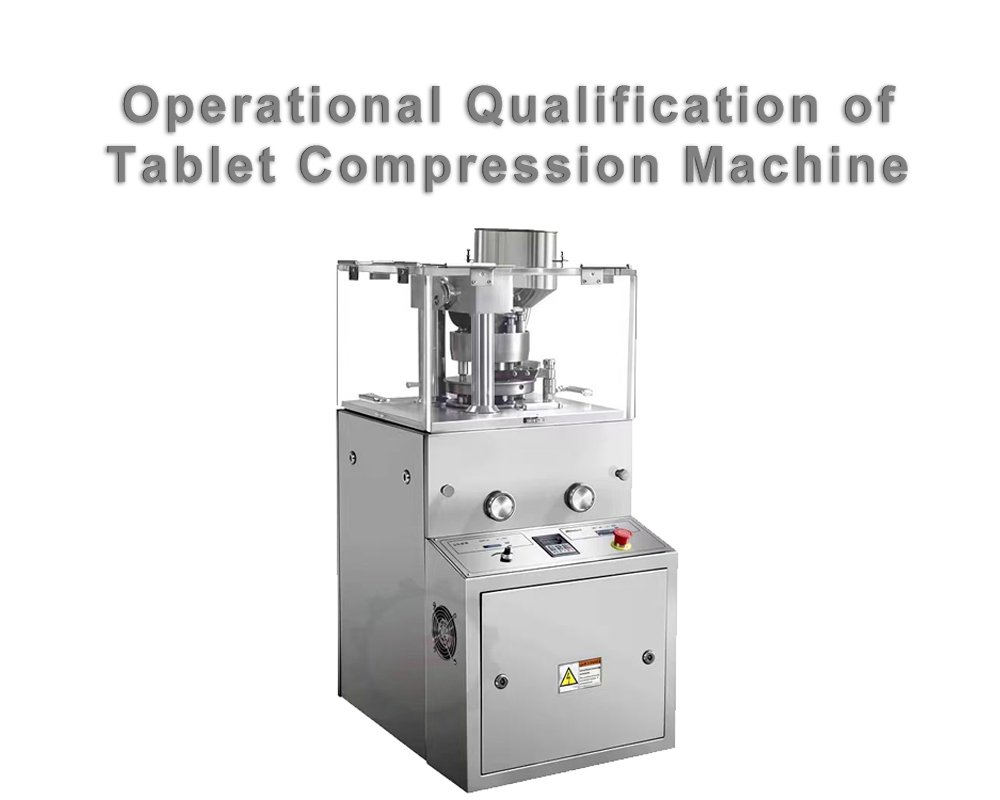
Eine Tablettenpresse mag nach der Installation betriebsbereit erscheinen, doch die Installation allein ist noch kein Beweis dafür, dass

Die Gründung eines kleinen Unternehmens im Bereich Pharmazeutika, Nutrazeutika oder Nahrungsergänzungsmittel ist mit schwierigen Entscheidungen verbunden, und die Wahl des
Kurzüberblick: Die ägyptische Kundin Elina betreibt ein kleines Chemiewerk mit 15 Mitarbeitern, das sich auf


Beginnen Sie mit den Tablettenabmessungen, dem Fließverhalten der Formulierung, der angestrebten Ausbringungsmenge, dem Werkzeugstandard und der erforderlichen Presskraft. Auch die Reinigungs- und Umrüsthäufigkeit spielen eine Rolle.
Ja. Für jede Form sind passende Stempel und Matrizen erforderlich. Die Presse muss zudem den erforderlichen Werkzeugstandard und die Tablet-Abmessungen unterstützen.
Die Füllhöhe, die Pulverdichte, die Leistung der Zuführung und der Materialfluss beeinflussen das Gewicht. Ebenso wichtig ist eine stabile vorgelagerte Granulierung.
Die Bediener stellen die Vorverdichtung und die Hauptverdichtung innerhalb des validierten Prozessbereichs ein. Auch die Eigenschaften der Formulierung und die Verweilzeit beeinflussen die endgültige Härte.
Ein Zwangszuführer hilft, wenn das Pulver nicht gleichmäßig und mit der erforderlichen Geschwindigkeit in die Matrizen gelangt. Durch Tests lässt sich feststellen, ob sich dadurch die Gleichmäßigkeit der Befüllung verbessert.
Ja. Mit Sonderstanzformen lassen sich Logos, Text, Trennlinien und genehmigte Formen stanzen. Das Design muss ein zuverlässiges Zusammendrücken und Lösen ermöglichen.
Häufige Ursachen sind eingeschlossene Luft, ungeeignete Feuchtigkeit, schlechte Granulierung, zu hohe Drehzahl und falsche Kompressionseinstellungen. Vor der Anpassung ist eine Prozessüberprüfung erforderlich.
Überprüfen Sie die Werkzeuge während der Reinigung und bei geplanten Umrüstungen. Ersetzen Sie verschlissene, abgesplitterte, korrodierte oder maßlich ungeeignete Bauteile, bevor Sie die Produktion fortsetzen.
Ja. Es lässt sich mit Entstaubungsanlagen, Metalldetektoren, Tablettenbeschichtungsanlagen, Auffangsystemen und nachgeschalteten Verpackungsanlagen kombinieren.
Bitte geben Sie die Art der Formulierung, die Tablettenzeichnung, die stündliche Produktionsleistung, die gewünschten Werkzeuge, die Stromversorgung, die Raumbedingungen und die geltenden Produktionsanforderungen an.
Der Zeitaufwand hängt vom Zugang zu den Werkzeugen, von Wechseln an den Zuführvorrichtungen, vom Umfang der Reinigung und von der Dokumentation ab. Ein geplanter Ablauf sorgt dafür, dass Umrüstungen kontrolliert und wiederholbar ablaufen.
Der Support kann Anleitungen zur Installation, Inbetriebnahme, Bedienerschulungen, Fehlerbehebung, Ersatzteile sowie die Koordination beim Austausch von Werkzeugen umfassen.
WhatsApp uns