Russian
 English
 Turkish
 Spanish
 French
 German
 Japanese

Если вы читаете техническое описание машины для упаковки в блистеры, не понимая, что означают эти цифры, вы, скорее всего, выберете неподходящую машину. Чтобы не допустить этой ошибки, ниже приведены все технические параметры, на которые следует обратить внимание.
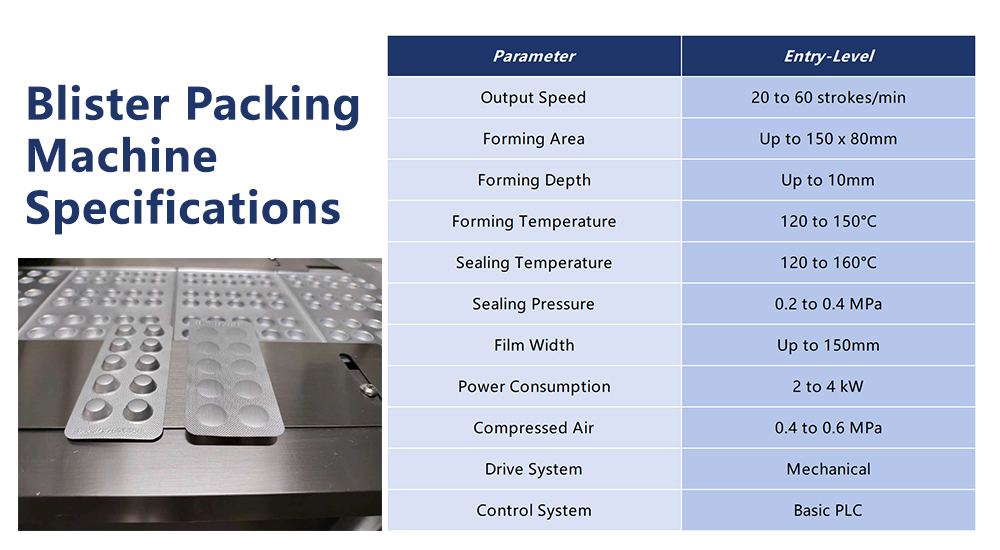
Технические характеристики машины для блистерной упаковки
В приведенной ниже таблице представлена краткая справка по всем ключевым параметрам — от моделей начального уровня до моделей высшего класса.
| Параметр | Начальный уровень | Средний ценовой диапазон | Высокий класс |
| Скорость на выходе | от 20 до 60 ударов в минуту | от 60 до 150 ударов в минуту | от 150 до 400+ ходов в минуту |
| Зона формования | Размер до 150 × 80 мм | Размер до 260 × 130 мм | До 320 × 160 мм+ |
| Глубина формовки | До 10 мм | До 16 мм | До 26 мм |
| Температура формования | от 120 до 150 °C | от 120 до 180 °C | от 120 до 200 °C |
| Температура уплотнения | от 120 до 160 °C | от 120 до 180 °C | от 120 до 200 °C |
| Давление уплотнения | от 0,2 до 0,4 МПа | от 0,3 до 0,5 МПа | от 0,4 до 0,6 МПа |
| Ширина пленки | До 150 мм | До 260 мм | До 320 мм и более |
| Потребляемая мощность | от 2 до 4 кВт | от 4 до 8 кВт | от 8 до 20 кВт |
| Сжатый воздух | от 0,4 до 0,6 МПа | от 0,4 до 0,6 МПа | от 0,4 до 0,6 МПа |
| Система привода | Механический | Механические / Сервоприводы | Сервопривод |
| Система управления | Основы ПЛК | ПЛК + ЧМИ | ПЛК + ЧМИ + СКАДА |
Давайте подробно рассмотрим каждый из этих ключевых параметров машин для производства блистерной упаковки.
1. Скорость выхода продукции и производственная мощность
Скорость производства измеряется в ударах в минуту. Один удар позволяет изготовить одну готовую блистерную карту. Таким образом, чтобы рассчитать фактическое количество таблеток в минуту, необходимо умножить количество ударов в минуту на количество гнезд в пресс-форме.
Например, машина, работающая со скоростью 100 ходов в минуту с 10-гнездной формой, производит 1 000 таблеток в минуту, а не 100.
Кроме того, следует учитывать, что указанные в каталоге скорости измеряются в идеальных лабораторных условиях. В то время как реальная производительность в Производственное предприятие, соответствующее требованиям GMP как правило, показатель бывает на 15–30% ниже из-за переналадок, остановок и колебаний качества сырья.
2. Параметры зоны формования и размеры полости
Площадь формовки определяет максимальный размер блистерной карточки, которую машина может изготовить за один ход. Чем больше площадь формовки, тем больше гнезд на одной карточке и тем выше производительность за один ход.
Просто помните: размеры полости должны точно соответствовать размерам вашей продукции. Стандартные станки оснащены фиксированным инструментом. В то же время станки более высокого класса оснащены системой быстрой смены инструмента, что позволяет быстрее переналаживать производство на другую продукцию.
3. Глубина формовки
Глубина формовки — это максимальная глубина полости блистера, которую может обеспечить данная машина. Для стандартных таблеток и капсул обычно требуется глубина формовки от 6 до 12 мм.
Для крупных изделий, толстых капсул или изделий нестандартной формы может потребоваться до 26 мм. Холодная штамповка Машины ALU-ALU Как правило, они обеспечивают большую глубину формовки, чем машины для термоформовки ПВХ.
4. Температура формования и температура запечатывания
Температура формования размягчает пленку для формирования полости. Температура запечатывания обеспечивает сцепление крышечной фольги с сформированной пленкой. Обе температуры должны быть точно настроены с учетом особенностей используемого материала.
ПВХ обычно принимает форму при температуре от 120 до 150 °C. Для PVDC и алюминия ALU-ALU, подвергаемого холодной формовке, требуются совершенно разные настройки. Заданное значение температуры на станции сварки и фактическая температура поверхности различаются на 8–15 °C в зависимости от конструкции нагревательного элемента.
Всегда запрашивайте данные об измеренной температуре поверхности у Заводские приемочные испытания опираться на фактические данные, а не полагаться исключительно на заданные значения.
5. Давление уплотнения и время выдержки
Давление уплотнения и время выдержки в совокупности с температурой уплотнения определяют целостность уплотнения. Давление измеряется в МПа или барах.
Время выдержки, с другой стороны, измеряется в миллисекундах и обозначает продолжительность соприкосновения уплотняющих пластин. Техническое описание, в котором указана только температура без указания диапазона давления и времени выдержки, является недостаточным.
6. Ширина пленки и совместимость материалов
Ширина пленки определяет максимальную ширину формования, поддерживаемую машиной, и напрямую влияет на количество гнезд, которые можно разместить на карте.
Убедитесь, что ваше устройство поддерживает конкретный тип пленки, будь то ПВХ, ПВДХ, ALU или ламинаты ALU-ALU, полученные методом холодной формовки. Для каждого из них требуются свои настройки температуры, давления и скорости.
7. Потребление энергии/сжатый воздух
Стандартное давление сжатого воздуха для большинства машин для производства блистерной упаковки составляет от 0,4 до 0,6 МПа. В то же время потребляемая мощность варьируется от 2 кВт на машинах начального уровня до более чем 20 кВт на высокоскоростные полностью автоматические системы.
Оба показателя имеют решающее значение для планирования объекта, расчета мощности электросети и оценки эксплуатационных расходов.
Выберите подходящую машину для производства блистерной упаковки
Если вы предпочитаете сотрудничать с производителем, который уже позаботился обо всём этом, то Finetech — это очевидный выбор.
Мы поставляем Машины для упаковки в блистеры, соответствующие требованиям GMP различных типов и конфигураций. Независимо от того, нужна ли вам отдельно стоящая машина для упаковки в блистеры или полноценная производственная линия, наша команда подберет для вас оптимальное решение.
Если вы считаете, что это подходит, свяжитесь с нашими специалистами уже сегодня и давайте продолжим с этого места!