German
 English
 Russian
 Turkish
 Spanish
 French
 Japanese

Wenn Sie das Datenblatt einer Blisterverpackungsmaschine lesen, ohne zu verstehen, was die Zahlen bedeuten, werden Sie höchstwahrscheinlich die falsche Maschine kaufen. Damit Ihnen dieser Fehler nicht unterläuft, finden Sie hier alle technischen Parameter, auf die Sie achten müssen.
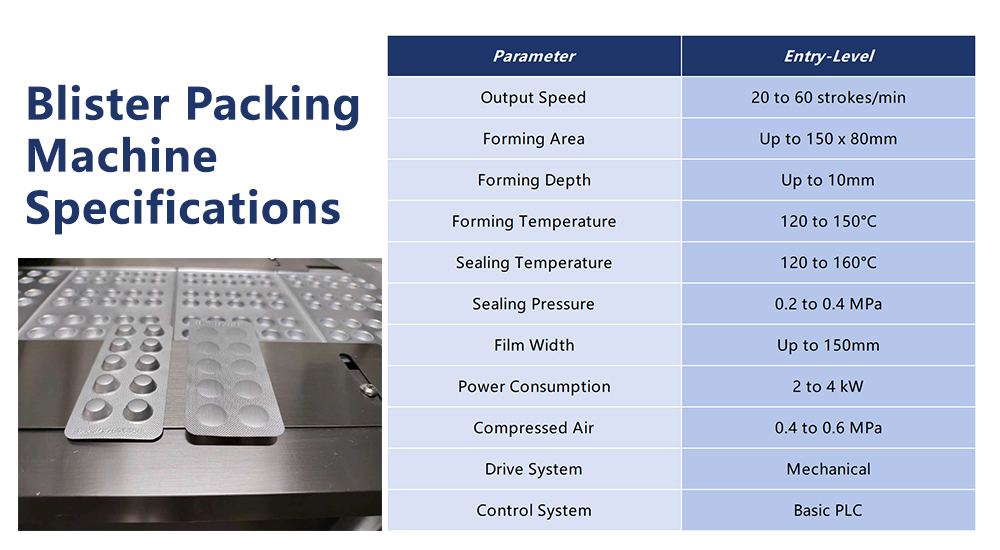
Technische Daten der Blisterverpackungsmaschine
Die folgende Tabelle bietet Ihnen einen schnellen Überblick über alle wichtigen Parameter, von Einsteigermodellen bis hin zu High-End-Geräten.
| Parameter | Einstiegsmodell | Mittelklasse | High-End |
| Ausgangsgeschwindigkeit | 20 bis 60 Hübe/min | 60 bis 150 Hübe/min | 150 bis über 400 Hübe/Minute |
| Umformbereich | Bis zu 150 × 80 mm | Bis zu 260 × 130 mm | Bis zu 320 × 160 mm+ |
| Umformungstiefe | Bis zu 10 mm | Bis zu 16 mm | Bis zu 26 mm |
| Formtemperatur | 120 bis 150 °C | 120 bis 180 °C | 120 bis 200 °C |
| Dichtungstemperatur | 120 bis 160 °C | 120 bis 180 °C | 120 bis 200 °C |
| Dichtungsdruck | 0,2 bis 0,4 MPa | 0,3 bis 0,5 MPa | 0,4 bis 0,6 MPa |
| Folienbreite | Bis zu 150 mm | Bis zu 260 mm | Bis zu 320 mm+ |
| Energieaufnahme | 2 bis 4 kW | 4 bis 8 kW | 8 bis 20 kW |
| Druckluft | 0,4 bis 0,6 MPa | 0,4 bis 0,6 MPa | 0,4 bis 0,6 MPa |
| Antriebssystem | Mechanik | Mechanik / Servo | Servo |
| Steuerungssystem | Grundlagen der SPS | SPS + HMI | SPS + HMI + SCADA |
Lassen Sie uns jeden dieser wichtigen Parameter von Blisterverpackungsmaschinen im Detail besprechen.
1. Ausgabegeschwindigkeit und Produktionskapazität
Die Produktionsgeschwindigkeit messen wir in Hüben pro Minute. Ein Hub ergibt eine fertige Blisterkarte. Um also die tatsächliche Anzahl der Tabletten pro Minute zu berechnen, multipliziert man die Hübe pro Minute mit der Anzahl der Kavitäten in der Form.
Beispielsweise produziert eine Maschine, die 100 Hübe pro Minute mit einer Form mit 10 Kavitäten ausführt, 1.000 Tabletten pro Minute und nicht 100.
Beachten Sie außerdem, dass die in den Datenblättern angegebenen Geschwindigkeiten unter idealen Laborbedingungen gemessen werden. Die tatsächliche Leistung in einer GMP-Anlage liegt in der Regel um 15 bis 30% niedriger, was auf Umrüstungen, Stillstände und Materialschwankungen zurückzuführen ist.
2. Abmessungen des Formbereichs und des Formhohlraums
Der Formbereich legt die maximale Größe der Blisterkarten fest, die die Maschine in einem Arbeitshub herstellen kann. Ein größerer Formbereich bedeutet mehr Kavitäten pro Karte und eine höhere Produktionsleistung pro Hub.
Denken Sie daran, dass die Abmessungen der Formnester genau auf die Größe Ihres Produkts abgestimmt sein müssen. Standardmaschinen sind für fest montierte Werkzeuge ausgelegt. Hochwertigere Maschinen verfügen hingegen über Schnellwechselwerkzeuge, die einen schnelleren Produktwechsel ermöglichen.
3. Formtiefe
Die Formtiefe ist die maximale Tiefe der Blistervertiefung, die die Maschine herstellen kann. Für Standardtabletten und -kapseln sind in der Regel 6 bis 12 mm Formtiefe erforderlich.
Größere Produkte, dicke Kapseln oder unregelmäßige Formen erfordern unter Umständen einen Durchmesser von bis zu 26 mm. Kaltumformung ALU-ALU-Maschinen ermöglichen im Allgemeinen eine größere Tiefzieh-Tiefe als PVC-Thermoformmaschinen.
4. Formtemperatur und Siegeltemperatur
Die Formtemperatur macht die Folie weich, damit sich die Vertiefungen bilden können. Die Siegeltemperatur verbindet die Deckelfolie mit der geformten Folie. Beide Werte müssen genau auf Ihr spezifisches Material abgestimmt werden.
PVC bildet typischerweise bei 120 bis 150 °C. PVDC und kaltgeformtes ALU-ALU erfordern völlig unterschiedliche Einstellungen. Der Temperatursollwert der Versiegelungsstation und die tatsächliche Oberflächentemperatur weichen je nach Heizelementausführung um 8 bis 15 °C voneinander ab.
Fragen Sie stets die gemessenen Oberflächentemperaturen bei einem Werksabnahmetest Unterstützung, anstatt sich allein auf Sollwerte zu verlassen.
5. Versiegelungsdruck und Verweilzeit
Der Dichtungsdruck und die Verweilzeit bestimmen zusammen mit der Dichtungstemperatur die Dichtungsintegrität. Der Druck wird in MPa oder bar gemessen.
Die Verweilzeit hingegen wird in Millisekunden gemessen und gibt an, wie lange die Dichtplatten miteinander in Kontakt bleiben. Ein Datenblatt, in dem lediglich die Temperatur ohne Angabe des Druckbereichs und der Verweilzeit aufgeführt ist, reicht nicht aus.
6. Folienbreite und Materialverträglichkeit
Die Folienbreite bestimmt die maximale Formbreite, die die Maschine unterstützt, und hat direkten Einfluss darauf, wie viele Kavitäten auf der Karte angeordnet werden können.
Vergewissern Sie sich, dass Ihr Gerät Ihren spezifischen Folientyp unterstützt, sei es PVC, PVDC, ALU oder kaltgeformte ALU-ALU-Laminate. Für jedes davon sind unterschiedliche Temperatur-, Druck- und Geschwindigkeitseinstellungen erforderlich.
7. Stromverbrauch/Druckluft
Der Standarddruckluftbedarf für die meisten Blisterverpackungsmaschinen liegt bei 0,4 bis 0,6 MPa. Im Gegensatz dazu reicht die Leistungsaufnahme von 2 kW bei Einstiegsmodellen bis zu über 20 kW bei Hochgeschwindigkeits-Vollautomatsysteme.
Beide Kennzahlen sind entscheidend für die Anlagenplanung, die Dimensionierung der Stromversorgung und die Schätzung der Betriebskosten.
Finden Sie die richtige Blisterverpackungsmaschine
Wenn Sie lieber mit einem Hersteller zusammenarbeiten möchten, der all dies bereits abdeckt, ist Finetech die naheliegende Wahl.
Wir liefern GMP-konforme Blisterverpackungsmaschinen in verschiedenen Ausführungen und Konfigurationen. Ganz gleich, ob Sie eine eigenständige Blisterverpackungsmaschine oder eine komplette Produktionslinie benötigen – unser Team stellt die passende Lösung für Sie zusammen.
Wenn Sie der Meinung sind, dass es passt, Nehmen Sie noch heute Kontakt mit unseren Spezialisten auf Und dann machen wir einfach weiter!