Spanish
 English
 Russian
 Turkish
 French
 German
 Japanese

Detrás de cada medicamento o vacuna que salva vidas hay un proceso diseñado para mantener su eficacia y estabilidad durante un periodo prolongado. Estos procesos dependen principalmente de equipos farmacéuticos avanzados, entre los que se incluyen los liofilizadores.
Los liofilizadores eliminan el agua del producto mediante un proceso conocido como sublimación. Esto permite obtener medicamentos que conservan su seguridad incluso tras años de almacenamiento. La importancia de los liofilizadores farmacéuticos es evidente, ya que más de 50% de productos farmacéuticos aprobados por la FDA se liofilizan.
En esta guía, descubrirás qué son los liofilizadores farmacéuticos y por qué son necesarios para la fabricación de medicamentos a gran escala.
¿Cómo funciona un liofilizador farmacéutico? Proceso paso a paso

La liofilización es un proceso que convierte los productos biológicos en un polvo seco que puede reconstituirse posteriormente. Resulta especialmente eficaz para los medicamentos sensibles al calor que pierden su eficacia al exponerse a altas temperaturas.
Veamos cómo funcionan los liofilizadores farmacéuticos:
1. Tratamiento previo
Esta etapa comprende una serie de pasos necesarios para obtener resultados óptimos. Desde la determinación del punto de congelación hasta la reducción de la concentración de disolventes de alta presión de vapor, esta etapa prepara los productos para su uso.
Por ejemplo, la mayoría de las vacunas requieren crioprotectores que actúen como estabilizadores durante el proceso de secado. Sin este paso, las proteínas y enzimas de la vacuna podrían descomponerse, lo que reduciría su estabilidad y fiabilidad.
2. Precongelación
Una vez preparado, el producto se introduce en la cámara de congelación. Se enfría a temperaturas extremadamente bajas, entre -50 y -30 °C. El enfriamiento extremo y rápido transforma el contenido de agua en cristales de hielo sólidos. Sin embargo, es fundamental controlar la velocidad de congelación, la composición y la concentración de las sustancias no cristalizables.
Estos factores influyen directamente en el tamaño de los cristales, que desempeña un papel fundamental. Los cristales más grandes crean más vías para que el vapor de agua se escape durante el secado, lo que hace que el proceso sea más rápido y fiable.
3. Secado primario
Una vez que el producto se ha congelado, el liofilizador inicia el secado primario, también conocido como sublimación. La cámara se somete a un fuerte vacío que reduce drásticamente la presión, al tiempo que se aplica calor de forma controlada. A pesar del calor añadido, la temperatura general se mantiene por debajo de los 0 °C, lo que hace que el hielo se convierta directamente en vapor de agua en lugar de derretirse y pasar a estado líquido.
Esta es la etapa en la que se pierde la mayor parte del líquido. Las investigaciones demuestran que el secado primario elimina casi 951 TP3T del contenido de agua. Aunque se trata de una etapa lenta y que consume mucha energía, debe supervisarse cuidadosamente para controlar el calor.
4. Secado secundario
El secado primario no elimina por completo el agua. Todavía quedan algunas moléculas de agua adheridas a la estructura del fármaco. Como consecuencia, tiene lugar el secado secundario, o desorción.
La temperatura se eleva gradualmente hasta los 30 °C y se mantiene el vacío para eliminar la humedad restante. En este punto, el producto solo contiene trazas de humedad, que no comprometen su estabilidad.
5. Tratamiento posterior
La etapa final consiste en envasar el producto en viales estériles, ampollas o blísteres. El envasado se realiza dentro de la propia máquina para mantener la esterilidad.
Para sellar los envases se utilizan tapones de goma especiales, lo que garantiza que permanezcan bien cerrados. Este paso es fundamental para mantener la seguridad del producto y facilitar la trazabilidad.
Componentes y características clave de un liofilizador farmacéutico
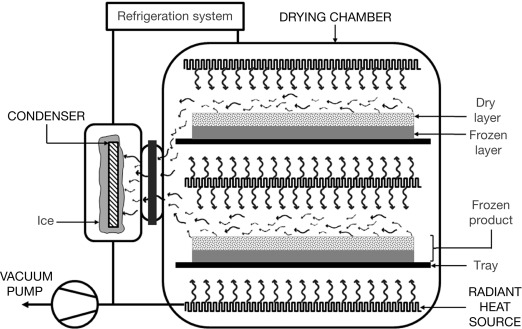
Un liofilizador está compuesto por varios componentes que funcionan conjuntamente para garantizar que cada fase del proceso se desarrolle sin problemas. Veamos algunos de los componentes clave de esta máquina:
1. Cámara de congelación
El proceso de liofilización de cualquier producto comienza en la cámara de congelación. En ella se crea un entorno ideal para que el agua se cristalice y se convierta en hielo. Estos cristales de hielo son necesarios para la fase de secado propiamente dicha. Están fabricadas en acero inoxidable y cumplen estrictas normas de esterilidad para evitar la contaminación.
2. Bomba de vacío
Al reducir la presión en el interior de la cámara, las bombas de vacío permiten que el hielo evite la fase líquida y pase directamente al estado gaseoso. Las bombas de vacío de grado farmacéutico mantienen la presión por debajo del punto triple para lograr la máxima productividad.
3. Estanterías
En el interior de la cámara, los productos se colocan en estantes especialmente diseñados que incorporan fuentes de calor. Estos estantes proporcionan un calor uniforme durante el proceso de secado. La clave está en mantener el equilibrio. Un exceso de calor puede dañar proteínas sensibles o vacunas, mientras que un calor insuficiente puede ralentizar el proceso.
4. Sistema de refrigeración
Las estanterías aplican calor y, al mismo tiempo, el sistema de refrigeración hace lo contrario. Su función principal es mantener el condensador y la cámara a temperaturas extremadamente bajas.
5. Condensador de proximidad
El condensador de proximidad funciona en combinación con el sistema de refrigeración para capturar el vapor de agua que se libera durante el secado. Estos vapores se solidifican en forma de hielo, lo que impide que circulen por el interior de la cámara. De este modo, el condensador atrapa y retiene con éxito el vapor antes de que pueda propagarse.
Las 5 principales ventajas de un liofilizador farmacéutico
Los liofilizadores farmacéuticos destacan entre los demás equipo farmacéutico gracias a su capacidad para aumentar drásticamente la vida útil de los productos. El almacenamiento de medicamentos y vacunas que se ve en farmacias y clínicas solo es posible gracias a esta máquina. Estas son las cinco principales ventajas de los liofilizadores:
1. Preservación de la calidad
Varios productos farmacéuticos contienen proteínas, enzimas y anticuerpos sensibles al calor. Los métodos de secado tradicionales, como el secado con aire caliente en horno, pueden degradar estas moléculas sensibles, lo que afecta negativamente a la calidad.
Los liofilizadores resuelven este problema al funcionar a bajas temperaturas y al vacío. Eliminan el agua sin exponer el producto a un calor perjudicial. Un estudio reciente revela que La liofilización se utiliza con frecuencia para estabilizar macromoléculas, incluidas las proteínas y los péptidos.
2. Mayor vida útil
La liofilización prolonga considerablemente la vida útil de los medicamentos. Por ejemplo, las vacunas que, en forma líquida, solo durarían entre unos días y un mes, pueden mantenerse estables durante años a temperatura ambiente cuando se liofilizan.
La estabilidad prolongada contribuye a reducir los residuos y, además, facilita la distribución. En regiones con instalaciones de refrigeración limitadas, una vida útil más larga puede contribuir al éxito de las campañas de vacunación.
3. Inhibición bacteriana
Los microorganismos necesitan humedad para sobrevivir y multiplicarse. Al eliminar el contenido de agua, la liofilización crea un entorno en el que las bacterias y los hongos no pueden desarrollarse.
Esta forma natural de conservación mejora la esterilidad y la seguridad. En combinación con un envase estéril, el proceso garantiza que cada vial permanezca libre de contaminación durante todo su periodo de validez.
4. Almacenamiento eficiente
Los liofilizadores farmacéuticos permiten que los productos sean más ligeros y compactos. Una vez eliminada el agua, los productos reducen su tamaño y pesan menos. Esto reduce los costes de envío y simplifica la logística de la cadena de frío.
Según la OMS, hasta 50% de vacunas se desperdician cada año en todo el mundo debido a los problemas de almacenamiento y transporte. La liofilización contribuye a reducir estas pérdidas al facilitar el envasado y la distribución.
5. Estabilidad del producto
Algunos compuestos son volátiles o sensibles al calor, y hasta las fluctuaciones de temperatura más leves pueden reducir su potencia. Entre ellos se encuentran los antibióticos, los sueros, las células, los tejidos, las vacunas y los productos biotecnológicos ricos en proteínas.
La liofilización garantiza que los productos mantengan su viabilidad incluso en condiciones de almacenamiento que no son las ideales. Esta estabilidad es fundamental para los medicamentos que salvan vidas y que deben enviarse a zonas remotas, donde no siempre se dispone de un sistema de refrigeración fiable.
Seis factores que hay que tener en cuenta a la hora de adquirir un liofilizador farmacéutico
A la hora de elegir un liofilizador farmacéutico, es necesario encontrar un equilibrio entre las necesidades del producto, los requisitos normativos y los costes operativos a largo plazo. La máquina adecuada garantizará ciclos fiables, protegerá la calidad del producto y se integrará perfectamente en tus instalaciones.
1. Sistemas de control y automatización
La uniformidad en los ciclos de liofilización es fundamental. Busca congeladores con control basado en recetas, un acoplamiento preciso entre la bandeja y el vapor y registro de datos en tiempo real. La integración con tus sistemas de información de laboratorio y de ejecución de la fabricación (LIMS/MES) mejora la trazabilidad y la integridad de los datos. Una plataforma de control moderna te ayuda a repetir con precisión los ciclos validados.
2. Características y aplicaciones del producto
Tu elección debe partir del comportamiento de tus formulaciones concretas al congelarlas y, posteriormente, al secarlas. Los productos biológicos, las proteínas, las vacunas, las moléculas pequeñas o las suspensiones plantean requisitos distintos en cuanto a la transferencia térmica y de masa. Si tienes previsto procesar formulaciones diversas, el sistema debe ofrecer flexibilidad en cuanto a las velocidades de congelación, la programación de la temperatura de almacenamiento y el secado secundario para alcanzar diferentes niveles de humedad residual.
3. Desarrollo de ciclos y herramientas PAT
El desarrollo de ciclos de liofilización robustos es tanto un arte como una ciencia. Una buena máquina debe permitirte experimentar, supervisar y perfeccionar el proceso. Funciones como las pruebas de aumento de presión, las mediciones manométricas de temperatura o las sondas in situ te ayudan a optimizar las fases de secado primario y secundario. Estas herramientas de tecnología analítica de procesos (PAT) acortan los plazos de desarrollo y mejoran la robustez.
4. Eficiencia energética y servicios públicos
La liofilización es un proceso que consume mucha energía. Es necesario conocer la cantidad de potencia, capacidad de refrigeración y bombeo de vacío que requerirá el sistema. Una transferencia de calor más eficiente, un control inteligente de las etapas de la bomba de vacío y las estrategias de descongelación del condensador reducen los costes de los servicios públicos en el funcionamiento a largo plazo.
5. Mantenimiento, facilidad de reparación y asistencia técnica
A lo largo de la vida útil de la máquina, la accesibilidad y la facilidad de mantenimiento son fundamentales. Las piezas como las bombas de vacío, las unidades de refrigeración, las válvulas, las juntas y los sensores deben ser de fácil acceso y sustitución. Además, asegúrate de que el proveedor ofrezca piezas de recambio, asistencia técnica y contratos de mantenimiento. Minimizar el tiempo de inactividad y facilitar el mantenimiento son aspectos cruciales para garantizar una producción continua.
6. Coste total de propiedad
No te limites a comparar los costes de capital. Incluye en tu modelo los costes de instalación, validación, energía, limpieza, mantenimiento, tiempo de inactividad y piezas de desgaste. Es posible que la máquina más rentable no sea la más barata a primera vista. Un liofilizador bien diseñado, que funcione de forma fiable y tenga un tiempo de inactividad reducido, puede ofrecer el mejor retorno de la inversión.
Preguntas frecuentes
1. ¿Cuál es la diferencia entre un liofilizador farmacéutico y un liofilizador doméstico?
La principal diferencia radica en su uso y su capacidad. Los liofilizadores domésticos se utilizan principalmente para la conservación de alimentos y suelen tener una capacidad de entre 3,8 y 15,1 litros. Por el contrario, los liofilizadores farmacéuticos están diseñados para la producción de medicamentos estériles y tienen una capacidad mucho mayor.
2. ¿En qué consiste el principio de funcionamiento de un liofilizador farmacéutico?
Los liofilizadores farmacéuticos se basan en el principio de la sublimación. En este proceso, el hielo presente en el producto se convierte directamente en vapor en condiciones de vacío y baja presión, sin pasar por la fase líquida. Este método de secado evita que se dañen los compuestos frágiles, como las proteínas, las enzimas y las vacunas.
3. ¿Qué factores hay que tener en cuenta a la hora de elegir un liofilizador farmacéutico?
Los factores clave incluyen:
- Requisitos relativos al tamaño de los lotes.
- Tipo de formulación farmacéutica (líquida, sólida, biológica).
- Nivel de automatización.
- Cumplimiento de la normativa GMP/FDA.
- Eficiencia energética y costes de funcionamiento.
Invierte en un liofilizador farmacéutico de calidad
Los liofilizadores farmacéuticos son la razón por la que las vacunas y otros medicamentos sensibles pueden transportarse de forma segura a través de los continentes y seguir siendo eficaces tal y como está previsto. Desde la estabilización de productos biológicos avanzados hasta el apoyo a programas de vacunación a gran escala, los liofilizadores han transformado la industria farmacéutica.
Para los fabricantes, elegir el liofilizador adecuado tiene un impacto directo en su producción. Ahí es donde Tecnología fina Aquí es donde entramos nosotros. Gracias a nuestra maquinaria farmacéutica y nuestros equipos de envasado de última generación, ofrecemos productos de la máxima calidad. Tanto si desea ampliar su producción, modernizar sus equipos o explorar tecnologías avanzadas, Finetech le ofrece soluciones a medida para sus necesidades de producción.
Aviso de derechos de autor:
Queda prohibido reproducir, modificar, publicar, mostrar, transmitir o explotar de cualquier modo cualquier contenido de este sitio web, así como utilizar dicho contenido para construir cualquier tipo de base de datos sin la autorización previa, expresa y por escrito de Finetech Group. Para obtener permiso para utilizar el contenido, póngase en contacto con info@pharmamachinecn.com
Descargo de responsabilidad:
La información contenida en este artículo es sólo para fines de información general. La Empresa no garantiza la exactitud, pertinencia, actualidad o exhaustividad de ninguna información, y la Empresa no asume ninguna responsabilidad por errores u omisiones en el contenido de este artículo.