Spanish
 English
 Russian
 Turkish
 French
 German
 Japanese

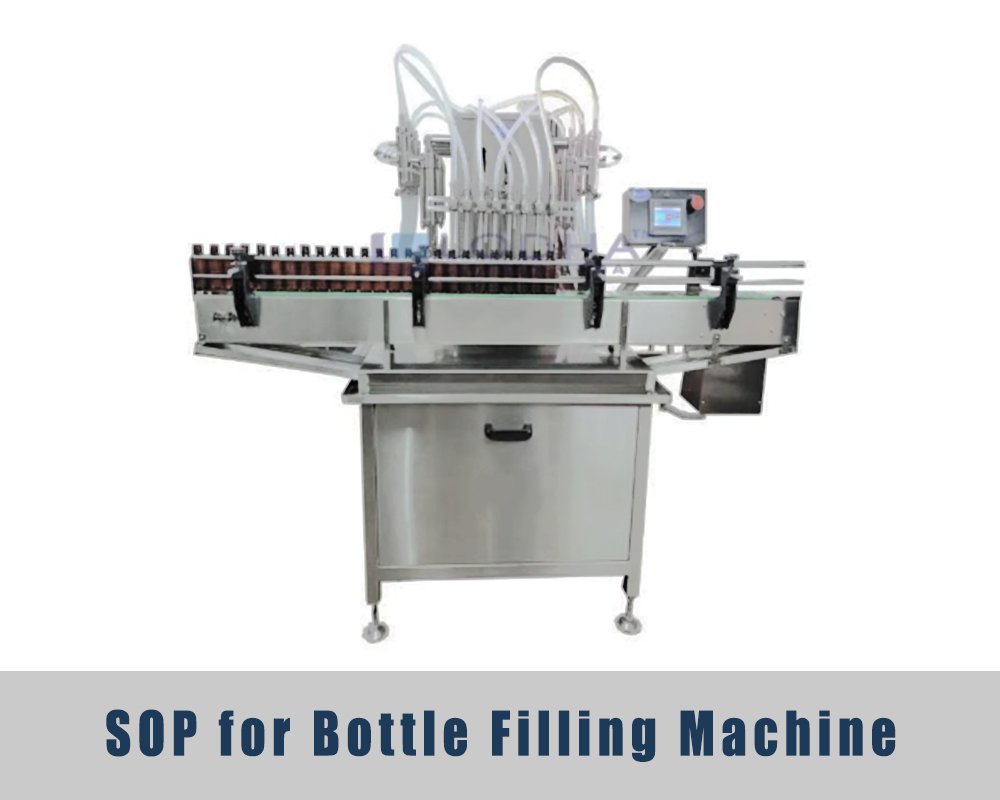
Procedimiento operativo estándar de la máquina llenadora de botellas.
1.0 OBJETIVO:
Proporcionar el procedimiento operativo de la máquina llenadora de botellas utilizada para el llenado de formas farmacéuticas líquidas y sólidas en botellas.
2.0 ALCANCE:
Este procedimiento se aplica al procedimiento operativo de la máquina llenadora de botellas en la zona de producción.
3.0 RESPONSABILIDAD:
Operario y químico de producción
4.0 RESPONSABILIDAD:
Jefe de producción.
5.0 PROCEDIMIENTO:
5.1 Inspecciona la zona de trabajo y la máquina. Comprueba que la etiqueta “LIMPIADO” esté colocada en la máquina antes de comenzar cualquier operación de preparación.
5.2 Rellena el registro de uso del equipo con tu nombre, la fecha y la hora de inicio.
5.3 Retira la etiqueta “LIMPIO”. Coloca en su lugar la etiqueta “EN PROCESO”.
5.4 Solicita el formulario de autorización de línea al departamento de control de calidad. No comiences la producción hasta que lo hayan firmado.
5.5 Precauciones:
5.5.1 No ponga nunca la máquina en marcha en modo automático a menos que todas las protecciones y puertas estén bien cerradas.
5.5.2 No se deben puentear los interruptores de seguridad. Estos protegen al operario durante el trabajo normal.
5.5.3 No añadas, retires ni modifiques ninguna pieza de la máquina sin la autorización por escrito del ingeniero.
5.5.4 Nunca introduzcas las manos en las piezas en movimiento para ajustarlas, limpiarlas o engrasarlas mientras la máquina esté en funcionamiento.
5.5.5 Desconecta la alimentación eléctrica principal para las tareas de montaje, desmontaje, limpieza y reparación.
5.5.6 No desactives los dispositivos de seguridad de la máquina. Informa a tu supervisor de cualquier dispositivo de seguridad que esté averiado.
5.5.7 Utiliza un paño suave y seco para limpiar los paneles y el exterior de la máquina. Evita los productos de limpieza agresivos.
5.5.8 Ponte el EPI antes de tocar la máquina. Esto incluye bata de laboratorio, guantes y gafas de seguridad.
5.5.9 Realiza las comprobaciones de seguridad que se indican a continuación una vez a la semana:
5.5.9.1 Desconecta el interruptor principal para comprobar que se corta la alimentación en el cuadro eléctrico.
5.5.9.2 Pulsa el botón de parada de emergencia. La máquina debe detenerse en el plazo de un segundo.
5.5.9.3 Abre cada puerta de seguridad una por una. La unidad debería apagarse cuando se abra cualquier puerta.
5.5.9.4 Anota los resultados de la prueba en el libro de control de seguridad y fírmalo.
5.6 Montaje:
5.6.1 Unidad de alimentación con biberón:
5.6.1.1 El alimentador de botellas se conecta a la cinta principal de la máquina llenadora. El alimentador almacena un gran lote de botellas vacías y las envía a la cinta de una en una.
5.6.1.2 Introduce botellas vacías y limpias en la tolva de botellas. No las introduzcas por encima de la línea de llenado máxima, ya que las botellas podrían atascarse en la salida.
5.6.1.3 Se deben descartar todas las botellas agrietadas, sucias o deformadas antes de que entren en el alimentador. Solo las botellas que superen una inspección visual deben pasar a la zona de llenado.
5.6.1.4 El alimentador utiliza un disco giratorio para orientar las botellas. Cada botella queda en posición vertical, con el cuello hacia arriba, antes de salir del alimentador.
5.6.1.5 Vigila la cinta transportadora durante el funcionamiento. Las botellas deben avanzar a una distancia uniforme, sin apilarse ni volcarse.
5.6.2 Carril de desplazamiento de botellas y carriles guía:
5.6.2.1 Ajusta los rieles guía laterales para que se adapten a la anchura de tu botella. Unos rieles bien ajustados mantienen las botellas rectas a medida que avanzan por la línea.
5.6.2.2 Ajusta la altura de los rieles guía en función del tamaño de tu botella. La parte superior del riel debe quedar justo por debajo del hombro de la botella.
5.6.2.3 La rueda estrellada recoge cada botella y la coloca a la distancia adecuada para su llenado. Comprueba que los huecos de la rueda estrellada se adapten a la forma de tu botella.
5.6.2.4 Ajusta la velocidad de la cinta transportadora para que las botellas lleguen a la zona de llenado al ritmo adecuado. Una velocidad demasiado alta provocará un sobrellenado, y una demasiado baja provocará atascos en la línea.
5.6.2.5 Comprueba el recorrido haciendo pasar cinco botellas vacías. Deben deslizarse sin problemas desde el alimentador hasta la estación de taponado, sin que se produzcan atascos.
5.6.3 Boquillas de llenado:
5.6.3.1 Selecciona el tipo de boquilla adecuado para tu producto. Utiliza boquillas finas para líquidos similares al agua y boquillas anchas para siropes espesos o sólidos.
5.6.3.2 Alinea cada boquilla con el cuello de la botella. La boquilla debe encajar en el centro de la boca de la botella sin tocar los lados.
5.6.3.3 Comprueba que todas las boquillas tengan el mismo caudal. Haz circular agua a través de ellas y mide el tiempo que tarda cada una en llenar una botella de ensayo.
5.6.3.4 Ajusta la profundidad de inmersión de modo que la punta de la boquilla entre en la botella, pero sin tocar el fondo. Así se evitan las salpicaduras y la espuma durante los llenados rápidos.
5.6.3.5 Limpia las puntas de las boquillas con un paño que no suelte pelusa antes de empezar. Los restos secos de producto en la punta provocarán goteos y estropearán las primeras botellas.
5.6.3.6 Ajuste la presión de aire para impulsar el producto a través de las boquillas (valor estándar: de 0,5 a 1,0 kg/cm²).
5.6.4 Cabezal de taponado:
5.6.4.1 El cabezal de taponado sella cada botella una vez que se ha llenado. Cambia el cabezal para que se adapte al tipo de tapón que estés utilizando.
5.6.4.2 Ajusta el nivel de par de apriete en función del tamaño del tapón y del material de la botella. Los tapones de plástico requieren menos par de apriete que los metálicos.
5.6.4.3 Introduce las tapas en la tolva de tapas. Todas las tapas deben ser del mismo tipo, color y tamaño para este lote.
5.6.4.4 La clasificadora de tapones alinea los tapones de modo que queden colocados con la parte superior hacia arriba antes de llegar al cabezal de taponado.
5.6.4.5 Comprueba que no haya atascos en la tolva de tapones. Un solo tapón atascado puede detener toda la línea.
5.7 Llenado de líquidos:
5.7.1 El producto líquido se vierte en el depósito principal y se bombea hasta los cabezales de llenado a través de tubos aptos para uso alimentario. El nivel del depósito se controla mediante sensores y se rellena automáticamente.
5.7.2 Encienda el agitador para cualquier producto que se asiente o se separe. Los jarabes, las suspensiones y los productos mezclados necesitan una agitación constante para mantener su homogeneidad durante el proceso.
5.7.3 Los cabezales de llenado extraen una dosis predeterminada del depósito en cada ciclo. Un pistón se retrae para cargar el producto y, a continuación, empuja hacia delante para dosificarlo en la botella situada debajo.
5.7.4 Ajusta el volumen de llenado en el panel de control. Haz coincidir el valor con el de tu registro de lote. El volumen se modifica girando el mando de carrera situado en el accionamiento del pistón.
5.7.5 Realiza un llenado de prueba con cinco botellas. Pesa cada una de ellas en una balanza calibrada y compara el peso con el valor de referencia.
5.7.6 Ajusta la carrera del cabezal de llenado si el volumen no es el correcto. Unos pequeños giros provocan grandes cambios en el peso de llenado, así que mueve el mando poco a poco y vuelve a comprobarlo.
5.7.7 Inicie la producción principal una vez que los llenados de prueba se encuentren dentro de los límites establecidos en el registro del lote. Anote la comprobación del peso de llenado en el registro de control durante el proceso.
5.7.8 Retirar frascos de muestra cada 30 minutos durante el proceso. Pesar cada muestra y anotar el resultado en el registro del lote.
5.8 Relleno sólido (comprimidos y cápsulas):
5.8.1 Introduzca comprimidos o cápsulas limpios en el depósito de alimentación. No mezcle nunca lotes o productos diferentes en el mismo depósito de alimentación.
5.8.2 El producto sólido desciende por una rampa vibratoria hasta el cabezal de recuento. El nivel de vibración se ajusta en función del tamaño y la forma del comprimido o la cápsula.
5.8.3 Configura en la pantalla el recuento por frasco. Se trata del número de comprimidos o cápsulas que debe contener cada frasco para que el lote alcance la dosis prevista.
5.8.4 Los sensores cuentan cada unidad a medida que pasa por el cabezal de recuento. La máquina detendrá el flujo hacia esa botella una vez que se alcance el recuento correcto.
5.8.5 Comprueba manualmente las primeras 10 botellas. Abre cada una de ellas y cuenta los comprimidos para confirmar que el recuento del sensor coincide con el recuento real.
5.8.6 Si el recuento no es correcto en alguna botella de prueba, detén la línea de inmediato. Antes de volver a ponerla en marcha, comprueba que los sensores no tengan polvo, comprimidos atascados ni cableado defectuoso.
5.8.7 Extraiga frascos de muestra a intervalos fijos durante el proceso. Compruebe el recuento, busque comprimidos rotos y compruebe que no haya materias extrañas.
5.8.8 Añade un sobre de gel de sílice o un trozo de algodón a cada frasco si así lo exige el registro del lote. Estos mantienen el producto seco y evitan que se dañe durante el transporte.
5.9 Tapado y sellado:
5.9.1 Cada botella llena pasa por debajo del cabezal de taponado. El cabezal gira para enroscar el tapón y sellar la botella herméticamente.
5.9.2 Ajusta el par de apriete del cabezal de taponado en función del tipo de tapón. Un par de apriete excesivo puede agrietar el tapón o estropear la rosca. Un par de apriete insuficiente permite la entrada de aire y humedad.
5.9.3 Comprueba cinco botellas tapadas de la primera tanda. Intenta abrir cada una de ellas con la mano. Un buen cierre requiere un esfuerzo considerable para romperse.
5.9.4 Utiliza un dinamómetro una vez por hora para comprobar el apriete de la tapa. Anota el valor del par de apriete en el registro en cada comprobación.
5.9.5 Algunos lotes requieren un precinto de aluminio debajo del tapón. Este se sella térmicamente al cuello de la botella a modo de capa adicional a prueba de manipulaciones.
5.9.6 Descarta cualquier botella que tenga el tapón suelto, torcido, con la rosca estropeada o a la que le falte el tapón. Deposítalas inmediatamente en el contenedor de productos rechazados, que debe estar cerrado con llave.
5.9.7 El brazo de rechazo expulsará automáticamente las botellas defectuosas si la máquina cuenta con esta función. Comprueba el brazo una vez por turno para asegurarte de que sigue funcionando.
5.10 Funcionamiento:
5.10.1 Conecta la alimentación eléctrica principal en la toma de pared y en el cuadro eléctrico de la máquina.
5.10.2 Cebe el sistema antes de iniciar una prueba en condiciones reales. En el caso de los productos líquidos, llena los tubos con el producto hasta que todas las burbujas de aire salgan por las boquillas. En el caso de los productos sólidos, deja que el dosificador funcione durante un minuto para que los comprimidos se asienten.
5.10.3 Selecciona la receta del lote en el menú de productos de la pantalla de la IHM. La receta contiene el volumen de llenado, el recuento, la velocidad, el par y los límites de rechazo para tu lote.
5.10.4 Revisa los valores de la receta que aparecen en pantalla. Compara cada uno de ellos con tu registro de lote firmado. No inicies el proceso hasta que todos los valores coincidan.
5.10.5 Pulsa el botón «Start» para iniciar el ciclo. La máquina realizará un breve ciclo de calentamiento antes de aceptar botellas.
5.10.6 Vigila de cerca las primeras 20 botellas. Sepáralas del resto y comprueba el llenado, el tapón y la etiqueta de cada una. Deseche aquellas que no cumplan los requisitos.
5.10.7 La interfaz hombre-máquina (HMI) muestra los datos de producción en tiempo real en la pantalla principal. Se puede realizar un seguimiento en tiempo real del número de botellas por minuto, el recuento total y el número de rechazos.
5.10.8 La pantalla «Alarmas» muestra una lista de las averías activas con la hora en que se produjeron. Borra cada alarma antes de reiniciar la línea. No anules una alarma sin la autorización del supervisor.
5.10.9 La pantalla «Informe de lote» muestra el total del turno, la tasa de rechazo y cualquier incidente de inactividad. Imprima este informe al final de cada turno para el archivo de lote.
5.10.10 Para pausar el ciclo, pulsa el botón «Pausa». La línea se detendrá en un estado seguro, con todas las botellas aún en la cinta transportadora. Vuelve a pulsar «Inicio» para reanudar el ciclo.
5.10.11 Utiliza el modo manual para los llenados de prueba y las tareas de configuración. El modo manual te permite hacer pasar una botella cada vez por las estaciones de llenado y taponado.
5.11 Sección de rechazo y clasificación:
5.11.1 Las botellas llenadas y tapadas pasan por una sección de rechazo y clasificación antes de salir de la línea.
5.11.2 En esta máquina hay dos tipos de sistemas de rechazo:
5.11.2.1 Descarte por peso: descarta las botellas con un nivel de llenado demasiado bajo o demasiado alto.
5.11.2.2 Descarte basado en visión: expulsa las botellas sin tapón, con el tapón ladeado o con una etiqueta defectuosa.
5.11.3 Para poner en marcha el sistema de rechazo por peso, active el interruptor de la célula de carga situado en el cuadro principal. Espere a que la célula se ponga a cero antes de que lleguen las botellas.
5.11.4 Establece los límites de peso mínimo y máximo según el registro del lote. El sistema rechazará cualquier botella que se salga de este rango.
5.11.5 Para el rechazo por visión, encienda la unidad de cámara pulsando el botón verde. Compruebe que la cámara muestra una imagen en directo nítida de la línea.
5.11.6 Una vez que ambos sistemas de rechazo estén activados, puede iniciarse el flujo de botellas. Ponga en marcha la máquina llenadora de botellas.
5.11.7 Las botellas avanzan por la línea. Observa cómo pasan por la zona de rechazo. Si se rechazan por error botellas en buen estado, comprueba el ajuste del sensor.
5.11.8 Las botellas rechazadas caen en el contenedor de desechos. Este contenedor está cerrado con llave y solo el personal de control de calidad puede abrirlo. El recuento se registra al final de cada turno.
5.11.9 Un aumento de los productos rechazados en un breve periodo de tiempo indica que la configuración de la máquina se ha desviado. Detén la línea, averigua la causa y soluciona el problema antes de volver a ponerla en marcha.
5.11.10 Las botellas que cumplen los requisitos pasan por la zona de rechazo y se dirigen a la estación de envasado. A continuación, estas botellas se colocan en embalajes de transporte y se envían a las tiendas.
5.12 Postoperatorio:
5.12.1 Colocar una etiqueta con la indicación “SE DEBE LIMPIAR” en la máquina.
5.12.2 Limpiar la máquina de llenado de botellas según el procedimiento operativo estándar establecido.
5.13 REGISTROS:
5.13.1 Libro de registro de uso del equipo.
5.13.2 Registro de producción por lotes.
5.13.3 Registro de comprobaciones durante el proceso.
5.13.4 Registro de rechazos.
5.13.5 Registro de limpieza.
6.0 ABREVIATURAS:
6.1 Procedimiento operativo estándar: Procedimiento operativo estándar.
6.2 Control de calidad: Seguro de calidad.
6.3 Control de calidad: Control de calidad.
6.4 EPI: Equipo de protección personal.
6,5 RPM: Revoluciones por minuto.
6.6 Reestructuración de los procesos de negocio (BPR): Registro de producción por lotes.
6.7 Interfaz hombre-máquina (HMI): Interfaz hombre-máquina.