French
 English
 Russian
 Turkish
 Spanish
 German
 Japanese
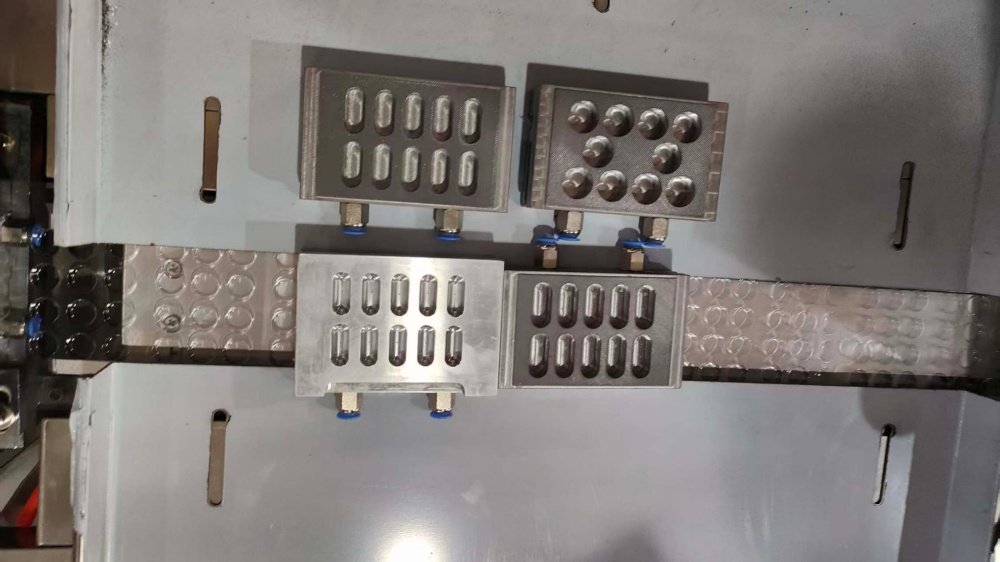
Un fabricant pharmaceutique sud-africain nous a contactés au sujet de quatre produits sous forme de comprimés pouvant être traités sur une seule machine de conditionnement en blisters. Pour une usine de cette taille, cela aurait été excessif. Nous lui avons donc recommandé la DPP-80 pour proposer les quatre produits et a fabriqué 4 jeux de moules adaptés, chacun étant conçu pour un comprimé spécifique.
Pourquoi une seule machine correspond à quatre jeux de moules ?
La fabrication des blisters est délicate à cet égard. La cavité de la matrice de formage doit correspondre parfaitement au comprimé : son diamètre, sa profondeur d’insertion, la quantité de film qu’elle tire lors du formage. Si ce n’est pas le cas, le comprimé bouge dans la cavité, ou la feuille d’aluminium ne repose pas à plat sur le joint, ce qui entraîne des fuites. Il n’existe pas de matrice universelle capable de traiter correctement à la fois un comprimé rond et un comprimé oblong. Ainsi, lorsqu’un client dit “ une machine, quatre produits ”,” La réponse honnête est : La machine en est capable, mais il faut fabriquer l'outillage pour chaque produit. C'est ce que nous avons fait.
Pour chacune de leurs quatre tablettes, nous avons réalisé un ensemble complet : une matrice de formage, une matrice de scellage et le poinçon qui découpe la carte finie. Les dimensions des alvéoles ont été déterminées à partir des comprimés réels qu’ils nous ont envoyés. L’un d’entre eux était un petit comprimé rond enrobé d’un film. L’autre était un comprimé allongé qui nécessitait un emboutissage plus profond, supérieur à la profondeur de formage standard de 12 mm sur la DPP-80 ; ce moule a donc été conçu avec une profondeur plus importante.
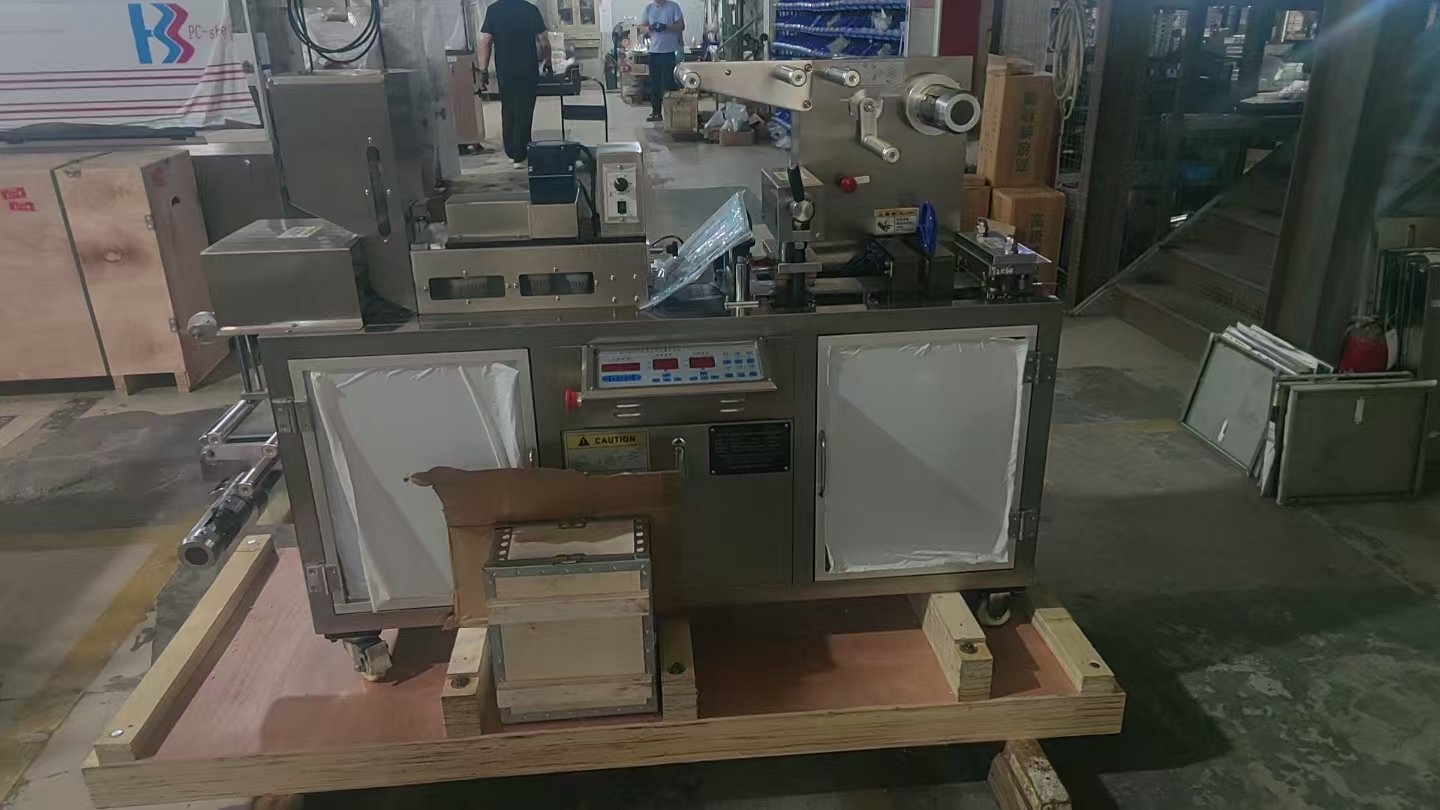
L'élément décisif : la transition
Une configuration à une seule machine et quatre produits ne fonctionne que si le changement de produit ne prend pas toute la journée. Si chaque changement de produit prend la moitié d’une équipe, vous n’avez rien économisé en ne achetant pas la deuxième machine. C’est pourquoi les jeux de moules ont été conçus pour un changement rapide : ils sont positionnés à l’aide de goujons, ce qui garantit un positionnement identique à chaque fois, et l’opérateur n’a pas besoin de réajuster la température de scellage à partir de zéro entre chaque cycle.
Le DPP-80 apporte là aussi une aide précieuse. Il gère des régulateurs PID distincts pour les éléments chauffants de formage et de soudure. C’est plus important qu’il n’y paraît. Une poche ronde peu profonde et une poche profonde ne se forment pas de la même manière, et le fait de pouvoir régler les deux températures indépendamment l’une de l’autre permet de réduire les incertitudes lors du changement de modèle.
Chaque produit nécessite un film différent, et la machine ne vous impose pas d’en utiliser un seul. Elle permet de former du PVC, du PVC/PVDC, de l’Aclar et du PP, et de réaliser des soudures avec une feuille PTP ou de l’aluminium formé à froid. Le client peut ainsi maintenir le niveau de barrière adapté à chaque produit, au lieu d’utiliser un seul et même film pour tous.
État actuel des choses
Aujourd'hui, ce seul DPP-80 traite les quatre produits. Avec une cadence nominale de 2 000 assiettes par heure, il suit le rythme des commandes, et comme le changement d'outillage est rapide, l'entreprise peut planifier une journée de production mixte sans perdre de temps en changements d'outillage.
Une petite précision concernant l'outillage : un nouveau jeu de matrices fonctionne rarement parfaitement dès le premier passage, et nous prévoyons donc une phase de mise au point pour chaque commande. Nous préférons régler la température d’un joint à ce stade plutôt que de laisser le client s’en rendre compte en pleine production. Cela fait partie de ce pour quoi il a payé : la machine, bien sûr, mais aussi les moules qui fonctionnent réellement avec ses comprimés.